
La production quotidienne de t-shirts DTF est limitée par le nombre de transferts utilisables, l'application sur les vêtements et le temps de travail disponible du personnel. Commencez par calculer le nombre de transferts utilisables que permettent la mise en page du visuel et le mode d'impression, puis vérifiez combien de t-shirts la presse et l'opérateur peuvent traiter au cours d'un même poste. La capacité la plus faible constitue le plafond de planification ; le timing de chaque lot détermine si la production peut l'atteindre.
Pour calculer le nombre de chemises nécessaires par jour, il faut connaître le poste et les horaires de travail. Définissez les dimensions du visuel, l'emplacement des motifs décoratifs, les effectifs nécessaires et les horaires de travail avant de comparer les capacités. Cette méthode s'applique à l'impression DTF textile classique.
Définir ce qui constitue un t-shirt terminé
Une imprimante DTF imprime des décalcomanies sur un film. Le vêtement doit encore être mis en place et contrôlé ; précisez donc si l'objectif correspond à des décalcomanies séchées, à des chemises contrôlées ou à des commandes emballées.
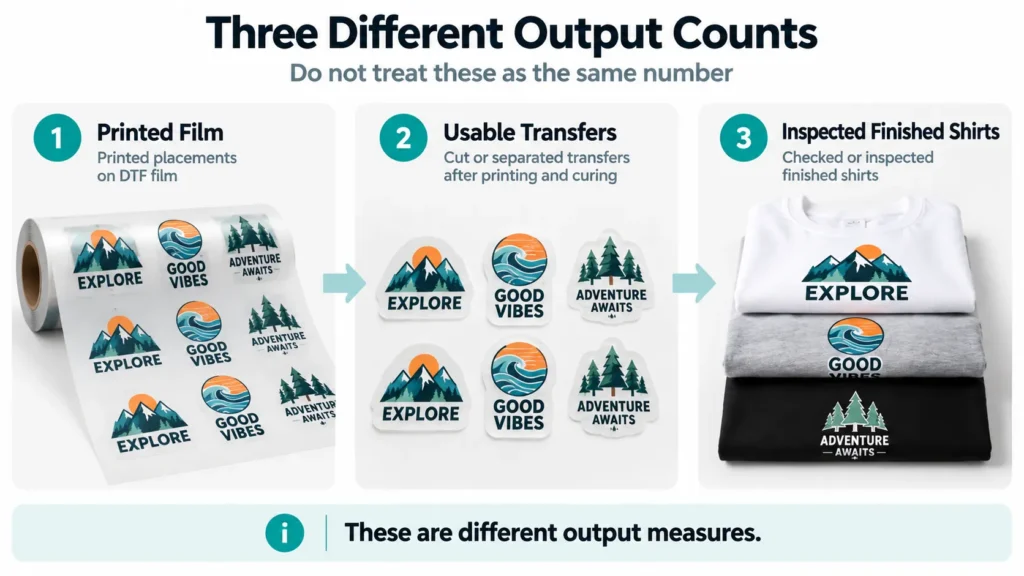
Comptez chaque emplacement de décoration. Un t-shirt imprimé recto-verso nécessite à la fois les décalcomanies et leur pose ; l'ajout d'un logo sur la manche modifie à nouveau la charge de travail.
Compter les ensembles complets pour les commandes à livraisons multiples. Par exemple, avec 200 décalcomanies pour le devant et 80 pour le dos, on ne peut réaliser que 80 t-shirts imprimés recto-verso, même si l'on dispose de 280 décalcomanies au total.
Pour les commandes mixtes, regroupez les travaux en fonction de la taille des visuels et des exigences de placement. Un nombre moyen de transferts peut masquer une pénurie de grands motifs arrière dont une commande particulière a besoin.
Convertir la mise en page en transferts DTF par heure
Calculez le nombre de transferts dans une mise en page RIP représentative ainsi que la surface allouée à cette mise en page. Tenez compte des marges, des espacements et de la bande de film vierge nécessaire, plutôt que de diviser uniquement par la surface occupée par l'illustration en couleur.
Dans le cadre d'une configuration hypothétique, 20 transferts sur une surface de film de 2 m² donnent une densité de 10 transferts/m².
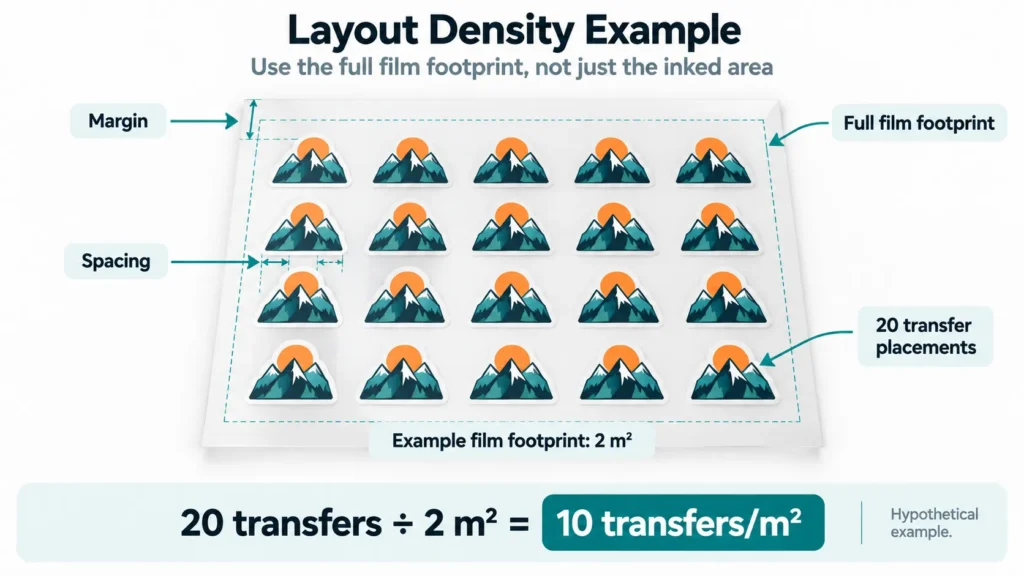
Utilisez la même base de calcul de la surface pour la vitesse et la disposition. Si le taux correspond à la surface totale du film avancée pendant l'impression, calculez la densité à partir de cette surface ; ne la combinez pas avec une mesure de surface qui ne prend en compte que les pixels encrés.
Dans le système de mesure américain, 1 m² correspond à environ 10,76 pieds carrés. Convertissez la vitesse et la superficie dans les mêmes unités avant de les multiplier ; le calcul fonctionne tout aussi bien en pieds carrés.
Notre Guide sur les feuilles groupées DTF explique les choix d'équipements liés à la configuration. Pour ce calcul, la question essentielle est de savoir combien de transferts nécessaires la configuration actuelle permet d'accueillir.
Veiller à ce que les spécifications du mode d'impression restent liées à leurs conditions
La vitesse d'impression DTF peut varier en fonction du mode sélectionné. Par exemple, le Xinflying XF-702E Les spécifications indiquent des vitesses d'impression standard de 10 m²/h en mode 6 passages, 8 m²/h en mode 8 passages et 5 m²/h en mode 12 passages.
Ces chiffres montrent pourquoi il est nécessaire de préciser un mode pour la “ vitesse d'impression ”. Pour une même surface d'impression, la vitesse indiquée pour 12 passages implique un temps d'impression environ deux fois plus long que celle indiquée pour 6 passages ; choisissez un mode qui réponde aux exigences de qualité du travail avant de calculer la capacité.
Ces tarifs du fabricant concernent l'impression et non les t-shirts finis. À des fins de planification, déterminez le mode d'impression validé en termes de qualité, les paramètres de la couche blanche, le tarif calculé et la durée lors d'un tirage représentatif.
Calculer les transferts exploitables sans comptabiliser deux fois les pertes
Commencez par la vitesse d'impression lorsque ce taux ne correspond qu'au temps pendant lequel la machine imprime effectivement. Commencez par le journal des tâches lorsque le taux enregistré prend déjà en compte les transferts acceptés sur une période complète, y compris les pauses et les rejets.
| Point de départ | Calcul | Comment gérer le temps et les rejets |
|---|---|---|
| Vitesse d'impression | Surface de film/heure × nombre d'heures d'impression effectives × nombre de transferts/surface × taux d'acceptation | Supprimer les caractères non imprimables et comptabiliser séparément les virements refusés |
| Journal des tâches | Transferts acceptés / heures de cours × heures de cours équivalentes | Conserver les retards et les rejets déjà pris en compte dans le taux enregistré ; ne pas les déduire à nouveau |
Un taux observé qui inclut déjà une perte ne devrait pas faire l'objet d'une nouvelle déduction au titre de cette perte. Si le journal indique 80 transferts acceptés par heure écoulée, le fait de multiplier ce chiffre par un pourcentage de rejet supplémentaire conduirait à sous-estimer le rendement, dans la mesure où ces mêmes rejets sont déjà pris en compte dans ce taux.
En partant de la vitesse d'impression, soustrayez les temps de préparation, de nettoyage, de changement et d'interruption pour obtenir le nombre d'heures d'impression réelles. Appliquez le taux d'acceptation aux transferts qui passent avec succès les contrôles jusqu'au durcissement. Ne comptabilisez les déchets de démarrage séparément que s'ils dépassent ce taux enregistré.
Pour les impressions recto-verso, le total des transferts doit également permettre de disposer d'une quantité suffisante de chaque motif requis. Utilisez le nombre d'ensembles complets indiqué dans la première section avant de déterminer la capacité totale en t-shirts.
Vérification du durcissement, du pressage et du travail partagé
Chaque étape doit être associée à une capacité exprimée en unités compatibles et sur une période donnée. Le débit côté imprimante ne constitue qu'une partie du calcul.
Enrobage, séchage, découpe et tri
Vérifiez que le distributeur de poudre et le séchoir sont capables de traiter le flux de film prévu dans les conditions d'utilisation spécifiées pour les consommables. Prévoyez les opérations de découpe et de tri lorsque celles-ci sont nécessaires pour préparer les transferts en vue du pressage.
Si le séchoir entraîne un ralentissement ou une interruption de l'impression, veillez à intégrer cette contrainte dans le plan. Augmenter sa température ou stocker du film non durci ne saurait se substituer au respect des instructions du procédé adapté.
Une file d'attente qui ne cesse de s'allonger indique où mener l'enquête. La présence de transferts non découpés à côté d'une presse à l'arrêt peut être le signe d'un problème de manutention ou de personnel, même lorsque l'impression et le séchage se déroulent au rythme prévu.
Mesurer l'ensemble du cycle « vêtement-application »
Chargement, positionnement, pressage, décollement à l'étape requise, toute opération de finition spécifiée et contrôle. Le réglage du temps de maintien sous pression ne décrit qu'une partie de ce cycle.
Pour les étapes dotées de personnel distinct et fonctionnant simultanément, la capacité effective la plus faible constitue une limite supérieure utile une fois que la production est lancée. Un service fixe nécessite également du temps pour que le premier lot utilisable arrive et que le dernier vêtement soit terminé.
L'utilisation de plusieurs presses n'est utile que si l'opérateur est en mesure de les charger et de les décharger, si des dispositifs de transfert adaptés sont disponibles et si la méthode de production requise permet une telle configuration. Le fait de disposer de deux presses ne double pas automatiquement le nombre de chemises finies.
Prendre en compte l'opérateur commun aux deux stations
Un seul opérateur peut être amené à préparer les maquettes, surveiller l'imprimante, découper les transferts, repasser les vêtements et traiter les demandes des clients. Ces tâches se disputent le même temps de travail.
Ajoutez la durée des tâches pratiques non chevauchantes par chemise. Prenez en compte séparément le temps de fonctionnement automatique des machines lorsque cela est possible sans risque et qu'un chevauchement est autorisé, et comptabilisez les temps d'attente inévitables lorsqu'ils se produisent effectivement.
On obtient ainsi une limite de main-d'œuvre :
Capacité de main-d'œuvre = nombre de secondes de travail effectif disponibles ÷ nombre de secondes de travail effectif par chemise finie.
Il convient toutefois de vérifier que la limite de main-d'œuvre est compatible avec la capacité des équipements et le planning effectif. Les cadences des postes indépendants supposent une dotation en personnel indépendante ; elles ne permettent pas de déterminer ce qu'un opérateur partagé sera en mesure d'accomplir.
Exemple concret : une équipe de huit heures confrontée à un goulot d'étranglement dans le processus d'emballage
Tous les chiffres ci-dessous constituent des données hypothétiques utilisées à des fins de planification ; il ne s'agit ni de résultats mesurés par Xinflying, ni de paramètres de processus recommandés. Elles illustrent les limites de capacité dans les conditions indiquées, et non des livraisons garanties.
Supposons un transfert sur le devant par t-shirt et un poste de travail de 8 h à 16 h, avec deux opérateurs : l'un chargé de la production des transferts et l'autre de leur application sur les vêtements. Le calendrier de sortie des lots prévu fournit suffisamment de transferts utilisables pour alimenter la presse pendant ses périodes de fonctionnement prévues.
| Saisie | Valeur hypothétique |
|---|---|
| Taux de couverture de la surface d'impression totale pendant l'impression active | 9 m²/h |
| Durée d'impression effective après la préparation et les pauses | 6 heures |
| Densité de disposition | 10 transferts/m² |
| Réception après impression et durcissement | 95% |
| Capacité de poudrage, de durcissement, de découpe et de tri | 600 placements bruts dans la période de production prévue |
| Taux d'application sur le vêtement complet | 55 chemises à carreaux/h |
| Premier lot prêt à être pressé | 8 h 45. |
| Fin prévue de l'application sur le vêtement | 15 h 15. |
| Appuyer sur la touche « Pause » pendant cette période | 30 minutes |
Calculer la quantité de transfert utilisable
La surface d'impression brute est de 9 × 6 = 54 m². Compte tenu de la densité de disposition supposée, cela donne 54 × 10 = 540 placements de transfert.
La capacité en aval estimée à 600 placements permet de prendre en charge ces 540 placements. En appliquant une seule fois le taux d'acceptation des transferts 95%, on obtient 540 × 0,95 = 513 transferts utilisables.
Ce chiffre correspond toujours aux stocks destinés au transfert. Le nombre de t-shirts qui seront finalement fabriqués n'a pas encore été déterminé.
Calculer la limite prévue d'application sur les vêtements
De 8 h 45 à 15 h 15, la presse dispose d'une plage horaire de 6,5 heures. Si l'on soustrait la pause de 30 minutes, il reste 6 heures, la limite d'application sur les vêtements est donc de 55 × 6 = 330 chemises à carreaux.

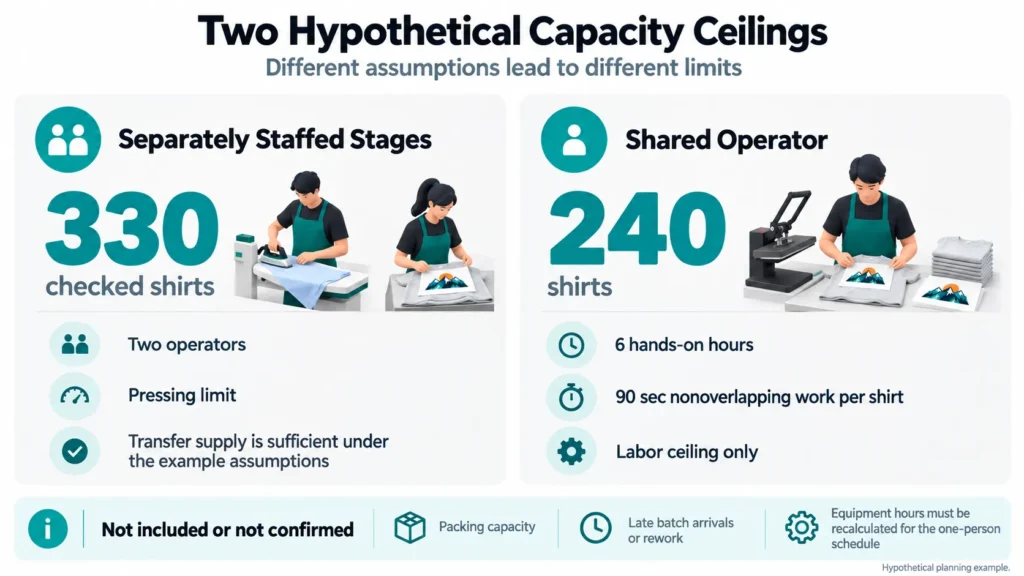
Selon ces hypothèses, le projet se limite à 330 chemises à carreaux. Le stock de décalcomanies est suffisant, mais le service de personnalisation des vêtements ne peut pas utiliser la totalité des 513 décalcomanies dans le délai prévu.
Des livraisons de lots en retard, des retouches supplémentaires ou un opérateur affecté à une autre tâche peuvent réduire le nombre de commandes traitées. L'emballage nécessite une évaluation de capacité spécifique ; le temps restant avant 16 h ne permet pas de déterminer le nombre de commandes pouvant être emballées.
Effectuer un nouveau calcul en cas de modification des visuels ou des effectifs
Si les illustrations de plus grande taille réduisent la densité à 5 transferts/m², le nombre total de placements chute à 54 × 5 = 270. Ce même facteur d'acceptation supposé donne 256,5 transferts, arrondis à l'unité inférieure, soit 256 pour obtenir une estimation du coût de la planification de l'ensemble du projet.
Cela modifie la limite inférieure pour le transfert des fournitures, avant de vérifier si les lots plus petits arrivent à temps. Une imprimante plus large ne vaut la peine d'être envisagée que si une maquette représentative montre que cette largeur supplémentaire facilite la réalisation des travaux requis.
Considérons maintenant un opérateur partagé disposant de six heures de travail effectif et en supposant que chaque chemise nécessite 90 secondes de travail sans chevauchement. La limite maximale de main-d’œuvre est de 6 × 3 600 ÷ 90 = 240 chemises, compte tenu des contraintes liées au matériel et au calendrier.
Les 90 secondes prévues correspondent au temps total consacré aux tâches manuelles, et non au temps de maintien sous la presse à chaud. Veuillez recalculer les heures d'impression et de pressage pour le planning à une seule personne, plutôt que de réutiliser celui prévu pour deux personnes.
Comparez les trois scénarios d'aménagement
Les résultats ci-dessous décrivent différentes contraintes. Veuillez conserver l'unité de mesure et les conditions associées à chaque figure.
| Cas | Résultat obtenu avec les données d'entrée indiquées | Facteur limitant | Vérifiez avant de fixer une date limite |
|---|---|---|---|
| Configuration d'origine, deux opérateurs | 513 transferts utilisables permettent d'imprimer jusqu'à 330 chemises à carreaux | Application sur les vêtements | Les livraisons groupées assurent l'approvisionnement de la presse ; l'emballage n'est pas pris en compte dans le décompte |
| Illustrations plus grandes : 5 transferts/m², les autres paramètres de base restant inchangés | Environ 256 transferts utilisables, permettant de réaliser au maximum 256 maillots à face unique | Approvisionnement par transfert | Vérifier à nouveau les heures d'arrivée des lots et l'application sur les vêtements |
| Un opérateur : 6 heures de travail pratique et 90 secondes de travail par chemise | Un plafond de production fixé à 240 chemises, et non un nombre définitif de pièces finies | Travail partagé | Recalculer les heures de fonctionnement des équipements et l'horaire pour une seule personne |
Utilisez ce résultat pour déterminer ce qui nécessite réellement davantage de capacité
Commencez par l'étape qui impose des contraintes sur l'ordre des opérations, puis vérifiez si le fait de la modifier améliore l'ensemble du planning.
| Remarque | Décision d'ouvrir une enquête |
|---|---|
| Les transferts obligatoires sont prêts, mais la file d'attente d'impression ne cesse de s'allonger | Manipulation des vêtements, effectifs du service de repassage, durée du cycle ou capacité de repassage supplémentaire adaptée |
| L'imprimerie n'est pas en mesure de fournir suffisamment d'exemplaires des motifs demandés | Densité réelle de mise en page, taux de mode qualité, largeur utile et temps d'impression |
| Le séchoir ralentit sans cesse l'imprimante | Capacité de durcissement adaptée et conditions d'alimentation approuvées |
| L'équipement reste inactif pendant que l'opérateur s'occupe d'autres tâches | Répartition des tâches, traitement par lots et interruptions |
| Les commandes récurrentes sont traitées sans problème, mais les petites commandes hétérogènes prennent du retard | Préparation des fichiers, modifications de commande, découpe et tri |
Notre Guide d'achat d'imprimantes DTF couvre des vérifications plus approfondies lors du choix de l'équipement. Utilisez le calcul de capacité pour déterminer l'exigence limitante avant de comparer les autres caractéristiques techniques.
La capacité et la demande rentable sont deux chiffres distincts. Fondez la prévision de votre chiffre d'affaires sur les commandes commercialisables et les coûts associés ; la capacité inutilisée d'imprimer davantage de t-shirts ne génère pas de ventes.
Si l'externalisation permettait de faire face aux pics d'activité, il faudrait inclure la presse et la main-d'œuvre nécessaires à la pose de ces décalcomanies achetées. Notre Comparaison entre l'impression DTF en interne et l'externalisation couvre cette décision commerciale.
Vérifier le plan en le comparant à une journée normale et à une journée de pointe
Enregistrez des tâches représentatives plutôt que de considérer une brève démonstration comme le résultat d'une journée de travail complète. Intégrez les petits changements de tâches et les tâches partagées que l'entreprise gère réellement.
Un journal utile contient les informations suivantes :
- Configurations des travaux, exigences de placement, mode d'impression et consommables.
- Durée d'impression active, temps écoulé et pauses, par cause.
- Transferts utilisables et t-shirts finis, les rejets et les pièces à retravailler étant triés à part.
- Lorsque les lots prêts à l'emploi arrivent à la presse et lorsque le dernier t-shirt est terminé.
- Les changements de personnel et, si cela fait partie de l'objectif, l'achèvement de la mise en colis.
Comparez l'estimation avec le décompte final et identifiez l'écart le plus important. Si les commandes mixtes réduisent régulièrement le temps productif, basez-vous sur la tendance observée pour fixer les délais plutôt que d'appliquer un pourcentage d'efficacité non justifié.
FAQ
Cet objectif nécessite un nombre suffisant de transferts exploitables, une capacité d'application sur les vêtements et du temps de travail du personnel pour la réalisation des motifs. Testez la configuration prévue et l'ensemble du flux de travail ; le type d'imprimante ou le nombre de têtes d'impression ne suffisent pas à eux seuls à garantir le résultat.
En règle générale, le chiffre indiqué correspond à une impression réalisée dans les conditions spécifiées. Il convient d’inclure les étapes de saupoudrage, de durcissement, de manutention, d’application sur le vêtement et de contrôle, dès lors qu’elles font partie du résultat final promis.
Chaque t-shirt fini nécessite un jeu complet de décalcomanies ainsi que le travail nécessaire à leur application. Les différences de taille entre le devant et le dos ont une incidence sur la quantité de film requise ; il convient donc de regrouper et de compter séparément les motifs nécessaires, plutôt que de simplement diviser par deux le nombre total de décalcomanies.
À condition que les transferts, les effectifs et l'ensemble du processus de traitement des commandes permettent de prendre en charge cette capacité supplémentaire. Évaluez la charge de travail des opérateurs et la disponibilité des lots, ainsi que celle des presses.
Identifiez l'étape limitante à l'aide du journal des tâches. Une meilleure organisation, moins d'interruptions évitables, un tri plus clair des lots ou un effectif adapté pourraient permettre d'accélérer le traitement avant qu'une imprimante plus rapide ne devienne nécessaire.
Intégrer les exigences de la commande dans la discussion sur les équipements
Pour une configuration existante, enregistrez une journée de production représentative et utilisez-la pour remplacer les hypothèses utilisées dans le calcul. Pour une nouvelle configuration, intégrez à la démonstration les maquettes réelles, les emplacements de décoration, la quantité commandée, le délai et le plan de dotation en personnel.
Contacter Xinflying en tenant compte de ces exigences de production concernant le matériel et les recommandations de configuration. Veuillez inclure l'imprimante et le matériel de finition actuellement utilisés afin que la discussion puisse se concentrer sur l'étape nécessitant une capacité supplémentaire et sur l'étendue d'un devis basé sur la configuration.






