
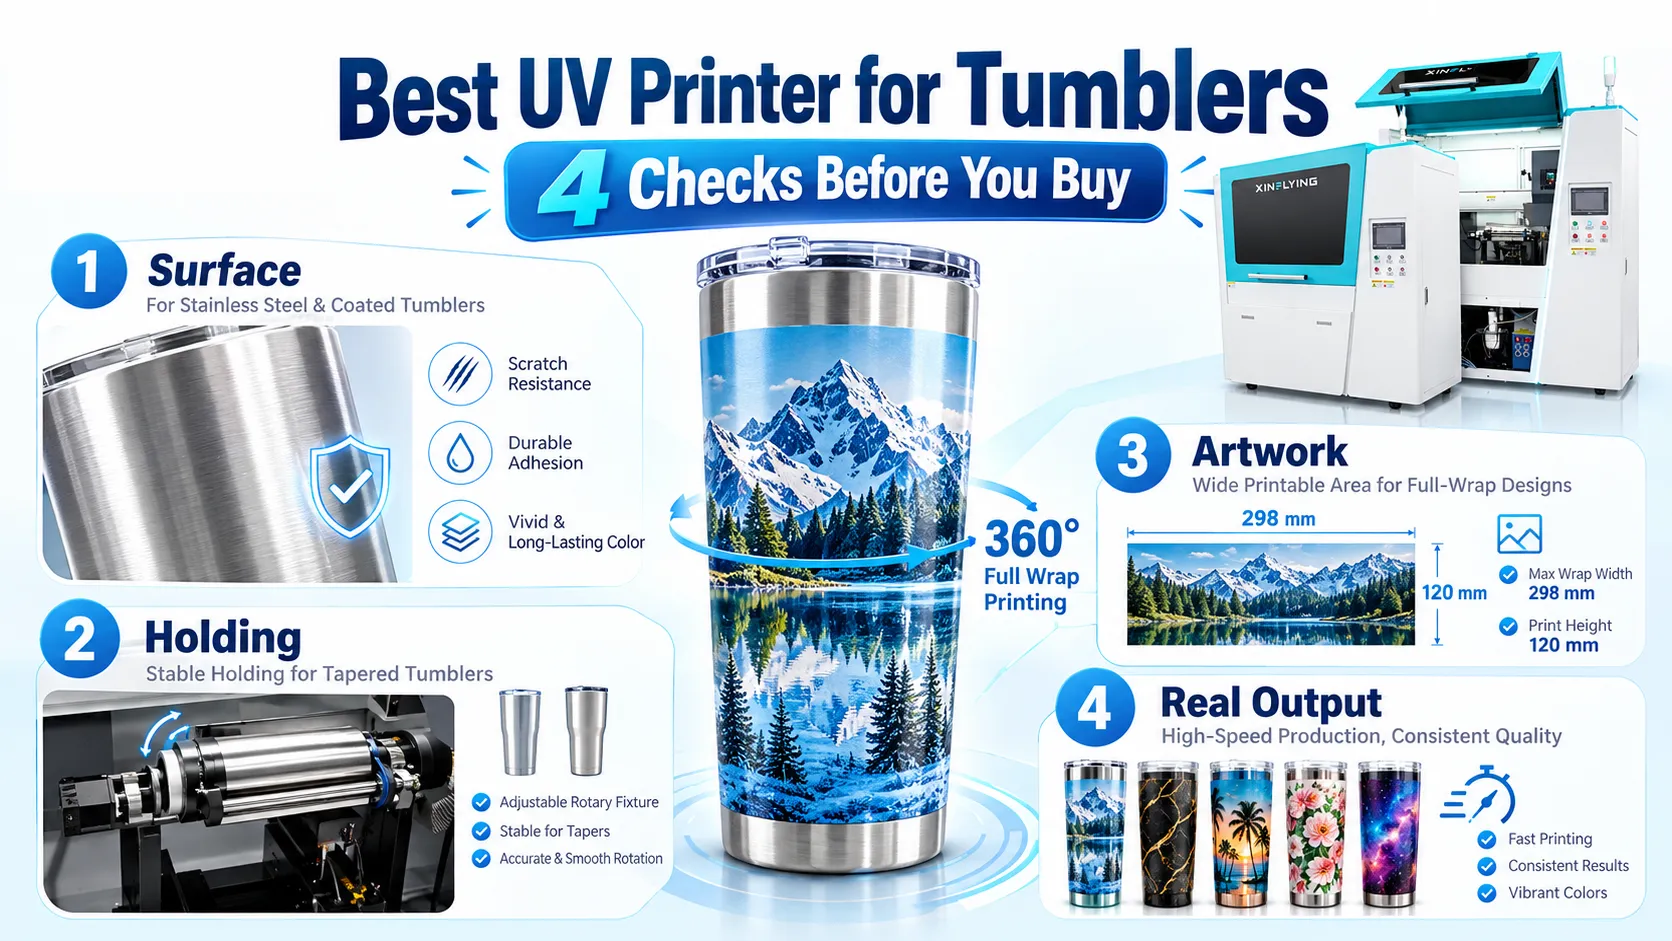
La meilleure imprimante UV pour gobelets est celle qui peut accueillir vos gobelets, faire adhérer l'encre à leur surface, s'adapter à votre visuel et traiter une commande réelle avec une qualité suffisante pour que vous puissiez la commercialiser. Une fiche technique ne répond qu'en partie à ces critères. La plage de diamètres, la gestion des formes coniques, l'encre blanche et la préparation de la surface sont des facteurs qui déterminent davantage la réussite des travaux que la vitesse ou la résolution annoncées.
Ce guide compare les trois méthodes d'impression UV sur les gobelets, puis présente quatre critères permettant de distinguer une bonne démonstration d'un achat judicieux. Il explique également dans quels cas notre imprimante UV cylindrique Xinflying Z300 est la solution la plus adaptée, et dans quels cas une autre approche s'avère plus pertinente.
Trois méthodes d'impression UV sur des gobelets
Ces trois procédés utilisent une encre durcissable aux UV, qui reste liquide jusqu’à ce que la lumière UV LED la durcisse en quelques secondes. Si le durcissement aux UV est un sujet nouveau pour vous, consultez notre guide explicatif sur Comment fonctionne l'impression UV ? couvre les bases. La vraie différence réside dans la manière dont l'image parvient jusqu'à la tasse.
| Itinéraire | Comment la coupe est décorée | Le plus adapté | Principal compromis |
|---|---|---|---|
| Imprimante UV cylindrique spécialisée | Le gobelet est placé dans un dispositif rotatif et est imprimé directement pendant qu'il tourne. | Commandes régulières de gobelets, bouteilles et canettes ; habillages complets ; plusieurs tailles de gobelets | Investissement et surface au sol plus importants ; conçu exclusivement pour les objets ronds et coniques |
| Imprimante UV à plat + module rotatif | Le plateau plat est remplacé par un dispositif à rouleaux, puis le gobelet est imprimé directement | Magasins qui impriment des articles plats la plupart du temps et des tasses certains jours | Changement de mode ; les limites de diamètre et de conicité varient selon l'accessoire utilisé |
| Transferts DTF UV | Le motif est imprimé sur un film, laminé, puis appliqué à la main sur le gobelet. | Tasses à anse, courbes irrégulières, formes qui ne tournent pas de manière régulière, vente d'emballages en vrac | Le film, le laminage et l'application manuelle ajoutent des étapes à la fabrication de chaque gobelet |
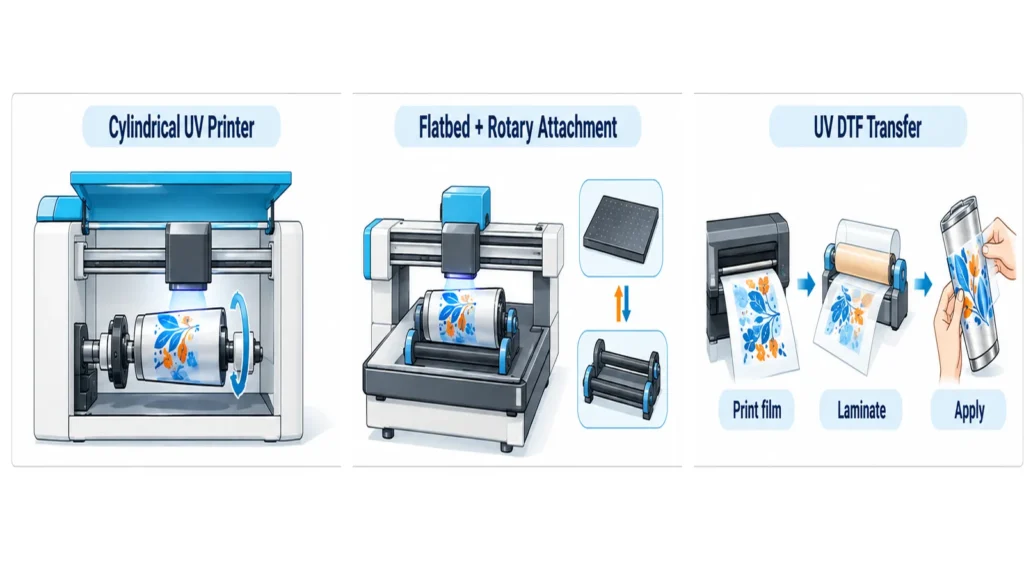
Si les verres constituent une activité secondaire, une imprimante à plateau équipée d’un dispositif rotatif permet de traiter à la fois les objets plats et les tasses sur une seule et même machine. Si les verres constituent votre produit principal, une imprimante cylindrique dédiée évite les changements de configuration et prend généralement en charge une gamme de tailles plus large. À titre indicatif, au moins un accessoire rotatif de table très répandu indique des diamètres de gobelets compris entre 45 et 100 mm ; les verres et bouteilles à corps large peuvent donc ne pas être pris en charge par cet accessoire.
La sublimation figure souvent dans les classements des “ meilleures imprimantes pour gobelets ”, mais il ne s’agit pas d’impression UV. Ce procédé consiste à faire pénétrer le colorant dans un revêtement polymère ; il nécessite donc des supports compatibles avec la sublimation et ne permet pas de décorer de l’acier inoxydable nu ni des surfaces recouvertes d’un revêtement en poudre foncé. Si vous vendez déjà des supports blancs revêtus, consultez notre guide sur… imprimante à sublimation pour mugs explique cet itinéraire.
Quatre critères décisifs pour l'achat
La plupart des erreurs d'achat proviennent du fait de confondre quatre questions distinctes en une seule. “ Cette imprimante imprime sur de l'acier inoxydable ” n'est pas la même chose que “ cette imprimante peut imprimer mon habillage sur mon gobelet conique de 30 oz, 200 fois cette semaine ”. Séparez les questions, et chacune fera l'objet d'une vérification distincte.
| Vérifier | La question | Qu'est-ce qui le prouve réellement ? |
|---|---|---|
| 1. Surface | L'encre tiendra-t-elle sur cette finition précise de la tasse ? | Appliquez un échantillon sur votre gobelet, en précisant le nom du produit nettoyant ou de l'apprêt utilisé, puis effectuez des tests de résistance aux rayures et au lavage une fois le produit complètement sec. |
| 2. Détention | Le dispositif de fixation permet-il de centrer et de faire tourner cette coupelle de manière stable ? | Votre gobelet a été chargé dans le système de démonstration ; son diamètre, sa longueur, son cône, son anneau de couvercle et sa base ont été vérifiés |
| 3. Œuvres d'art | Le motif s'adapte-t-il à la zone d'impression et à la couture ? | Votre fichier a été imprimé en taille réelle, avec vérification de la position des joints et du dégagement des bords |
| 4. Commande | Cette configuration permet-elle de produire le lot selon les critères de qualité requis ? | Une série chronométrée de plusieurs tasses, de la première chargée à la dernière pièce acceptée, avec comptage des rejets |
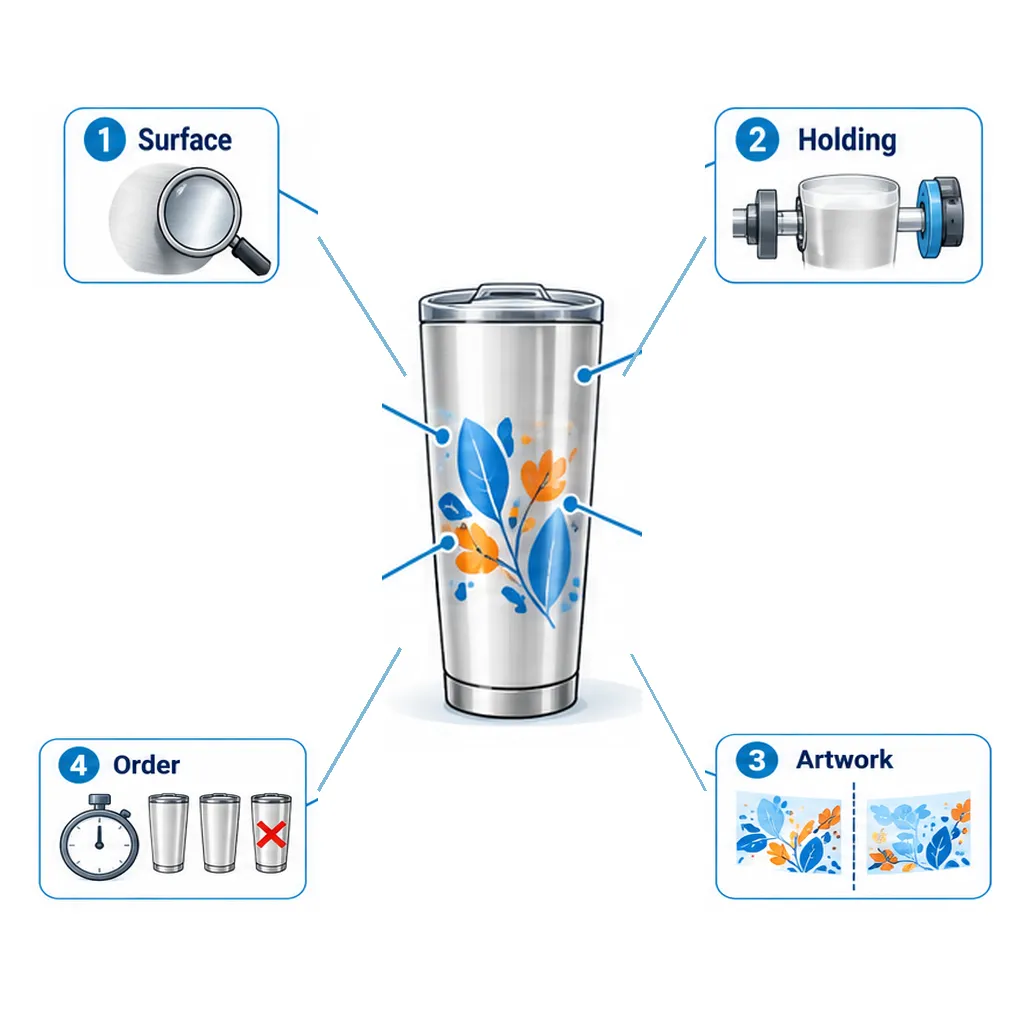
La liste des matériaux figurant dans la brochure ne concerne que le point 1, et ce uniquement en termes généraux. Les points 2 et 3 dépendent de la forme de vos ébauches. Le point 4 dépend de l'ensemble du flux de travail, et non pas uniquement de la tête d'impression.
Contrôle n° 1 : surfaces des gobelets et adhérence de l'encre
Une liste des matériaux indique les supports sur lesquels une imprimante peut en principe fonctionner. L'adhérence sur votre tasse dépend de la finition exacte, de l'encre et de la préparation avant l'impression. L'acier inoxydable, le métal revêtu, le verre et le plastique nécessitent rarement le même traitement ; un seul échantillon réussi ne suffit donc pas à valider l'ensemble de la gamme.
| Surface | À ne pas manquer | Pièces à demander |
|---|---|---|
| Acier inoxydable poli ou brut | Le métal lisse peut empêcher l'adhérence ; la couleur a besoin d'une base blanche pour rester éclatante | Utilisation ou non d'un apprêt, et résultats des tests de résistance aux rayures après durcissement complet |
| Acier inoxydable thermolaqué ou peint | Les revêtements varient selon le fournisseur des ébauches et parfois selon le lot | Un échantillon prélevé sur chaque godet de chaque fournisseur, et non un simple test générique portant sur le “ revêtement en poudre ” |
| Verre | Nécessite souvent une couche d'apprêt ou un promoteur d'adhérence ; le verre transparent modifie la perception des couleurs | L'étape de prétraitement et les conditions de lavage testées |
| Plastique (PP, Tritan, acrylique et autres) | Les formulations varient ; certaines adhèrent bien, d'autres nécessitent un traitement | Un échantillon du plastique exact proposé par le fournisseur auprès duquel vous allez vous approvisionner |
La contamination de surface entraîne un défaut qui passe facilement inaperçu. La présence d’huile, d’empreintes digitales, de poussière ou de résidus de silicone provenant de l’emballage peut donner l’impression que l’impression est parfaite le premier jour, alors qu’elle risque de se décoller par la suite. Intégrez une étape de nettoyage standardisée dans le test d'échantillon et évaluez l'adhérence après durcissement complet, et non dès la sortie de la machine.
Un test rapide à l'aide de ruban adhésif permet de détecter rapidement une adhérence insuffisante, mais il ne permet pas de savoir comment un gobelet résistera aux lavages quotidiens. Testez les gobelets finis selon la méthode de nettoyage que vos clients utiliseront. Tant que vos propres résultats ne le confirment pas, ne promettez pas qu’ils passent au lave-vaisselle ni qu’ils sont adaptés au contact alimentaire. Demandez la fiche de données de sécurité (FDS) au fournisseur d’encre et veillez à ce que les illustrations ne se trouvent pas sur la partie en contact avec la bouche.
Contrôles n° 2 et 3 : forme du bonnet, conicité et couture
La géométrie est le facteur qui élimine le plus grand nombre d'imprimantes. Mesurez vos ébauches avant de comparer les modèles.
Mesurez la zone d'impression, pas la capacité
Le poids en onces ne permet pas de déterminer les caractéristiques géométriques. Deux gobelets de 20 oz provenant de fournisseurs différents peuvent présenter des différences au niveau du diamètre, du profil conique et de la hauteur du rebord. Mesurez le diamètre en haut et en bas de la zone que vous souhaitez imprimer, ainsi que la longueur utile entre la bague du couvercle et la base.
La largeur de l'enveloppe est égale au diamètre multiplié par π. Une section droite de 75 mm de large a une circonférence d'environ 235,6 mm (9,3 pouces). Si le motif ne doit pas se rejoindre, laissez un espace dans le visuel et placez le raccord de manière délibérée, généralement à l'opposé du logo principal.
La conicité modifie la distance d'impression et la distance de durcissement
Le profil conique pose un problème que des spécifications de surface plane peuvent masquer. Prenons l'exemple d'une zone d'impression mesurant 85 mm de large en haut et 70 mm en bas, sur une longueur de 180 mm. Le rayon varie de 7,5 mm sur toute cette longueur.
Si la coupelle était à l'horizontale, sa surface s'éloignerait de 7,5 mm de la tête d'impression sur toute la longueur de l'impression. Cela dépasse la distance d'impression de 5 mm indiquée dans la fiche technique de la Z300 pour sa tête d'impression Epson i1600-U1. Les coupelles coniques nécessitent un dispositif de fixation inclinable, afin que le bord supérieur de la coupelle soit parallèle à la trajectoire de la tête. Sinon, les gouttelettes ne se déposent pas avec autant de précision à l'extrémité étroite, ce qui adoucit les caractères fins et les contours.

La lampe UV est confrontée au même problème. Une distance inégale par rapport à la lampe peut entraîner un durcissement différent d'une extrémité à l'autre du motif ; vérifiez donc la netteté des contours et le durcissement aux deux extrémités d'un échantillon. La forme conique déforme également les motifs plats, car l'extrémité la plus large parcourt une plus grande distance à chaque rotation. Renseignez-vous sur la manière dont le logiciel RIP compense ce phénomène et évaluez le résultat sur un gobelet imprimé plutôt que sur un aperçu à l'écran.
Centrage, couvercles, poignées et poids
Une coupelle légèrement décentrée peut entraîner un décalage de l'image lors de la rotation, ce qui fait qu'un habillage qui commence bien net finit par être mal aligné. Les anneaux de couvercle en relief et les bords soudés réduisent la longueur d'impression utilisable. Une poignée empêche la rotation complète et rend impossible un habillage sans couture à 360° sur la plupart des supports.
Les gobelets en plastique légers peuvent glisser ; veillez donc à charger vos ébauches les plus lourdes et les plus légères pendant la démonstration. Un dispositif qui maintient chaque gobelet de la même manière, à chaque fois, vaut mieux qu'un cycle plus rapide nécessitant des réglages constants.
Blanc, CMJN et vernis : le rôle de chaque couche
C'est la configuration de l'encre qui détermine les motifs que vous pouvez vendre, et pas seulement leur éclat. Chaque couche a un rôle spécifique :
- Blanc Il sert d'abord de base sur les surfaces sombres, métalliques ou transparentes. Sans lui, la couleur s'enfonce dans le revêtement en poudre noir et paraît pâle sur l'acier ou le verre. Le blanc peut également être utilisé seul pour réaliser un texte blanc sur des tasses sombres.
- CMJN permet de créer des images en couleur, des dégradés et des photos sur le fond blanc.
- Vernis ajoute une couche transparente brillante. Elle peut recouvrir l'ensemble du motif ou uniquement certaines zones sélectionnées pour créer un contraste de brillance localisé ; si vous ne l'appliquez pas, vous obtiendrez un rendu plus plat et mat.
Le blanc doit être ajusté. Une quantité excessive peut épaissir l'impression et en modifier la texture, tandis qu'une quantité insuffisante laisse transparaître la surface. Sur du verre transparent, la quantité de blanc derrière la couleur détermine si un motif paraîtra opaque ou transparent ; veillez donc à imprimer un même motif dans les deux cas si vous vendez des articles en verre. La Z300 utilise le mode W + CMJN + V, avec un canal dédié au blanc, un au CMJN et un au vernis.
Point à vérifier n° 4 : « secondes par tasse » n’est pas synonyme de « tasses par heure »
Le temps d'impression indiqué ne prend en compte que le cycle d'impression proprement dit. Le chargement, l'alignement, le déchargement, le contrôle qualité, les changements de maquette et les rejets sont déduits de cette heure.
Le Z300 affiche une vitesse nominale de 40 secondes par pièce en mode 4 passages. Il s'agit d'une valeur indiquée par le fabricant, et non d'un temps mesuré à partir de vos gobelets ; elle ne tient pas compte de la manutention. Le tableau ci-dessous utilise des chiffres hypothétiques pour illustrer la méthode :
| Étape (à titre d'exemple uniquement) | Valeur |
|---|---|
| Durée d'impression estimée | 40 s |
| Chargement, alignement, déchargement et contrôle rapide prévus | 35 s |
| Total par tasse | 75 s |
| Nombre théorique de tasses en 60 minutes | 48 |
| On estime à 10 minutes le temps perdu en raison des modifications apportées aux illustrations et des vérifications des buses | 40 tasses en 50 minutes de travail productif |
| On suppose qu'il y a 2 produits rejetés | 38 tasses traitées par heure |
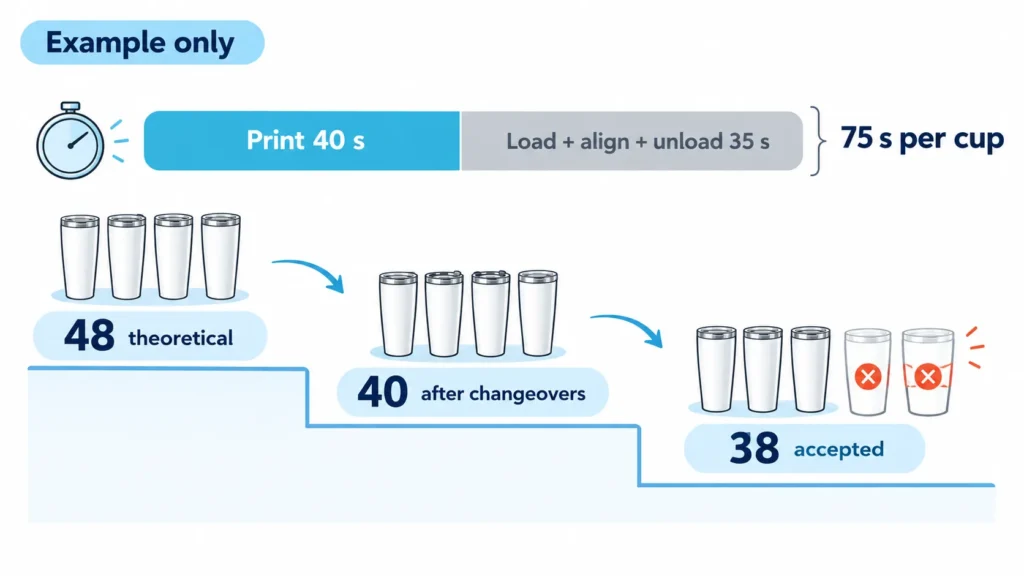
Comparez les imprimantes en fonction du nombre de tasses acceptées divisé par le temps total écoulé, et non en fonction du nombre de secondes par impression. Une petite entreprise de promotion composée de deux personnes, avec laquelle nous nous sommes entretenus, s’en est rendu compte lors du choix d’un équipement DTF UV destiné à l’impression sur des gobelets en inox de 20 oz et 30 oz. L’étape la plus longue n’était pas l’impression, mais la manipulation du film, le découpage et l’application, autant d’étapes qui n’apparaissaient dans aucun chiffre relatif à la vitesse.
So they brought their hardest design, with 1 pt text and small gradients, to each demo. They ran 10 pieces and logged first start, last finish, every stop, and every reject. The same habit works for direct printing: time the pass mode you’d actually sell, since fewer passes print faster but can show more banding.
Downtime eats output too. Plan nozzle checks and white ink care with our UV printer maintenance checklist.
Where the Xinflying Z300 Fits
We built the Z300 (model XF-Z300-3I16U1) for direct printing on cylindrical and conical objects made of stainless steel, glass, plastic, and more. Its applications include tumblers, drinkware, wine bottles, cosmetic bottles, cans, and promotional gifts. It prints straight onto the object, with no transfer film.
| Spécifications | Z300 | What it means for tumbler orders |
|---|---|---|
| Tête d'impression | Epson i1600-U1 | 5 mm print distance, so the fixture must level tapered cups |
| Ink setup | W + CMYK + V, factory hard UV ink | White base for dark, metallic, and clear cups; varnish for gloss or spot gloss |
| Print length | 80–280 mm (about 3.1–11 in) | Short cups through tall bottles; lid rings and bases still limit artwork |
| Print diameter | 45–150 mm (about 1.8–5.9 in), customizable | Slim to wide-body drinkware; confirm sizes outside this range first |
| Résolution | 900 × 1200 dpi | Manufacturer spec; judge fine text on your own sample |
| Rated speed | 4-pass: 40 s per piece | Print cycle only; add handling to estimate hourly output |
| Holding and positioning | Adjustable rotary fixture with electric clamping, tilt, and lift; red-light positioning | Tilt keeps tapered cups parallel to the head; red light speeds manual alignment |
| Object measurement | Smart camera builds a model of the object; printhead anti-collision | Fewer manual height settings and less risk of head strikes |
| Ink and curing | Negative-pressure ink supply, white ink stirring, head heating, low-ink and waste-ink alarms; water-cooled UV LED lamp | Steadier white ink and curing over long runs |
| Files and software | TIFF, PDF, PNG; Windows 10/11 (64-bit) | Standard design files print without conversion |
| Puissance | AC 220 V, 50–60 Hz, 13.6 A, 3 kW | Plan a 220 V circuit before delivery |
| Size and weight | 1540 × 800 × 1730 mm; net 550 kg (about 1,213 lb) | Needs a dedicated floor spot and equipment to move it in |
| Environment | 20–35 °C (68–95 °F), 45–65% RH | Keep away from unheated or very dry rooms |
A real Z300 sample on a stainless tumbler
In an internal test, we printed a white stainless steel tumbler on the Z300 with a full-color mountain and daisy scene wrapped around the body. The cup was printed on its existing surface with no extra pre-treatment, and our team was pleased with the result.
That sample shows what the printer produced on that cup. It isn’t an adhesion, scratch, or dishwasher test, and one stainless tumbler doesn’t predict results on glass, plastic, or another supplier’s coating. That’s why we sample on buyers’ own blanks.
Good fit and poor fit
The Z300 suits:
- Shops with steady tumbler, bottle, or can orders across several sizes within 45–150 mm diameter.
- Full-color wraps on dark, metallic, or clear drinkware that need a white base.
- Decorators moving from UV DTF wraps to direct printing to drop film and hand application.
- Promotional product makers who print cups, bottles, and cans in the same week.
It’s the wrong choice for:
- Businesses that print mostly flat items such as signs, phone cases, or acrylic; a Imprimante à plat UV fits that work better.
- Objects under 45 mm in diameter or longer than 280 mm, unless a customized range is confirmed first.
- Handled mugs and irregular shapes, which our documents don’t cover; test them before relying on direct printing.
- Hobby volumes, or spaces without a 220 V circuit and room for a 550 kg machine.
To see the Z300 alongside our other equipment, browse the UV printer machine range.
Direct UV Printing vs. UV DTF for Tumblers
Direct printing puts the image on the cup in one trip through the machine. UV DTF adds steps to every cup: print the film, laminate, trim, peel, apply, and press out bubbles. Each step adds labor, and wrap edges can sometimes be felt.
UV DTF still makes sense for handled mugs, curved bottles, and shapes that can’t rotate steadily. It also suits shops that print wraps ahead of time or sell transfers instead of finished cups. If that’s your work, compare our UV DTF printer machines and see how to make UV DTF cup wraps.
How to Run a Sample Test Before You Buy
A good sample test answers all four checks with your blanks and your artwork. Send a small test set instead of one easy cup.
| Sample | Why include it | Ce qu'il faut enregistrer |
|---|---|---|
| Your best-selling tumbler | Sets the baseline for most orders | Print mode, load-to-unload time, overall finish |
| Your hardest shape (steepest taper, smallest, or largest) | Tests fixture range and taper leveling | Whether it clamped without shims; edge sharpness at both ends |
| Your darkest or glossiest finish | Tests white coverage and adhesion | White opacity, color strength, scratch result after full cure |
| A glass or plastic item, if you sell them | Tests pre-treatment needs | Cleaner or primer used, and wash result under your intended use |
Use one test file that combines fine text around 1 pt, a smooth gradient, a full wrap with a visible seam, and a white-on-dark element. Default sample art hides the weaknesses that cost you reprints.
Before you sign, get these points in writing:
- The exact printer configuration, ink set, and any primer or pre-treatment products.
- Which fixtures or adapters are included for your cup sizes.
- RIP software licensing, installation, and training arrangements.
- Warranty scope, including excluded parts.
- Voltage, shipping terms, estimated lead time, and spare parts availability.
At Xinflying, our sales team quotes each printer configuration after confirming your requirements, so there’s no fixed public price list. Unless the quote or contract says otherwise, eligible equipment carries a 12-month limited warranty from the shipping date. That warranty generally excludes printheads after successful installation testing, consumables, and listed wear parts, and remote technical support remains available after it ends.
FAQ
Tout dépend de vos supports. La sublimation nécessite des supports dotés d'un revêtement spécial ; l'impression UV directe permet de décorer l'inox, les surfaces thermolaquées, le verre et le plastique ; quant à l'impression UV DTF, elle permet de réaliser des habillages que vous appliquez à la main. Pour l'impression UV directe sur des gobelets, choisissez entre une imprimante à plat équipée d'un dispositif rotatif et une imprimante cylindrique dédiée, en fonction de votre volume de production et de la taille des gobelets.
Parfois. Notre échantillon Z300 a été imprimé directement sur la surface d'un gobelet en acier inoxydable sans traitement préalable supplémentaire, mais les finitions varient selon les fournisseurs. Testez votre gobelet et vérifiez sa résistance aux rayures une fois le séchage terminé avant de renoncer à l'application d'une couche d'apprêt sur vos commandes de production.
Pas systématiquement. Les résultats dépendent de la surface, de l'encre, du prétraitement et des conditions de lavage. Testez les gobelets finis selon la méthode de lavage que vos clients utiliseront avant de faire toute allégation concernant leur compatibilité avec le lave-vaisselle.
Un système rotatif convient aux ateliers qui impriment principalement des objets plats et quelques gobelets, car une seule imprimante permet de traiter les deux types de supports. Une imprimante cylindrique dédiée convient aux ateliers spécialisés dans les récipients pour boissons : elle évite les changements de configuration et prend généralement en charge une gamme plus large de tailles de gobelets.
Oui. La Z300 est conçue pour les objets cylindriques et coniques, et son support s'incline afin de maintenir une surface conique parallèle à la tête d'impression. Envoyez-nous votre tasse la plus inclinée pour un test d'impression afin de vérifier le résultat.
Le coût varie considérablement selon la méthode d'impression. Les imprimantes à plat de bureau équipées d'accessoires rotatifs se situent dans la fourchette basse, tandis que les imprimantes cylindriques spécialisées sont plus onéreuses. Nous établissons un devis pour la Z300 en fonction de la configuration choisie ; veuillez donc nous indiquer les tailles de vos gobelets et le volume prévu afin que nous puissions vous fournir un devis écrit.
En règle générale, cela est possible si les tasses et les bouteilles sont rondes ou effilées et qu'elles respectent les limites de diamètre et de longueur de l'imprimante. Les mugs à anse et les bouteilles courbées constituent les exceptions les plus courantes ; il est donc recommandé de les tester au préalable ou d'utiliser l'impression UV DTF pour ces formes.
Send Us Your Cups Before You Choose
The surest way to find the best UV printer for tumblers is to print your own. List your three most common cup models, your hardest shape, and your expected weekly volume. Then pick one test design with fine text, a gradient, and a full wrap.
Contact our team with those details. We’ll confirm whether the Z300 fits your cups, arrange a sample on your blanks, and prepare a written quote for the configuration you need.






