
A produção diária de camisetas DTF é limitada pelas transferências utilizáveis, pela aplicação nas peças e pelo tempo disponível da equipe. Comece calculando quantas transferências utilizáveis o layout da arte e o modo de impressão podem fornecer; em seguida, verifique quantas camisetas a impressora e o operador conseguem produzir no mesmo turno. A menor capacidade representa o limite máximo do planejamento; o tempo de produção de cada lote determina se a produção conseguirá atingi-lo.
Para calcular o número de camisas por dia, é preciso definir o cargo e o turno. Defina o tamanho da arte, as posições da decoração, o número de funcionários e o horário de trabalho antes de comparar a capacidade. Esse método se aplica à impressão têxtil DTF convencional.
Decida o que conta como uma camiseta pronta
Uma impressora DTF imprime transferências em filme. A peça de roupa ainda precisa passar pelo processo de aplicação e inspeção; portanto, especifique se o objetivo são transferências curadas, camisas verificadas ou pedidos embalados.
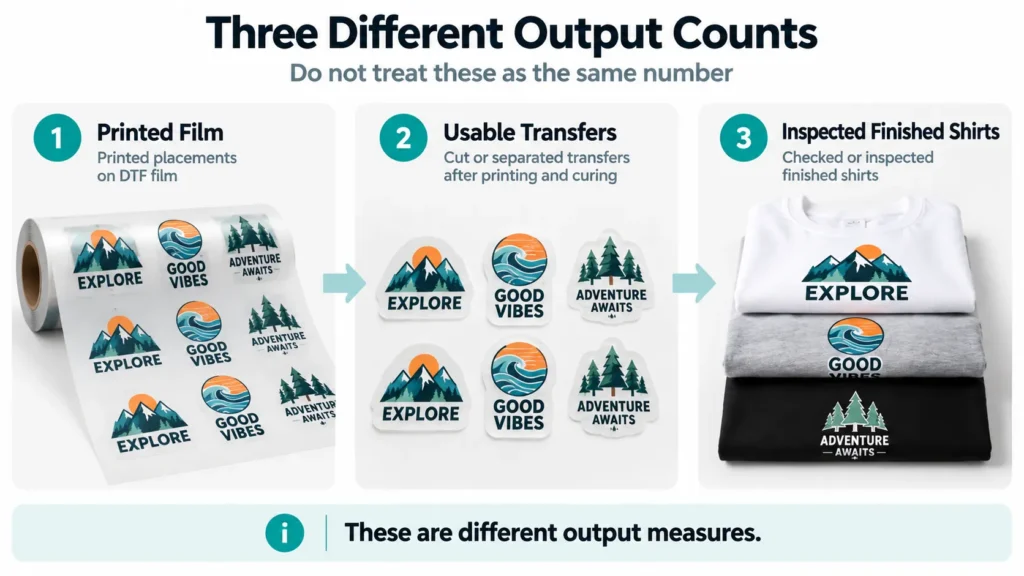
Conte cada ponto de decoração. Uma camiseta com estampa na frente e nas costas exige as duas transferências e o trabalho de aplicação de ambas; adicionar um logotipo na manga altera novamente a carga de trabalho.
Contar os conjuntos completos para pedidos com vários locais de entrega. Por exemplo, com 200 decalques para a frente e 80 decalques para trás, é possível produzir apenas 80 camisetas com estampas na frente e nas costas, mesmo que haja 280 decalques disponíveis.
Para pedidos mistos, agrupe os trabalhos de acordo com o tamanho da arte e os requisitos de posicionamento. Uma contagem média de transferências pode ocultar uma falta dos desenhos grandes para as costas que um determinado pedido necessita.
Converter o layout em transferências DTF por hora
Calcule o número de transferências em um layout RIP representativo e a área alocada a esse layout. Inclua margens, espaçamento e o espaço em branco necessário na película, em vez de dividir apenas pela arte final colorida.
Para um layout hipotético, 20 transferências dentro de uma área de cobertura do filme de 2 m² resultam em uma densidade de 10 transferências/m².
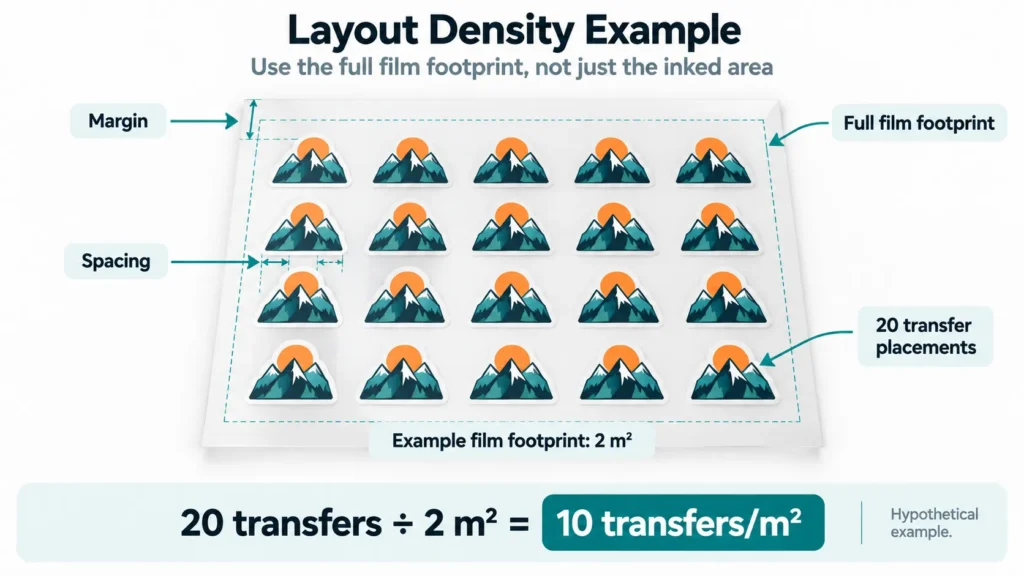
Utilize a mesma base de área para a velocidade e o layout. Se a taxa medir a área total do filme avançada durante a impressão, calcule a densidade a partir dessa área; não a combine com uma medição de área que considere apenas os pixels com tinta.
No sistema de medidas dos EUA, 1 m² equivale a aproximadamente 10,76 pés quadrados. Converta a velocidade e a área para unidades equivalentes antes de multiplicá-las; o cálculo funciona igualmente bem em pés quadrados.
Nosso Guia de folhas em série DTF explica as escolhas de equipamentos relacionadas ao layout. Para esse cálculo, a questão importante é quantas transferências necessárias o layout atual permite.
Mantenha as especificações do modo de impressão associadas às respectivas condições
A velocidade de impressão DTF pode variar de acordo com o modo selecionado. Por exemplo, a Xinflying XF-702E As especificações indicam velocidades padrão de impressão de 10 m²/h no modo de 6 passagens, 8 m²/h no modo de 8 passagens e 5 m²/h no modo de 12 passagens.
Esses números ilustram por que a “velocidade da impressora” precisa ser acompanhada de um modo específico. Para a mesma área de layout, a velocidade indicada para 12 passagens implica um tempo de impressão aproximadamente duas vezes maior do que a velocidade indicada para 6 passagens; escolha um modo que atenda aos requisitos de qualidade do trabalho antes de calcular a capacidade.
Essas taxas do fabricante referem-se à impressão, e não às camisetas acabadas. Para fins de planejamento, defina o modo de impressão aprovado em termos de qualidade, as configurações da camada branca, a taxa medida e o período de tempo em uma tiragem representativa.
Calcule as transferências utilizáveis sem contabilizar as perdas duas vezes
Comece pela velocidade de impressão quando a taxa se referir apenas ao tempo em que a máquina está realmente imprimindo. Comece pelo registro de tarefas quando a taxa registrada já incluir as transferências aceitas ao longo de um período completo, incluindo suas pausas e rejeições.
| Ponto de partida | Cálculo | Como lidar com o tempo e as rejeições |
|---|---|---|
| Velocidade de impressão | Área do filme/hora × horas efetivamente dedicadas à impressão × transferências/área × taxa de aceitação | Remova o tempo não imprimível e contabilize as transferências rejeitadas separadamente |
| Registro de tarefas | Transferências aceitas/hora letiva × horas letivas equivalentes | Mantenha os atrasos e as rejeições já incluídos na taxa registrada; não os deduza novamente |
Uma taxa observada que já inclua uma perda não deve ter essa perda deduzida novamente. Se o registro indicar 80 transferências aceitas por hora decorrida, multiplicar esse valor por uma porcentagem adicional de rejeição subestimaria a produção, uma vez que essas mesmas rejeições já estão incluídas nessa taxa.
Ao considerar a velocidade de impressão, subtraia o tempo de preparação, limpeza, trocas e interrupções para calcular as horas efetivas de impressão. Aplique a taxa de aceitação para as transferências que passam pelas verificações até a cura. Conte o desperdício inicial separadamente apenas quando ele estiver fora dessa taxa registrada.
Para trabalhos na frente e nas costas, o total de transferências também deve garantir uma quantidade suficiente de cada desenho necessário. Utilize a contagem do conjunto completo da primeira seção antes de definir a capacidade total de camisetas.
Verificar a cura, a prensagem e o trabalho compartilhado
Cada etapa requer uma capacidade expressa em unidades compatíveis e para um período determinado. A produção do lado da impressora é apenas uma parte do cálculo.
Aplicação de pó, cura, corte e classificação
Verifique se o distribuidor de pó e o secador são capazes de processar a alimentação de filme proposta nas condições especificadas para os consumíveis. Inclua o corte e a classificação quando essas tarefas forem necessárias para disponibilizar as transferências para a prensagem.
Se o secador forçar a impressão a desacelerar ou parar, inclua essa restrição no plano. Aumentar a temperatura do secador ou acumular filme não curado não substitui o cumprimento das instruções do processo correspondente.
Uma fila cada vez maior indica onde se deve investigar. Transferências não cortadas que ficam esperando ao lado de uma impressora ociosa podem indicar problemas no manuseio ou na equipe, mesmo quando a impressão e a cura estão ocorrendo em ritmo adequado.
Medir todo o ciclo de aplicação da peça de vestuário
Tempo de carregamento, posicionamento, prensagem, remoção na etapa necessária, qualquer operação de acabamento especificada e inspeção. A configuração do tempo de permanência na prensa descreve apenas uma parte desse ciclo.
No caso de etapas com equipes distintas que operam simultaneamente, a menor capacidade efetiva serve como um limite máximo útil assim que a produção estiver em andamento. Um turno fixo também requer tempo para que o primeiro lote utilizável chegue e a última peça de roupa seja concluída.
O uso de várias prensas só é vantajoso quando o operador consegue carregá-las e descarregá-las, quando há meios de transferência adequados disponíveis e quando o método de aplicação exigido permite essa configuração. Duas prensas não duplicam automaticamente a contagem de camisas prontas.
Contabilizar o operador compartilhado entre as estações
Um único operador pode preparar os layouts, supervisionar a impressora, cortar as transferências, passar as peças de roupa e atender às solicitações dos clientes. Essas tarefas disputam o mesmo tempo de trabalho.
Some o tempo de tarefas práticas não sobrepostas por camisa. Mantenha o tempo de operação automática da máquina separado nos casos em que for possível uma sobreposição segura e permitida, e contabilize o tempo de espera inevitável sempre que ele realmente ocorrer.
Isso resulta em um limite de mão de obra:
Capacidade de mão de obra = segundos de trabalho efetivo disponíveis ÷ segundos de trabalho efetivo por camisa pronta.
O limite de mão de obra ainda deve ser verificado em relação à capacidade do equipamento e ao cronograma efetivo. As taxas de estação independentes pressupõem uma equipe independente; elas não permitem determinar o que um único operador compartilhado conseguirá realizar.
Exemplo prático: Um turno de oito horas com um gargalo urgente
Todos os valores a seguir são dados hipotéticos para planejamento, não representam resultados medidos do Xinflying nem configurações recomendadas para o processo. Elas ilustram os limites de capacidade nas condições indicadas, e não entregas garantidas.
Suponha-se uma transferência na frente por camiseta e um turno das 8h às 16h, com dois operadores: um responsável pela produção das transferências e outro pela aplicação nas peças de vestuário. O cronograma previsto para a liberação dos lotes fornece transferências utilizáveis suficientes para manter a prensa abastecida durante seus períodos de trabalho planejados.
| Entrada | Valor hipotético |
|---|---|
| Taxa bruta de área de layout durante a impressão ativa | 9 m²/h |
| Tempo de impressão efetivo após a preparação e as pausas | 6 horas |
| Densidade do layout | 10 transferências/m² |
| Aprovação após a impressão e a cura | 95% |
| Capacidade de revestimento com pó, cura, corte e classificação | 600 colocações brutas dentro do prazo de produção previsto |
| Taxa de aplicação em peças de vestuário completas | 55 camisas xadrez/h |
| Primeiro lote pronto para prensagem já está disponível | 8h45. |
| Aplicação planejada na extremidade da peça de vestuário | 15h15. |
| Pressionar a tecla “Break” dentro desse intervalo | 30 minutos |
Calcular a oferta de transferência utilizável
A área bruta de impressão é de 9 × 6 = 54 m². Com a densidade de layout considerada, isso resulta em 54 × 10 = 540 vagas de transferência.
A capacidade estimada a jusante de 600 colocações é suficiente para acomodar essas 540 colocações. Ao aplicar uma vez a taxa de aceitação de transferência 95%, obtém-se 540 × 0,95 = 513 transferências utilizáveis.
Essa contagem ainda refere-se ao estoque de transferência. Ainda não foi definido quantas camisetas serão confeccionadas.
Calcular o limite programado de aplicação na peça de roupa
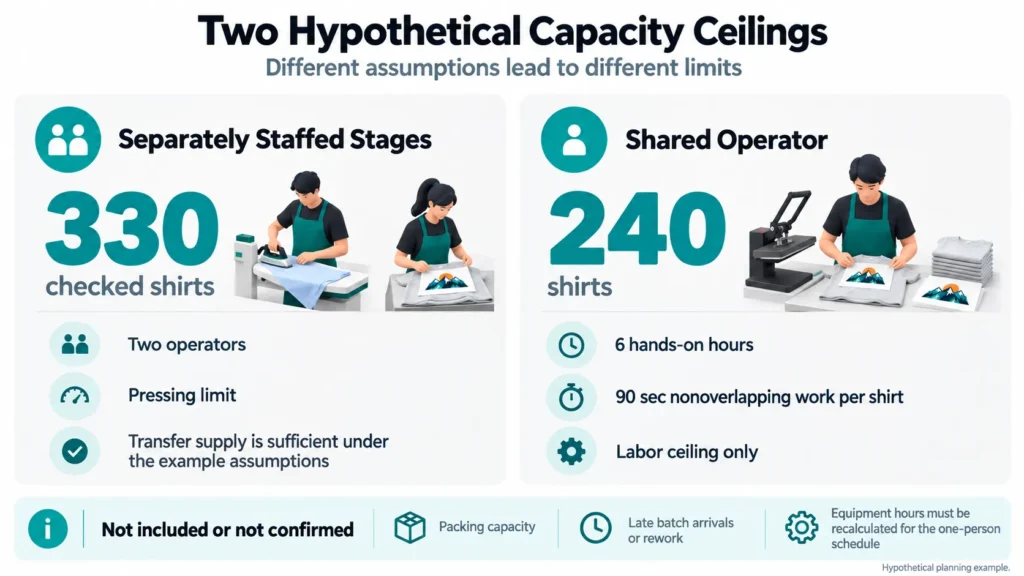
Das 8h45 às 15h15, a imprensa tem um intervalo de 6,5 horas. Subtraindo o intervalo de 30 minutos, restam 6 horas, portanto, o limite de aplicação na peça de roupa é 55 × 6 = 330 camisas xadrez.

Com base nessas premissas, o plano está limitado a 330 camisas xadrez despachadas. Há estoque suficiente de transferências, mas a aplicação em peças de vestuário não consegue utilizar todas as 513 transferências dentro do prazo previsto.
Atrasos na liberação de lotes, retrabalho adicional ou um operador que precise ser deslocado para outra tarefa podem reduzir o número de pedidos concluídos. A embalagem requer uma verificação de capacidade específica; o tempo restante até as 16h não determina quantos pedidos podem ser embalados.
Recalcular quando houver alterações no material gráfico ou na equipe
Se uma arte final maior reduzir a densidade para 5 transferências/m², o número bruto de colocações cai para 54 × 5 = 270. O mesmo fator de aceitação presumido resulta em 256,5 transferências, arredondadas para baixo para 256 para uma estimativa de planejamento para toda a unidade.
Isso altera o limite mínimo para a transferência de material, antes de verificar se os lotes menores chegam a tempo. Só vale a pena avaliar uma impressora mais larga se um layout representativo mostrar que a largura extra contribui para os trabalhos necessários.
Agora, considere um operador compartilhado com seis horas práticas disponíveis e um tempo estimado de 90 segundos de trabalho não sobreposto por camisa. O limite máximo de mão de obra é 6 × 3.600 ÷ 90 = 240 camisas, antes das restrições relacionadas a equipamentos e prazos.
Os 90 segundos previstos abrangem o tempo total de trabalho manual, e não o tempo de permanência na prensa térmica. Recalcule as horas de impressão e prensagem para o cronograma com uma única pessoa, em vez de reutilizar o plano para duas pessoas.
Compare os três casos de planejamento
Os resultados a seguir descrevem diferentes restrições. Mantenha a unidade de saída e as condições associadas a cada figura.
| Caso | Resultado com base nos dados de entrada indicados | Fator limitante | Verifique antes de definir um prazo |
|---|---|---|---|
| Configuração original, dois operadores | 513 transferências utilizáveis suportam até 330 camisas xadrez | Aplicação em peças de vestuário | As chegadas em lotes mantêm a impressora abastecida; a embalagem não é incluída na contagem |
| Ilustrações maiores: 5 transferências/m², demais parâmetros de referência inalterados | Cerca de 256 transferências utilizáveis, permitindo, no máximo, 256 camisetas com estampa na frente | Fornecimento de transferência | Verifique novamente os horários de chegada dos lotes e a aplicação nas peças de vestuário |
| Um operador: 6 horas de trabalho prático e 90 segundos de trabalho por camisa | Um limite máximo de produção de 240 camisas, e não uma contagem final confirmada | Trabalho compartilhado | Recalcular as horas de operação dos equipamentos e a escala de trabalho para uma pessoa |
Use o resultado para decidir o que realmente precisa de mais capacidade
Comece pela etapa que limita a ordem exigida e, em seguida, verifique se alterá-la melhora o cronograma como um todo.
| Observação | Decisão de instaurar inquérito |
|---|---|
| As transferências necessárias já estão prontas, mas a fila de impressão continua aumentando | Manuseio de peças, equipe de passar roupas, tempo de ciclo ou capacidade adicional adequada de passar roupas |
| A gráfica não consegue fornecer uma quantidade suficiente dos designs solicitados | Densidade real da composição, taxa de modo de qualidade, largura útil e tempo de impressão |
| O secador faz com que a impressora fique lenta repetidamente | Capacidade de cura adequada e condições de alimentação aprovadas |
| O equipamento fica parado enquanto o operador realiza outras tarefas | Alocação de tarefas, processamento em lote e interrupções |
| Os trabalhos repetitivos são executados sem problemas, mas os pequenos pedidos mistos ficam para trás | Preparação de arquivos, alterações no trabalho, corte e classificação |
Nosso Guia de compra de impressoras DTF abrange verificações mais abrangentes na seleção de equipamentos. Utilize o cálculo de capacidade para identificar o requisito limitante antes de comparar especificações adicionais.
Capacidade e demanda lucrativa são números distintos. Baseie o planejamento de receita nas encomendas vendáveis e nos custos associados; a capacidade não utilizada de imprimir mais camisetas não gera vendas.
Se a terceirização pudesse atender aos picos de demanda, incluiria as prensas e a mão de obra necessárias para aplicar esses transferidos adquiridos. Nossa Comparação entre a impressão DTF interna e a terceirizada abrange essa decisão empresarial.
Verifique o plano em comparação com um dia normal e um dia de pico
Registre o trabalho representativo, em vez de considerar uma breve demonstração como o resultado de um turno inteiro. Inclua as pequenas mudanças nas tarefas e as tarefas compartilhadas que a empresa realmente realiza.
Um log útil registra:
- Layouts de trabalho, requisitos de posicionamento, modo de impressão e consumíveis.
- Tempo de impressão ativa, tempo decorrido e pausas por motivo.
- Transferências utilizáveis e camisetas prontas, com os rejeitados e os que precisam de retrabalho separados.
- Quando os lotes prontos para uso chegarem à impressora e quando a última camiseta estiver pronta.
- Mudanças na equipe e, caso esteja incluído na meta, a conclusão da embalagem.
Compare a estimativa com a contagem final e identifique a maior diferença. Se os pedidos misturados reduzirem regularmente o tempo produtivo, utilize o padrão observado ao definir prazos, em vez de aplicar uma porcentagem de eficiência sem justificativa.
Perguntas frequentes
Essa meta requer um número suficiente de transferências utilizáveis, capacidade de aplicação em peças de vestuário e tempo da equipe para os designs propriamente ditos. Teste o layout pretendido e todo o fluxo de trabalho; uma categoria de impressora ou o número de cabeçotes de impressão, por si só, não são suficientes para garantir o resultado.
Normalmente, o valor indicado refere-se à impressão nas condições listadas. Inclua o polvilhamento, a cura, o manuseio, a aplicação na peça de vestuário e a inspeção, sempre que esses itens estiverem incluídos no produto final prometido.
Cada camisa pronta precisa de um conjunto completo de decalques e do trabalho necessário para aplicá-los. As diferenças de tamanho entre a frente e as costas alteram a demanda por filme; portanto, agrupe e conte os desenhos necessários separadamente, em vez de simplesmente dividir pela metade o total de cada tipo de decalque.
Somente se as transferências, o quadro de pessoal e todo o fluxo de trabalho de produção puderem suportar a capacidade adicional. Avalie o trabalho do operador e a disponibilidade dos lotes, bem como das prensas.
Identifique a etapa limitante por meio do registro de tarefas. Um layout melhor, menos interrupções evitáveis, uma classificação mais clara dos lotes ou uma alocação adequada de pessoal podem acelerar a conclusão antes que seja necessária uma impressora mais rápida.
Incluir os requisitos do pedido na discussão sobre os equipamentos
Para uma configuração já existente, registre um dia de produção representativo e use-o para substituir as premissas do cálculo. Para uma nova configuração, inclua na demonstração a arte final real, as posições de decoração, a quantidade do pedido, o prazo e o plano de alocação de pessoal.
Entre em contato com a Xinflying com esses requisitos de produção relativos aos equipamentos e às orientações de configuração. Inclua a impressora e os equipamentos de acabamento atualmente em uso, para que a discussão possa se concentrar na etapa que necessita de capacidade e no escopo de um orçamento baseado na configuração.






