

La lámina A es el componente de impresión; la lámina B transfiere el diseño final al producto. En el flujo de trabajo habitual de DTF UV A/B, la imagen se crea en la lámina A, se traslada con la lámina B y queda fijada en el objeto una vez retirada la lámina portadora.
Las dos películas tienen funciones diferentes, por lo que no son intercambiables. Comprender esos procesos también facilita la localización de un fallo en la transferencia: ¿el problema se originó en la impresión, apareció durante el laminado o se produjo cuando el diseño llegó al producto?
Lámina A frente a lámina B para impresión DTF UV: la diferencia práctica

Una lámina sirve de soporte a la ilustración mientras la impresora va creando y fijando las capas de tinta. La lámina B sirve de soporte a dicha ilustración durante su manipulación y aplicación, manteniendo en su sitio las letras, los puntos y los contornos.
| Pregunta | Una película: componente de impresión | Película B: soporte de transferencia |
|---|---|---|
| ¿En qué punto del proceso se incorpora? | En el momento de la impresión | Después de la impresión, durante el laminado |
| ¿Cuál es su función principal? | Mantén la imagen durante la impresión y deja que se suelte cuando sea necesario. | Selecciona y arrastra la imagen sin que se altere su diseño |
| ¿La impresora imprime en él? | Sí, en la cara de impresión indicada | Normalmente no, en este flujo de trabajo |
| ¿Cuándo se retira? | Antes de que la cara adhesiva expuesta entre en contacto con el producto | Una vez que el gráfico se haya adherido al producto |
| ¿Qué hay que comprobar? | Superficie de impresión, compatibilidad con la tinta, comportamiento de alimentación, desprendimiento | Contacto con la obra de arte, manipulación y entrega final |
Se trata de descripciones funcionales, más que de un diagrama de capas universal. Algunos proveedores denominan a los materiales «hoja de impresión» y «película de transferencia» en lugar de A y B; El flujo de trabajo publicado por Roland utiliza esos nombres y muestra cómo se retira el soporte antes de la aplicación y el recubrimiento después.

Identifica la cara de impresión y las capas desmontables
Un juego de láminas de transferencia DTF UV puede incluir una cubierta protectora, un soporte desprendible y un soporte de transferencia. Estas finas láminas tienen diferentes funciones: la cubierta puede proteger el recubrimiento antes de la producción, mientras que el soporte desprendible sujeta la transferencia impresa hasta que esté lista para su aplicación.
Marca la cara de impresión y cada capa desmontable en una muestra sin usar, siguiendo el esquema del proveedor de la película. Un revestimiento desmontable no es necesariamente la superficie que recibe la tinta. Esta sencilla distinción evita que el operario cargue la película basándose únicamente en su aspecto.
La composición del adhesivo también es importante. Uno diseño publicado de una lámina de transferencia de imágenes consiste en aplicar tinta UV impresa sobre una capa adhesiva soportada por un papel de protección, añadiendo un soporte independiente sobre la imagen; esto ilustra por qué el soporte y el adhesivo que se fija al objeto no deben considerarse lo mismo.
Un fondo blanco no sustituye automáticamente a la tinta blanca
Las películas de tipo A con dorso blanco y con dorso transparente pueden presentar diferencias en cuanto a su manejo y visibilidad. Sin embargo, una capa blanca que se despega no puede aportar opacidad al gráfico final.
Comprueba qué queda en el producto antes de modificar los ajustes de la tinta blanca. El hecho de que un rollo se describa como “película blanca A” no es, por sí solo, prueba de que se pueda omitir la capa de tinta blanca necesaria.
Para obtener más información sobre el proceso en general y sus aplicaciones, consulta nuestra Guía de impresión UV DTF. En este caso, nos centramos en el par de películas y en los puntos en los que puede fallar.
Cómo utilizar la película UV DTF AB en cada una de las etapas
Para que una transferencia salga bien, es necesario tanto un lanzamiento limpio como una recepción completa. Una impresión que queda bien en una película solo ha superado la fase de impresión; aún tiene que superar las fases de laminación, separación y aplicación.
Imprimir y curar sobre una película A
Coloca la película de impresión homologada con la cara correcta orientada hacia los cabezales de impresión y, a continuación, utiliza el orden de las capas de tinta y los ajustes de curado especificados para la impresora y los consumibles. El orden de las capas de blanco, color, barniz y cualquier adhesivo impreso depende de la configuración del equipo; no existe una secuencia única que se aplique a todas las impresoras UV DTF.
Revisa el diseño antes de que pase a la fase de laminado. Los detalles de impresión que falten o las bandas visibles deben corregirse en esta fase, en lugar de pasar a la siguiente operación.
Laminado con película B
Coloca la película B en contacto uniforme con la imagen impresa utilizando la laminadora homologada o la unidad integrada. El soporte debe sujetar la imagen lo suficientemente bien como para poder separarla del soporte de la impresión, conservando al mismo tiempo el espaciado entre los distintos elementos.
Mantén alineada la trayectoria de la película y utiliza los ajustes especificados para los rodillos, la velocidad, la tensión y la temperatura. Si se modifican varios ajustes a la vez, resulta difícil determinar qué cambio ha mejorado —o perjudicado— el resultado.
Separar, colocar y retirar el soporte
Recorta la lámina de transferencia dejando suficiente material de soporte alrededor del diseño para poder manipularla. Retira el papel protector de la impresión siguiendo las instrucciones, comprueba que todos los elementos permanezcan unidos a la lámina B y, a continuación, coloca la cara adhesiva expuesta sobre un producto compatible, limpio y seco.
Presiona el diseño hasta que quede bien pegado y retira el soporte siguiendo las instrucciones de la lámina. Para vasos y tazas con forma curvada, nuestro Guía de aplicación de la envoltura de copa aborda con mayor detalle la preparación de la superficie, la alineación y la aplicación controlada.
La aplicación en frío no significa que el laminado no se caliente
El curado UV, el laminado y la aplicación son operaciones independientes. El curado UV forma la capa de tinta impresa; el laminado une el soporte a la transferencia impresa; y la aplicación fija el gráfico al objeto.
“La frase ”No se necesita prensa térmica» se refiere al paso habitual de aplicación, no a todas las operaciones que se llevan a cabo para fabricar la transferencia. Por ejemplo, STS incluye en su catálogo rodillos de laminación calefactados y presurizados en su Impresora DTF UV S604, junto con el curado mediante lámpara UV durante la impresión.
Sigue las instrucciones específicas para la combinación concreta de impresora y película, en lugar de tomar como referencia la temperatura de una máquina que no tenga nada que ver. Del mismo modo, un problema de laminación no justifica añadir una exposición UV adicional tras la aplicación: cualquier procedimiento de este tipo requiere instrucciones específicas del fabricante.
Elige el par de láminas en función del equipo y del trabajo
Empieza por un par de películas homologadas para la impresora, las tintas y la laminadora de las que ya dispones. La coincidencia de los anchos de los rollos es solo el punto de partida desde el punto de vista mecánico; los recubrimientos también deben permitir la impresión, la adherencia y el desprendimiento.
Láminas, rollos y ancho útil
Las hojas son adecuadas para flujos de trabajo con escáner de superficie plana y tiradas de muestras pequeñas. Los rollos son adecuados para impresoras diseñadas para la alimentación continua y el laminado, pero cambiar de formato requiere algo más que cortar un rollo en trozos más pequeños.
Comprueba las dimensiones de los soportes compatibles, el núcleo del rollo, el peso del rollo, la disposición de alimentación y la cobertura de laminación. El ancho nominal de la impresora no determina el ancho exacto de la película ni el área útil disponible para el diseño.
Una cinta más ancha resulta útil cuando el diseño permite aprovechar ese espacio. En el caso de etiquetas pequeñas repetidas, compara cuántos diseños válidos caben en el área útil antes de optar por un rollo más grande simplemente porque está disponible.
Adapta la construcción y el acabado
El conjunto de película debe utilizarse con la tinta, la composición adhesiva y el proceso de barnizado especificados. Las transferencias transparentes estándar, los efectos metálicos y los acabados en relieve pueden requerir consumibles diferentes; el hecho de que un soporte tenga un aspecto similar no garantiza su compatibilidad.
Al plantearse Lámina A/B para pegatinas DTF UV U003 de Xinflying, incluye en la consulta el modelo de impresora y los datos sobre la tinta. Esto proporciona a la conversación un punto de partida concreto para comprobar el par de láminas necesario y las instrucciones.
Comprueba la superficie real del producto
Entre sus aplicaciones habituales se encuentran el vidrio liso, el acrílico, el metal recubierto y los plásticos rígidos compatibles. No obstante, el recubrimiento y el estado de la superficie del producto acabado son importantes, por lo que dos productos descritos como “plásticos” pueden comportarse de forma diferente.
Elige la película en función del soporte real y de las condiciones de manipulación o limpieza previstas. Una transferencia que se despega sin problemas de ambas películas aún no ha demostrado su durabilidad en uso. Las declaraciones relativas al lavavajillas, al uso al aire libre o al contacto con alimentos deben ir acompañadas de pruebas que demuestren dicho uso, y no basta con que se pueda pelar sin problemas.
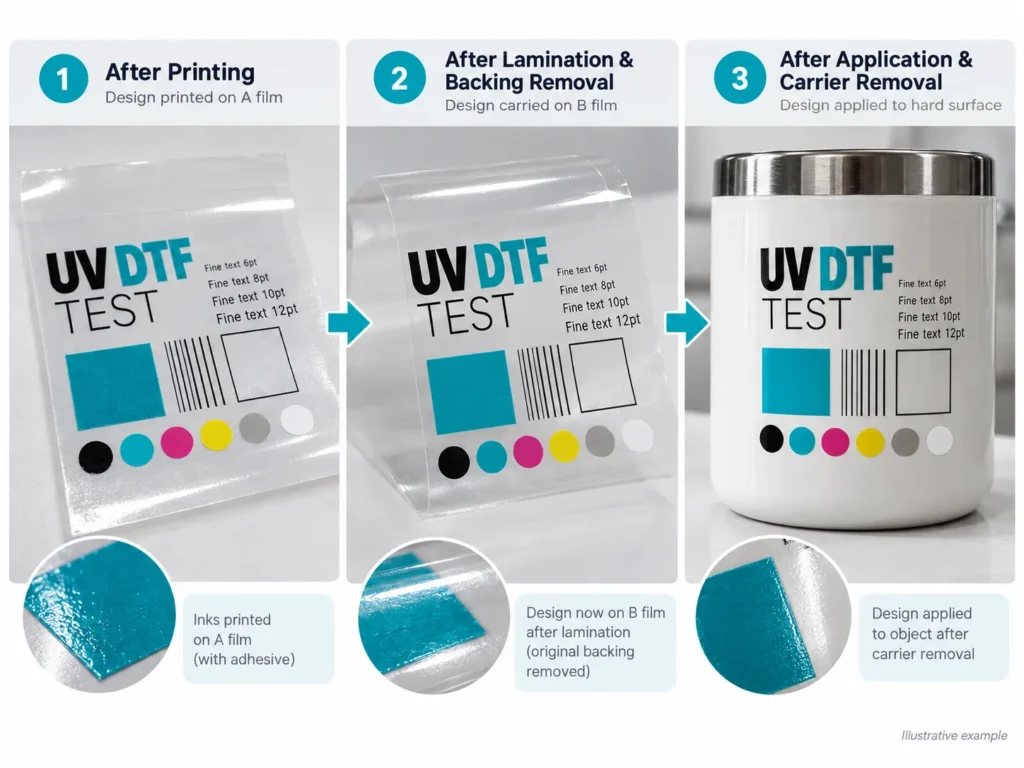
Identifica la primera fase en la que aparece el defecto
Una burbuja en un vaso ya terminado no permite determinar su causa. Podría haber aparecido durante la laminación o durante la aplicación, y cada uno de estos procesos requiere comprobaciones diferentes.
Recomiendo seguir un sencillo procedimiento de registro de muestras en tres fases a la hora de analizar un nuevo par de películas o un defecto recurrente. Imprime varias copias del mismo diseño de prueba y conserva una muestra comparable de cada fase: tras la impresión, tras el laminado y la retirada del soporte, y tras la aplicación y la retirada del soporte de transporte.
Utiliza un diseño que incluya un área lisa, texto fino, contornos delgados y puntos separados. Fotografía cada muestra bajo una iluminación similar, identifica los números de lote A y B y anota los ajustes; elige un diseño representativo de los pedidos habituales, en lugar de un logotipo inusualmente sencillo.
| Primer punto en el que se aprecia un problema | ¿Qué comparar a continuación? | Lo que la observación no demuestra |
|---|---|---|
| Faltan detalles, aparecen bandas o la impresión es irregular antes del laminado | Ilustración, estado de la boquilla, superficie de impresión y ajustes de impresión aprobados | Esa película de serie B fue la causa del defecto. |
| Arrugas o burbujas de aire que se aprecian por primera vez tras el laminado | Alineación de la película, limpieza, contacto de los rodillos y tensión o velocidad autorizadas | Que con más calor o presión siempre se soluciona |
| Durante la separación, quedan pequeños elementos en A | Compara esos elementos antes del laminado; comprueba el contacto del soporte y el acoplamiento de la película | Esa fijación más resistente es, sin duda, la opción más acertada. |
| La imagen completa llega hasta B, pero se eleva cuando se retira B del producto. | Preparación de la superficie, compatibilidad del recubrimiento, contacto y método de desprendimiento indicado | Que la culpa sea necesariamente de la imprenta o de la película A |
| La adhesión parece aceptable al principio, pero luego falla | Conserva las muestras y revisa las condiciones reales de uso, limpieza y exposición. | El éxito de esa primera transferencia demuestra su durabilidad |
Se trata de indicaciones para la investigación, no de diagnósticos. Si la impresión ya está incompleta en la primera muestra, hay que ir investigando hacia atrás; si el material gráfico llega intacto a B y solo falla en el recubrimiento de un producto, hay que investigar esa aplicación antes de modificar los ajustes de impresión.
Cambia una variable cada vez y mantén la comparación. En el caso de una película B propuesta como sustituta, mantenga sin cambios la película A, el diseño gráfico, las tintas y los parámetros de funcionamiento aprobados, al tiempo que la compara con la película B establecida; si la sustitución requiere parámetros diferentes, regístrelo como una prueba independiente.
Esto facilita el análisis del resultado con el proveedor. “El punto aparece tras la impresión, pero sigue en la letra A tras la separación” resulta más útil que “la película no funciona”.”
Comprueba cada nuevo lote de película antes de utilizarlo para los pedidos

Considera cada nuevo lote como una introducción controlada, incluso cuando el nombre del producto te resulte familiar. Conserva las etiquetas del envase, anota cuándo se abren los rollos y sigue las condiciones de almacenamiento especificadas, en lugar de dar por sentado que la vida útil es la misma en todos los casos.
Realiza una pequeña prueba a lo largo de todo el proceso y compárala con una muestra de referencia conservada. Comprueba la estabilidad de la alimentación, la calidad de la imagen, la reproducción de los detalles más sutiles, el aspecto final y la adherencia al producto real; evalúa el rendimiento posterior en las condiciones de uso previstas antes de hacer afirmaciones sobre la durabilidad.
Para llevar un registro práctico de las compras, anota lo siguiente:
- Identificadores de producto A y B y números de lote.
- Configuración de la impresora, la tinta y la plastificadora.
- Comprueba el diseño y la superficie o el recubrimiento del producto.
- Configuraciones aprobadas y cualquier cambio realizado durante la fase de prueba.
- Transferencias aceptadas, rechazadas y el lugar en el que se produjo cada rechazo por primera vez.
Compara el coste de la película por transferencia aceptada, no solo el precio por rollo. Divide el coste de la película A más B utilizada en la prueba, incluidos los residuos de película, entre el número de transferencias aceptadas.
Por ejemplo, si en una prueba se utilizan $12 de película A y B y se obtienen 40 transferencias aceptadas, el coste de la película es de $0,30 cada una. Estas cifras son orientativas —no constituyen un presupuesto de producto— y no incluyen la tinta, la mano de obra, el equipo ni los gastos de envío; el cálculo ayuda a determinar si un par de películas más baratas sigue siendo más económico tras tener en cuenta los rechazos.
Preguntas frecuentes
No en el flujo de trabajo habitual que se describe aquí. A está diseñado para la impresión y la liberación controlada, mientras que B se encarga de la aplicación del diseño; utiliza las etiquetas funcionales del proveedor si la nomenclatura difiere.
Es posible, pero el hecho de que las dimensiones coincidan no garantiza la compatibilidad. Empieza con un par homologado y, a continuación, comprueba cualquier sustitución propuesta mediante pruebas de impresión, separación y aplicación antes de utilizarla en los pedidos de los clientes.
La película B en blanco no permite crear el diseño. Una lámina de transferencia preimpresa ya comprada puede estar lista para aplicar sin necesidad de tener una impresora, pero se trata de un producto distinto a un rollo de soporte sin usar.
No. El DTF para prendas suele utilizar tinta textil, polvo termofusible y aplicación mediante prensa térmica; las transferencias DTF UV A/B utilizan un flujo de trabajo diferente en cuanto a tinta y película, normalmente para productos rígidos compatibles.
En primer lugar, identifica qué película los conserva y en qué fase del proceso. A continuación, compara las muestras anteriores: la falta de detalles en la impresión, el contacto incompleto con el soporte y la mala adhesión al objeto requieren investigaciones diferentes.
Consigue el par de películas adecuado para la impresora
Empieza por las funciones: A permite la impresión, B permite la transferencia, y el gráfico final debe desprenderse de ambas en las fases adecuadas. A continuación, comprueba todo el proceso con una maquetación representativa y con el producto real.
Si tienes alguna consulta sobre impresoras o consumibles de Xinflying, Envía el modelo, los detalles de la tinta, las etiquetas de las láminas y la aplicación prevista a nuestro equipo. Indica el ancho requerido y, en el caso de un trabajo de transferencia, incluye fotos que muestren la primera fase en la que aparece, para que la recomendación se ajuste al trabajo real.






