Un trabajo realizado con Impresión UV sobre cristal Puede tener un aspecto impecable nada más salir de la plataforma de impresión, pero al día siguiente puede levantarse por los bordes al rozarlo con la uña o parecer descolorido una vez colocado sobre una pared oscura. Para conseguir un aspecto y una adherencia uniformes, es necesario coordinar cuatro decisiones interrelacionadas antes de iniciar la producción: adaptar la geometría de la pieza a la impresora adecuada, elegir por qué lado del cristal se va a observar la imagen, ajustar la capa de tinta blanca al fondo deseado y preparar la superficie para el lote de cristal concreto y su uso final.
La tinta curable por UV se adhiere bien al vidrio cuando la preparación de la superficie, la composición química de la tinta y el proceso de curado se adaptan al sustrato. Sin embargo, no existe un único pretratamiento que funcione con todos los lotes de vidrio, y la resistencia al lavavajillas, la exposición al aire libre o la idoneidad para el contacto con alimentos deben verificarse por separado, en lugar de darse por sentadas a partir del aspecto de una superficie seca al salir de la platina.
A continuación, comenzamos con la hoja de ruta de la gestión de pedidos, compuesta por cinco preguntas, que vincula todas las decisiones entre sí; a continuación, analizamos los aspectos físicos de la adhesión del vidrio, el recorrido de los equipos, la visualización de la primera superficie frente a la segunda, las estrategias de tinta blanca, la preparación de superficies y las pruebas de aceptación de muestras.
Planifica primero el pedido de vidrio: cinco preguntas que determinan tu flujo de trabajo
Plantea cinco preguntas iniciales antes de presupuestar o limpiar una sola pieza de vidrio en bruto. Responder a estas preguntas desde el principio permite integrar el recorrido de los equipos, la orientación de los archivos, los canales de tinta blanca, las pruebas de pretratamiento y los límites de la atención al cliente en un único plan de producción:
| Pregunta sobre la recepción de pedidos | Por qué es importante | Qué determina la respuesta en tu flujo de trabajo |
|---|---|---|
| 1. ¿Cuál es la forma, el tamaño y la posición de fijación de la pieza de trabajo? | Determina si el vidrio queda apoyado en posición plana sobre una mesa de vacío, gira en un mandril giratorio o no se puede cargar en una impresora. | Envía el trabajo a una impresora plana UV, a una impresora rotativa de cilindro UV o a una impresora UV DTF o de película de transferencia de vinilo. |
| 2. ¿Desde qué lado y con qué fondo se observa? | Determina si la tinta se aplica en la cara delantera o trasera y cómo atraviesa el panel la luz ambiental o la luz trasera. | Conjuntos Lectura normal frente a lectura con reflejo horizontal obras de arte y Primera superficie frente a segunda superficie orden de visualización. |
| 3. ¿Qué zonas deben ser opacas, transparentes o retroiluminadas? | Determina si las paredes de fondo se ven a través de las tintas CMYK translúcidas o si se reflejan sobre una capa blanca opaca. | Selecciona Blanco intenso, Blanco puro, Sin blanco (solo CMYK), o un Difusor blanco retroiluminado capa. |
| 4. ¿A qué tipo de manipulación, limpieza o condiciones ambientales se verá sometido? | Los carteles para interiores están sometidos a condiciones físicas y químicas muy diferentes a las de la vajilla lavada o los carteles para exteriores. | Establece los requisitos relativos a la prueba de preparación de la superficie, la prueba de limpieza, el texto de la etiqueta de cuidados o los límites de las afirmaciones sin fundamento. |
| 5. ¿Puede el comprador suministrar piezas en bruto adicionales del lote de producción? | Los recubrimientos superficiales de fábrica y la manipulación del vidrio varían según los proveedores y los lotes de producción. | Permite realizar pruebas comparativas entre muestras que solo se han limpiado y muestras que se han imprimado, utilizando el mismo vidrio de producción, antes de poner en marcha el lote. |

Cómo funciona la impresión UV sobre vidrio y por qué es necesario realizar pruebas por lotes de la adhesión
Directo impresión digital sobre cristal proyecta gotitas de tinta curable por UV directamente sobre la superficie del cristal, mientras que las lámparas LED UV situadas junto al carro curan cada pasada hasta convertirla en una película de polímero sólida. A medida que Cómo funciona el curado por rayos UV Como explica, no hay que grabar pantallas, ni planchas, ni eliminar el material sobrante de la película de transferencia, lo que hace que sea factible realizar pruebas únicas, personalizaciones variables y tiradas cortas a varios colores sin necesidad de planchas de preparación.
Para ver cómo encaja la impresión UV directa junto con otros procesos de decoración del vidrio, compara las cuatro principales opciones de trabajo:
| Método de decoración | Cómo funciona | Pedidos con mejor ajuste | Principales compensaciones |
|---|---|---|---|
| Impresión directa por UV | Aplica tinta UV sobre vidrio plano o botellas giratorias; la luz UV-LED cura la tinta en línea | Tiradas cortas y medias, premios personalizados, vasos y tazas personalizados, pruebas rápidas | Requiere una limpieza rigurosa, una preparación específica para cada lote y una base o mandril que se adapte al artículo. |
| Lámina DTF UV / Lámina de vinilo | Se imprime sobre una lámina de transferencia o vinilo y, a continuación, se aplica sobre el cristal a mano o con una rasqueta | Puertas y ventanas instaladas, cristales de gran tamaño, curvas compuestas o láminas de calcomanías preimpresas | Requiere trabajo manual para su aplicación y deja una capa elevada o un borde adhesivo |
| Serigrafía | Impulsa la tinta a través de una plantilla de malla por cada color sobre el cristal | Tiradas de gran volumen del mismo diseño gráfico de 1 a 10 colores | Configuración lenta, necesidad de espacio para el lavado de la pantalla y limitaciones en las costuras en rotulaciones multicolores de 360° |
| Tampografía | Una almohadilla de silicona transfiere la tinta desde un cliché grabado a objetos de cristal curvados | Logotipos promocionales sencillos de 1 a 6 colores en formas pequeñas o irregulares | Número limitado de colores y área máxima de impresión más reducida |
Cuando el cristal ya está instalado en un edificio o no se puede mantener nivelado en un soporte, es más aconsejable Imprime el diseño en una lámina de transferencia en su lugar que forzar una configuración de impresión directa.
Cuando las tiendas preguntan Cómo imprimir de forma permanente sobre cristal y, si se produce un desprendimiento, el problema radica en la adherencia a la superficie y no en la resolución de la boquilla. Dado que el vidrio es liso y no poroso, la tinta no puede penetrar en las fibras; la película curada debe adherirse directamente a la superficie, y hay cinco variables del proceso de producción que pueden impedir esa adherencia, incluso cuando la impresión parece estar seca al retirarla de la plataforma:
- Huellas dactilares y grasa cutánea: Al tocar el cristal limpio con las manos desnudas se dejan restos de grasa que impiden que la tinta o la imprimación se extiendan de manera uniforme.
- Residuos de productos de limpieza domésticos: Los sprays para cristales que contienen agentes antivaho, fragancias o tensioactivos dejan una fina película protectora.
- Recubrimientos de cristal de fábrica: En su guía sobre material de vidrio técnico, el fabricante de equipos Inkcups explica que los fabricantes de vidrio aplican recubrimientos para la parte caliente (una fina capa de cloruro de estaño pulverizada sobre las botellas antes del recocido para proteger su resistencia) y recubrimientos en la parte fría (tratamientos solubles en agua, insolubles en agua, de polietileno o con ácidos grasos, aplicados tras el recocido para evitar arañazos en las cintas transportadoras). Dos botellas limpias de distintos proveedores pueden presentar recubrimientos de fábrica totalmente diferentes.
- Promotores de adhesión aplicados incorrectamente: El uso de una imprimación que no sea compatible con la composición química de la tinta UV —o aplicarla en una capa demasiado gruesa sin seguir las instrucciones de la ficha técnica del producto— da lugar a una capa límite débil.
- Curado incompleto: El hecho de que la superficie esté seca inmediatamente después de la impresión no garantiza una reticulación completa en la interfaz con el vidrio si la energía de la lámpara o los parámetros de paso no se ajustan correctamente.
En los foros sobre impresión comercial, los operadores informan de casos en los que las primeras tiradas de vidrio se borran al frotarlas con la uña del pulgar o se despegan por los bordes tras limpiarlas únicamente con alcohol. Estos problemas recurrentes ponen de manifiesto por qué es imprescindible comprobar la preparación de la superficie y el curado en una muestra del lote de vidrio real antes de iniciar la producción en serie.
Paneles planos, botellas o vidrio instalado: adapta el equipo al trabajo
Elegir un Máquina de impresión UV sobre vidrio Comienza por la geometría de la pieza y por comprobar si el vidrio cabe dentro del bastidor de la impresora. Asignar láminas planas y vasos cilíndricos al hardware diseñado para cada forma evita la pérdida de nitidez y la distorsión del registro.
Vidrio plano: paneles, carteles, trofeos y bloques fotográficos
Las láminas de vidrio plano, los premios corporativos, los bloques fotográficos y los insertos para armarios deben colocarse en Impresoras planas UV. Tal y como señala el fabricante estadounidense Direct Color Systems (DCS), los talleres deben adaptar el tamaño de la mesa plana a su panel de vidrio más grande, incluir en el flujo de trabajo los pasos previos para garantizar la adherencia y utilizar plantillas o marcadores de mesa para mantener las piezas en ángulo recto. Deje siempre un pequeño margen sin imprimir dentro del borde del vidrio para que la tinta no se acumule en los bordes biselados ni refleje la luz ultravioleta dispersa hacia la placa de boquillas.
Dos modelos de mesa plana de XINFLYING satisfacen diferentes necesidades en la producción de vidrio plano:
- Impresora plana UV XF-S6090S (4 cabezales de impresión Epson i3200-U1): Diseñada para la producción de piezas rígidas planas multicapa, como trofeos de cristal, paneles decorativos y rótulos arquitectónicos.
- Impresora híbrida plana visual XF-Y1218S-5G6 (5 cabezales de impresión Ricoh G6 con posicionamiento mediante cámara CCD): Utiliza un sistema de reconocimiento visual aéreo para localizar automáticamente las piezas en bruto sobre la mesa de trabajo, lo que reduce el tiempo de ajuste de la alineación al procesar lotes de pequeñas placas de vidrio o posavasos.
Dado que las dimensiones de la superficie de trabajo, la altura máxima del sustrato y la asignación de los canales de tinta varían según el modelo de la máquina —y que la tinta blanca o el barniz transparente pueden ser opcionales en las configuraciones híbridas—, confirma en tu presupuesto el tamaño de la superficie de trabajo, el grosor máximo del cristal y los canales de tinta blanca. Ten en cuenta también que los grandes bloques de color liso o los degradados de negro a blanco en paneles de vidrio de gran tamaño pueden revelar ligeras rayas de la limpieza previa, por lo que es recomendable imprimir una muestra de prueba de gran tamaño sobre el material del panel real antes de presupuestar señalización compuesta por varios paneles.
Botellas, vasos y copas de cristal
Correr Impresión UV sobre botellas de vidrio, vasos de pinta o tarros de velas requiere girar el objeto suavemente bajo el carro. Si se intenta imprimir un logotipo ancho a lo largo de un cilindro en una impresora plana fija, se produce una pérdida de resolución en el espacio entre cabezales y los bordes quedan borrosos. Los talleres pueden montar un accesorio rotativo compatible en una impresora plana (como ofrece Roland DGA con su accesorio RotaPrint y LONGER con su accesorio rotativo) o utilizar una impresora rotativa de cilindros específica.
Para la producción especializada de vasos y tazas, el Impresora UV cilíndrica XF-Z300 (XF-Z300-3I16U1) sujeta recipientes cilíndricos y cónicos en un soporte giratorio ajustable y aplica W + CMYK + V (blanco + color o blanco + color + barniz) en una sola configuración. Las especificaciones publicadas de la XF-Z300-3I16U1 abarcan piezas de trabajo de 45 a 150 mm de diámetro (personalizable) y de 80 a 280 mm de longitud de impresión, con posicionamiento mediante luz roja para agilizar la alineación del primer artículo.
Antes de realizar un presupuesto para botellas de vidrio o vasos cónicos en cualquier sistema rotativo, comprueba tres límites físicos de la pieza en bruto:
- Transiciones entre el cuello y los hombros: Una longitud de impresión de entre 80 y 280 mm cubre la mayoría de los cuerpos de botellas rectos, pero cuando el diámetro se estrecha bruscamente a la altura del hombro o del cuello, se recomienda realizar una prueba con la botella para comprobar la zona de impresión utilizable.
- Ángulo de conicidad: El hecho de que el soporte sea cónico no significa que todos los vasos con forma cónica pronunciada se sujeten de la misma manera: prueba primero el vaso concreto en el mandril.
- Viales de diámetro pequeño: Las botellas con un diámetro inferior a 45 mm quedan fuera del rango de sujeción estándar y requieren una confirmación específica de la fijación.
Resumen: Adaptación de la geometría del vidrio al equipo
| Tipo de pieza de vidrio | Ruta recomendada | Qué hay que tener en cuenta a la hora de seleccionar el equipo | Aspectos clave del muestreo |
|---|---|---|---|
| Paneles planos, carteles, trofeos, bloques fotográficos | Impresora UV de mesa (XF-S6090S o XF-Y1218S-5G6) | Tamaño de la cama frente al panel más grande, grosor máximo, canales blancos/barnizados, posicionamiento mediante plantilla o CCD | Los márgenes de los bordes, la alineación entre las zonas blancas y las de color, y si los degradados grandes presentan rayas de limpieza |
| Botellas cilíndricas y cónicas, vasos, tarros | Impresora UV cilíndrica (XF-Z300-3I16U1) o accesorio rotativo | Rango de diámetros (45-150 mm en la Z300), longitud de impresión (80-280 mm), ajuste del cono, sujeción del mandril | Alineación de la envoltura de 360°, límite de altura del hombro y adherencia tras el método de lavado del cliente |
| Ventanas y puertas instaladas, con cristales de gran tamaño o compuestos | Lámina de transferencia DTF UV o calcomanías de vinilo | Ancho del rollo, tipo de adhesivo y configuración de laminación | Aplicación sin burbujas, sujeción de los bordes al limpiar y nitidez de las zonas sin imprimir |

Impresión en primera superficie frente a impresión en segunda superficie: decide el lado de visualización
Dado que el cristal transparente es transparente, debes elegir en qué cara se aplicará la tinta antes de crear el archivo de impresión: impresión en primera superficie (tinta aplicada en el lado del espectador) o impresión en la segunda superficie del vidrio (tinta impresa al revés en la cara posterior y visible a través de la cara frontal del cristal).
Como Direct Color Systems define el proceso, en la impresión en segunda superficie se coloca un gráfico invertido en la parte posterior del panel, de modo que se ve a través del cristal y queda protegido por él; se trata de una opción habitual para la señalización arquitectónica, los bloques de escritorio y los expositores retroiluminados.
| Característica | Primera superficie (impreso en la cara visible) | Segunda superficie (impreso en el reverso, se ve a través del cristal) |
|---|---|---|
| Orientación de la imagen en el archivo | Normal (lectura de derecha a izquierda) | Espejado horizontalmente (lectura inversa) |
| Primera capa que ve el espectador | Capa exterior de color (o barniz transparente) en la parte superior | Capa de color adherida directamente a la cara posterior del cristal |
| Posición de «White Ink» (orden de visualización) | Entre el cristal y la capa de color (base) | Detrás de la capa de color (capa de soporte trasera) |
| Exposición de la tinta en la cara frontal | Expuesto directamente al contacto con los dedos, a la abrasión y al frotamiento | Protegido contra los golpes en la parte frontal gracias al grosor del cristal |
| Aplicaciones típicas | Vajilla, botellas, escudos con barniz en relieve, placas esmeriladas | Carteles para puertas y mamparas, expositores retroiluminados, marcos de fotos de escritorio |
| Principales riesgos de la configuración | Arañazos superficiales y desgaste por el lavado | Olvidarse de duplicar la ilustración; desviación en el registro entre el blanco y el color; humedad en la parte posterior o daños causados por la cinta de montaje |

Ten en cuenta cuatro reglas de funcionamiento a la hora de configurar la dirección de visualización:
- El orden de visualización espacial no es una secuencia de emisión universal: La tabla anterior describe el orden de las capas en relación con el ojo del observador. La forma en que la impresora aplica físicamente esas capas (varias capas en una sola pasada frente a pasadas separadas con retroceso) depende del software RIP y del modo de impresión; comprueba primero el orden de las capas en impresión inversa de tu RIP en una pieza de prueba.
- La impresión en el reverso no garantiza la resistencia a la intemperie en exteriores: El cristal protege la parte delantera del gráfico de las uñas, pero el soporte de tinta trasero queda expuesto a la condensación de la pared, a los adhesivos de montaje o a la humedad exterior, a menos que se selle adecuadamente y se especifique lo contrario.
- La visualización a doble cara requiere una prueba de registro: El vidrio de separación, visto desde ambas direcciones, utiliza en ocasiones una estructura tipo «sándwich» de Color → Blanco → Color, lo que requiere una verificación minuciosa de la opacidad y la alineación en una muestra.
- Las botellas y los vasos siempre se imprimen en la primera superficie: Las impresoras de cilindro rotativo pulverizan tinta sobre la pared exterior de los vasos, dejando la película curada directamente expuesta al manejo y al lavado.
Tinta blanca sobre cristal transparente: impresión completa, blanco puntual o sin tinta
Sin tinta blanca sobre cristal transparente, Las tintas CMYK son translúcidas; cuando se imprimen solas sobre cristal transparente, los colores parecen pálidos y varían en función de la pared o la luz que haya detrás. Tanto DCS como LONGER señalan que una impresora UV apta para cristal permite aplicar blanco como crecida máxima, restringir blanco manchado colócalos estrictamente debajo de los elementos de color, u omite el blanco en los lugares donde quieras que se mantenga la transparencia del cristal.
| Resultado visual deseado | Enfoque de la tinta blanca | Ejemplos habituales | Qué hay que comprobar en la prueba de imprenta |
|---|---|---|---|
| Imagen sólida y opaca que no se ve afectada por el fondo | Luz blanca de haz amplio o blanco liso en todo el panel | Bloques fotográficos, placas de cobertura total, carteles macizos | Uniformidad del blanco (sin puntos ni bandas de paso) y precisión del color |
| Logotipo llamativo rodeado de cristal transparente | Blanco manchado (se genera únicamente bajo los píxeles de color) | Logotipos para puertas de oficina, trofeos de cristal, vasos de cerveza personalizados | Registro del blanco con el color; comprueba que el blanco no se vea en las líneas finas ni en el texto pequeño |
| Aspecto translúcido tipo “vidriera” | Sin tinta blanca (Solo CMYK o con densidad de blanco reducida) | Arte decorativo para ventanas, atrapasoles | Intensidad del color bajo la iluminación y el fondo reales de la instalación |
| Carteles retroiluminados | Capa difusora blanca (ajustado según el dispositivo y la muestra) | Carteles de menú retroiluminados, cajas de luz para comercios | Aspecto con la luz de fondo encendida tanto «ON» como «OFF» |
| Colores legibles sobre cristal oscuro o tintado | Base blanca opaca debajo de todos los elementos de color | Botellas de cerveza de color ámbar, botellas de vino verdes, cristal ahumado | Si el tono oscuro del cristal empaña los tonos amarillos o claros de la tinta |

Al configurar capas blancas, de color y transparentes, comprueba tres detalles en tu prueba de preimpresión:
- Evalúa la muestra teniendo en cuenta el contexto real: Coloca las pruebas en cristal transparente delante de la pared del mismo color o bajo la misma luz de la ventana donde el comprador las vaya a colocar, y no solo sobre una mesa de inspección blanca.
- Ajusta el «choke» blanco en los detalles más sutiles: Si el blanco puntual coincide exactamente con el perímetro de píxeles de la capa de color, los más mínimos desplazamientos mecánicos pueden provocar la aparición de un halo blanco. Prueba dos o tres ajustes de «choke» del RIP (recuadro) en tu texto más pequeño y en las líneas vectoriales.
- Considera el barniz transparente como un elemento decorativo más que como una protección: Muchos sistemas UV (incluidas las impresoras XINFLYING, Roland DGA y LONGER) ofrecen barniz transparente para crear reflejos brillantes o texturas en relieve, pero nunca se debe dar por sentado que una capa de barniz hace que una impresión sea apta para el lavavajillas o resistente a la intemperie.
Cuatro escenarios hipotéticos de pedidos: cómo combinar las decisiones
(Nota: Estos cuatro escenarios son ejemplos hipotéticos, no casos de clientes ni resultados de pruebas, en el que se ilustra cómo se combinan en la práctica el equipo, el lado de visualización y la tinta blanca.)
- Logotipo de tabiques de oficina (paneles desmontados): Vista desde un pasillo hacia una habitación → Recorrido hasta una impresora plana UV (XF-S6090S), impresión de segunda superficie (reflejado horizontalmente en el reverso) con blanco manchado para que el cristal que lo rodea permanezca transparente, y comprueba la alineación del estrangulador bajo la iluminación del pasillo. Si el cristal ya está instalado en la pared, opta por la impresión DTF UV o por calcomanías de vinilo.
- Premios de cristal y bloques fotográficos: Se manipulan durante las presentaciones y se exponen sobre los escritorios → Se envían a una impresora plana UV (XF-Y1218S-5G6 con posicionamiento CCD para lotes de varias piezas); uso de primera superficie si el comprador desea un barniz en relieve en un escudo, o de segunda superficie para proteger una fotografía a todo el ancho del cristal.
- Lote de vasos de cerveza para eventos: Vasos cilíndricos o cónicos con un diámetro de entre 45 y 150 mm y una longitud de entre 80 y 280 mm → Enviar a la impresora rotativa XF-Z300-3I16U1, imprimir de primera superficie con un blanco manchado Deja la base sin imprimir, mantén el borde de la copa sin imprimir y prueba la rutina de lavado a mano que tienes prevista con algunas muestras antes de redactar las etiquetas de instrucciones de cuidado.
- Cartel de menú de cristal retroiluminado: Montado sobre una caja de luz LED → Envío a una impresora plana UV para su impresión de segunda superficie (reflejado) con un difusor blanco y comprueba la prueba con la caja de LED encendida y apagada.
Preparación de la superficie: limpiar, tratar y mantenerla limpia
Aprendizaje Cómo utilizar la impresión UV sobre vidrio En definitiva, todo se reduce a una preparación minuciosa de la superficie. Cada trabajo con vidrio requiere una limpieza a fondo y una manipulación con guantes, mientras que los promotores de adhesión se seleccionan tras realizar pruebas con el lote de vidrio específico y teniendo en cuenta su uso final:
- Limpia y seca completamente: Limpia el cristal con un producto específico para cristales y un paño que no suelte pelusa para eliminar la grasa, el polvo y las huellas dactilares; a continuación, deja que se seque por completo antes de cargarlo (tal y como aconsejan tanto LONGER como DCS).
- Ponte guantes después de limpiar: Nunca toques la zona de impresión limpia con los dedos desnudos; la grasa de la piel afecta inmediatamente a la humectación de la tinta.
- Analiza las posturas de ambos fabricantes respecto a la imprimación para vidrio en la impresión UV: – DCS afirma que la impresión sobre vidrio suele requerir un promotor de adhesión para que la tinta UV curada se adhiera de forma duradera al vidrio no poroso. – MÁS LARGO states that primer is not necessarily required for every glass product, noting that treatment depends on the glass, ink, and intended use, and advises test-printing new glass types first. – Practical shop rule: For items that will be handled, wiped, or washed, test side-by-side “cleaned-only” and “primed” samples on the exact production glass batch. XINFLYING’s flatbed workflow follows the same rule: “Clean surface; apply primer if needed.”
- Apply treatments strictly by product instructions: Wipe-on or spray-on promoters must follow their manufacturer sheet. Some flatbed systems (such as selected Roland DGA VersaUV LEF2 and IU-1000F models) offer jettable primer channels, while industrial bottle decorators also use flame treatment, Pyrosil®, or plasma treatment (listed by Inkcups) to break down cold-end coatings and activate glass surfaces.
- Prevent primer haze on unprinted clear glass: As LONGER warns, excess promoter on clear glass can cloud or streak transparent zones. Check on your sample whether promoter should be masked or restricted to the graphic area.
- Follow SDS safety and routine machine care: Use cleaners and primers with proper ventilation and PPE per their Safety Data Sheets, and follow a regular Lista de comprobación para el mantenimiento de impresoras UV plus proper curing lamp checks so nozzle deflections or stray UV reflections do not ruin glass solids.
Sample Verification and What You Can Promise the Customer
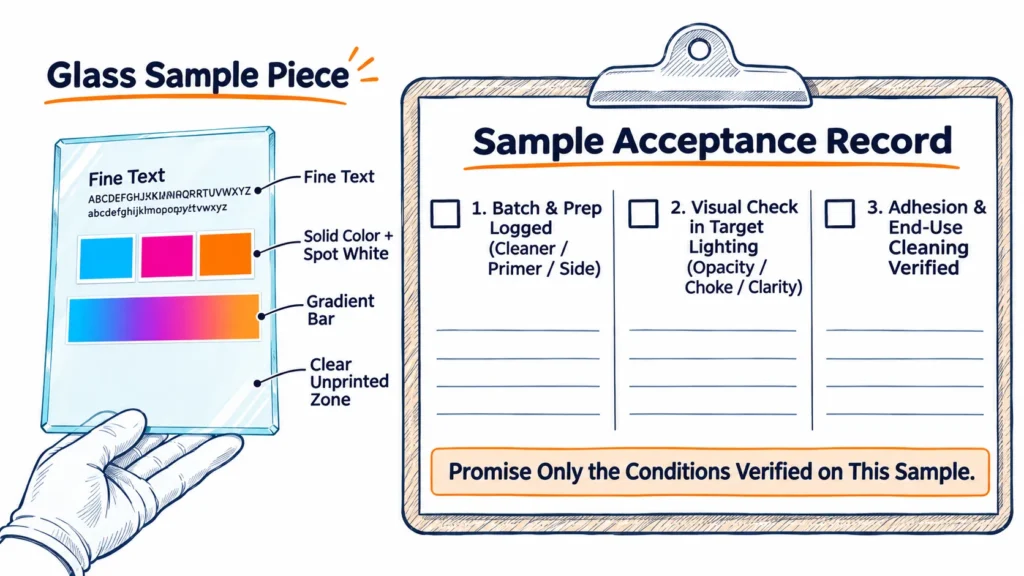
As DCS recommends, always sample on the exact glass blank you plan to run in production. Walk every pre-production proof through four verification steps before approving the batch:
- Print on a production-lot blank: Apply your planned cleaning and primer routine to a blank from the customer’s actual lot, and print a test layout containing small text, thin lines, solid blocks, gradients, and white-to-color borders.
- Check appearance in real viewing light: Inspect the sample against the target wall color, window, or lit LED panel for correct reading orientation, white opacity, edge choke, and unprinted glass clarity.
- Run shop adhesion checks: Decorators commonly use the scratch test, tape test, y crosshatch test (inspection methods listed by Inkcups) to check whether cured ink chips or lifts after cooling and post-print dwell. Treat these as shop verification tools rather than formal certifications, and remember that surface dryness off the bed does not equal final bond strength.
- Test the intended cleaning method: As LONGER advises for drinkware, test printed cups and bottles under their intended cleaning routine. Only evaluate dishwasher tests or 24-hour ice bucket tests (methods listed by Inkcups) if the buyer requires that use and you actually perform those trials on the sample.
Glass UV Printing Sample Acceptance Record & Customer Promise Guide
Log your sample results in the left columns below, and restrict your customer quotation and care card wording to the evidence boundaries on the right:
| Verification & Use Area | What to Record on Your Shop Sample Log | Evidence Needed Before Promising to a Buyer | Safe Default Advice Without That Evidence |
|---|---|---|---|
| 1. Blank Lot & Surface Prep | Supplier, batch, dimensions, printed side (optionally log air vs. tin side on flat glass), cleaner, glove use, and primer name/zone | Verified pass on a blank from the exact production batch (coatings vary across glass lots) | Require sample testing whenever the customer switches bottle or panel suppliers |
| 2. Viewing & RIP Setup | First vs. Second Surface, Mirror ON/OFF, White mode (Flood/Spot/None/Diffuser), choke setting, and real-light visual result | Approved visual proof held against the target background or lightbox | Do not run multi-panel or bulk drinkware orders from screen previews alone |
| 3. Indoor Display & Awards | Scratch, tape, or crosshatch check result after post-print wait period | Passed visual check + passed shop scratch/tape check on the production glass lot | Specify for indoor display and gentle dusting/wiping with a soft, non-abrasive cloth |
| 4. Hand-Washed Drinkware | Shop adhesion check + repeated hand-wash trials using mild soap and soft sponge | Passed shop adhesion check + passed repeated hand-wash trials on the exact bottle/cup blank | Label “Hand-wash gently; do not soak or scrub printed area” only after hand-wash trials pass |
| 5. Dishwasher or Ice-Bucket Use | Multi-cycle dishwasher or 24-hour ice-bucket trial logs on the exact blank | Passed multi-cycle trials on the exact blank + written support in ink and primer documentation | Do not claim “dishwasher safe” by default; quote as hand-wash or decorative glassware |
| 6. Outdoor Signage & Food/Rim Zones | Ink weatherability sheet, rear sealing method, or rim clearance measurement | Written outdoor durability or direct food-contact documentation from ink and primer suppliers | Keep drinkware prints below the lip/rim zone; note that second-surface glass does not seal the rear ink layer from moisture |
A sample proves only the conditions you tested. Never promise dishwasher resistance, outdoor weatherability, or food-contact suitability unless your sample test and supplier documentation both support that exact use.
Preguntas frecuentes
Sí. Los paneles de vidrio plano, los letreros y los trofeos se imprimen en una impresora UV de superficie plana, mientras que las botellas o vasos cilíndricos y cónicos se imprimen en una impresora UV de cilindro rotativo o en una impresora de superficie plana equipada con un accesorio rotativo. Para obtener resultados fiables, es fundamental realizar una limpieza a fondo, preparar la superficie específicamente para cada lote y verificar las muestras.
Las recomendaciones de los fabricantes varían: Direct Color Systems afirma que la impresión sobre vidrio suele requerir un promotor de adhesión, mientras que LONGER señala que no es necesario aplicar una imprimación en todos los artículos de vidrio, ya que depende del tipo de vidrio, la tinta y el uso final. En el caso de los artículos que vayan a manipularse o lavarse, compare muestras del mismo lote de vidrio, unas solo limpiadas y otras con imprimación, y siga las instrucciones del producto.
La tinta UV suele rayarse o desprenderse del vidrio debido a la grasa de la piel, a los residuos de productos de limpieza domésticos, a los recubrimientos de las botellas aplicados en la fábrica (tanto en la parte caliente como en la fría), a la falta de un promotor de adhesión o a su aplicación incorrecta, o a un curado UV incompleto. Vuelve a realizar la prueba en una pieza en bruto recién limpiada del mismo lote para determinar si es necesario ajustar la preparación de la superficie o el curado.
Utiliza tinta blanca siempre que necesites colores opacos y vivos que no se vean afectados por la pared de fondo o la iluminación, o cuando imprimas sobre botellas de color ámbar oscuro o verde. Omite la tinta blanca en determinadas zonas únicamente cuando desees conseguir un efecto de cristal transparente o de vitral translúcido.
La impresión en segunda superficie consiste en imprimir un diseño reflejado horizontalmente en la cara posterior de un cristal transparente, de modo que el espectador lo vea a través de la parte frontal del panel. Visto desde delante, la capa de color queda directamente sobre el cristal, con tinta blanca detrás a modo de capa de soporte, lo que protege el diseño del contacto con la cara frontal.
No de forma predeterminada. Solo debes garantizar la resistencia al lavavajillas si has probado esa pieza de vidrio, esa tinta y ese pretratamiento concretos en ciclos de lavavajillas y has confirmado que son compatibles en la documentación de la tinta y del promotor; de lo contrario, indica en la etiqueta de los vasos que deben lavarse a mano con cuidado.
Sí, utilizando una impresora UV de cilindro rotativo (como la XF-Z300-3I16U1, para diámetros de 45 a 150 mm y longitudes de 80 a 280 mm) o un accesorio rotativo de mesa plana. Tome siempre una muestra de la botella real para comprobar la altura imprimible cerca de los hombros cónicos y compruebe la adherencia sobre los recubrimientos de fábrica de la botella.
A Precio de una máquina de impresión UV sobre vidrio Depende del área de trabajo de la plataforma plana o de la capacidad del cilindro giratorio, de la configuración del cabezal de impresión y de los canales de tinta blanca y barniz. Solicita un presupuesto adaptado a tu pieza de vidrio más grande y al volumen de tu lote, y confirma qué canales de tinta blanca, accesorios y consumibles de pretratamiento están incluidos.
Match Your Glass Project to the Right UV Printer Setup
To get a configuration recommendation and quotation for your glass orders, send us five project details:
- Workpiece type and dimensions (flat panel size and thickness, or bottle diameter, length, and taper)
- Viewing direction and background (first-surface front print vs. second-surface mirrored back print, plus lighting setup)
- Target visual effect (full opaque white, spot white with clear glass, translucent color, or backlit diffuser)
- Expected handling and cleaning (indoor display, hand-washed drinkware, or specialized commercial use)
- Estimated order quantity and batch variety
Browse our Impresoras UV o ponte en contacto con nosotros with your project specs. Our team will recommend the right flatbed (XF-S6090S or XF-Y1218S-5G6), rotary cylinder printer (XF-Z300-3I16U1), or UV DTF alternative, confirm which white ink configurations, fixtures, and pretreatment supplies are included in your quote, and help arrange sample testing when you can ship target glass blanks.