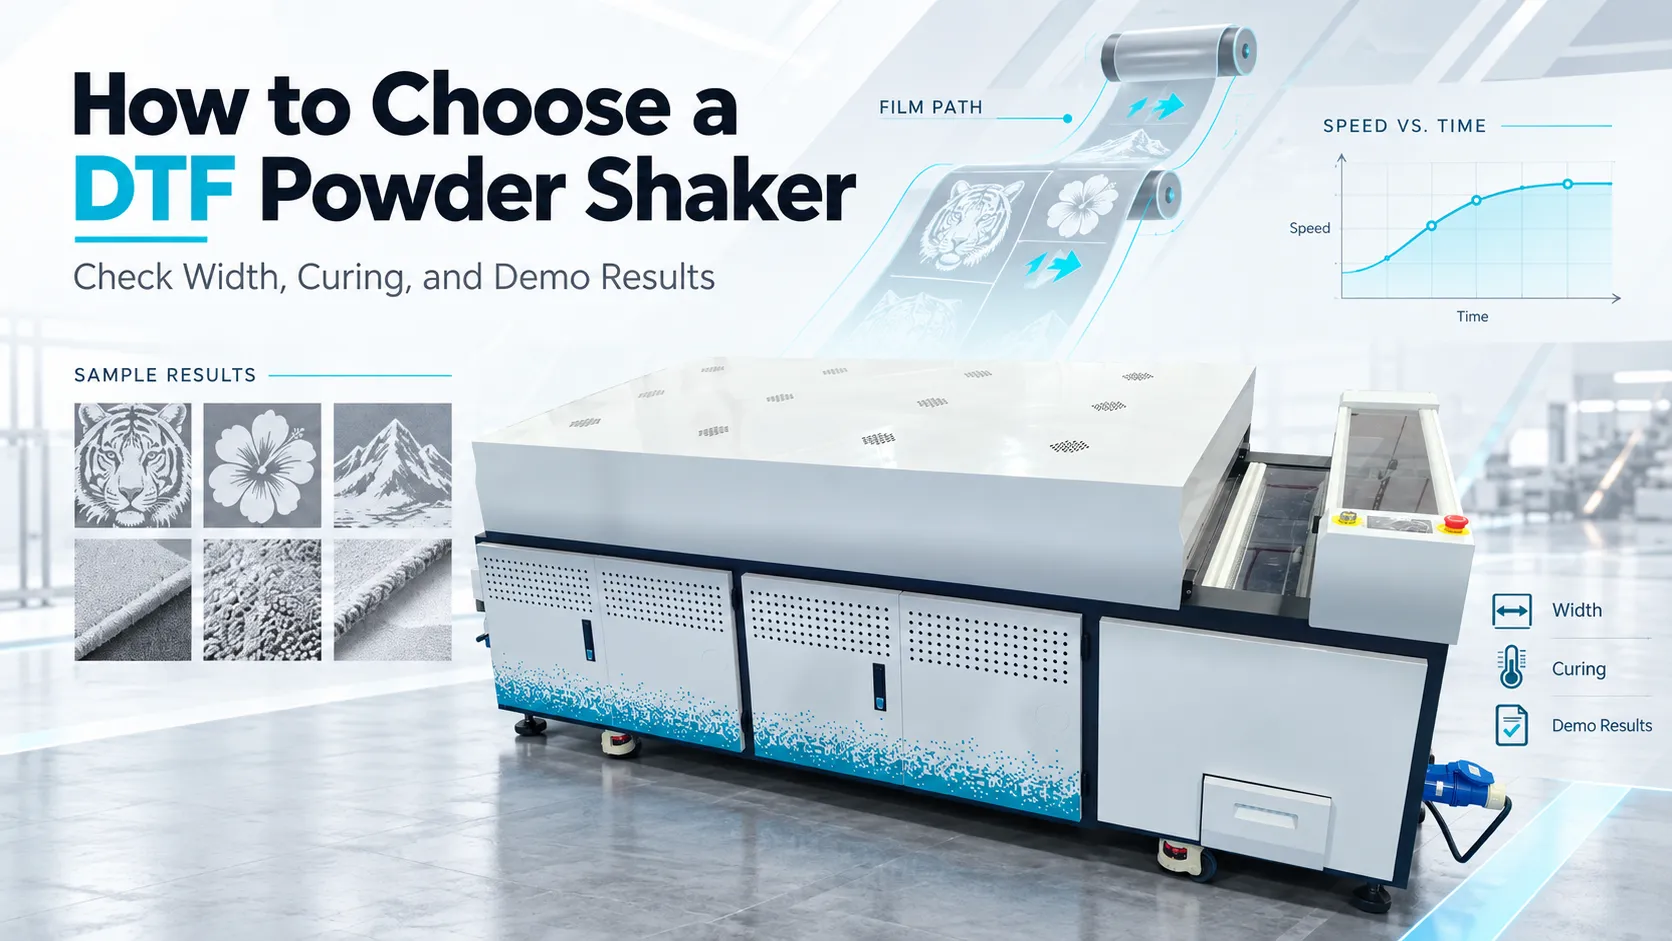
Une saupoudreuse DTF doit être adaptée au film, au mode d'impression et au schéma de commande effectivement utilisés par l'entreprise. La largeur est le premier critère à vérifier ; la régularité de la saupoudrage, du durcissement et de la manipulation du film déterminent si l'équipement est capable de mener à bien ce travail. Avant l'achat, comparez un cycle de production normal à un cycle court comprenant une pause et un redémarrage validés.
L'objectif pertinent correspond au nombre de transferts acceptés par tâche complète, y compris la configuration et le nettoyage. Une démonstration rapide d'un modèle ne permet pas d'évaluer l'ampleur du travail que représentera une journée de traitement de commandes variées.
Commencez par le travail que le Shaker va remplacer
Une saupoudreuse applique de la poudre adhésive sur un film DTF textile fraîchement imprimé et élimine l'excédent. Une machine combinant saupoudreuse et séchoir chauffe également le film enduit avant sa récupération ; les machines individuelles peuvent n'effectuer qu'une partie de ce processus. L'application sur les vêtements nécessite toujours une étape distincte de pressage à chaud.
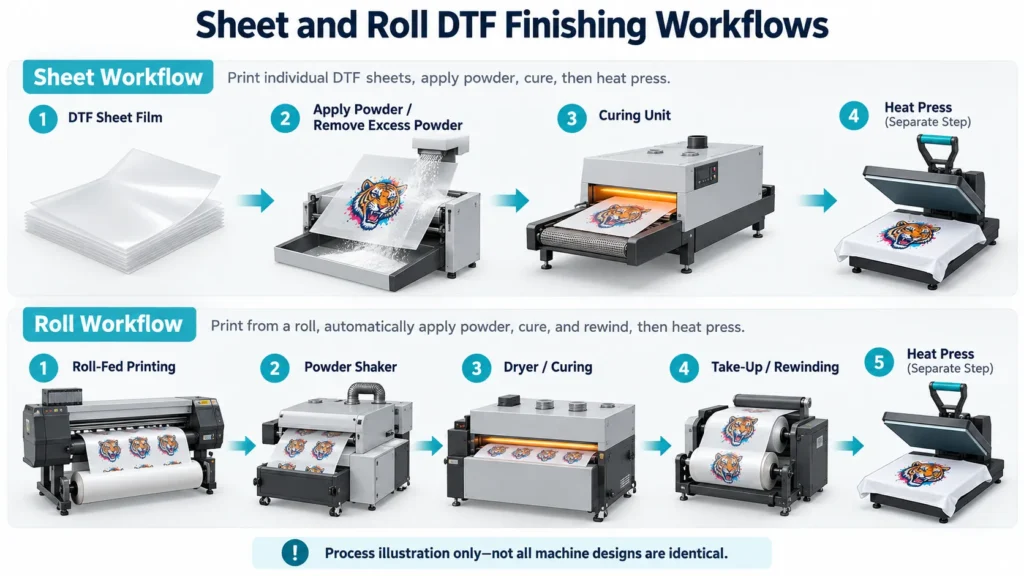
Commencez par une commande classique et une commande récurrente complexe. Notez le format du film, la mise en page, le mode d'impression, la longueur du lot, ainsi que le temps consacré à l'application de la poudre, au durcissement et au nettoyage. Ces détails permettent d'identifier les tâches que l'automatisation doit prendre en charge.
| Charge de travail actuelle | Matériel à envisager | Compromis à vérifier |
|---|---|---|
| Feuilles isolées | Poudrage manuel ou dispositif de poudrage de tôles, avec une unité de cuisson séparée | Les tâches manuelles peuvent rester gérables ; comparez la durée totale du lot |
| Tâches de laminage répétitives | Un saupoudreur et séchoir à poudre à alimentation par rouleau, équipé d'un dispositif d'enroulement compatible | Réduit les manipulations répétées, mais ajoute des tâches de chargement, de préchauffage et de nettoyage |
| Grandes séries de production | Une unité de finition en continu présentée avec l'imprimante et les supports prévus | Doit garantir un rendement acceptable, avec un accès pratique pour le rechargement et l'entretien |
Il n'existe pas de nombre quotidien universel de chemises qui justifie le recours à l'automatisation. Les grands impressions dans le dos et les petits logos sur la poitrine nécessitent des quantités de film différentes, et cinq petits travaux peuvent demander plus de préparation qu’un seul travail volumineux.
Si le pressage ou le conditionnement limitent déjà les livraisons, un tamis plus grand ne changera sans doute pas grand-chose au rendement en chemises finies. Il faut d’abord déterminer si ce sont les étapes de saupoudrage et de durcissement qui freinent les commandes.
Faire correspondre le chemin d'accès complet du fichier vidéo
Pour choisir une machine à saupoudrage DTF, tenez compte de la largeur réelle du film, de la gamme de supports pris en charge et des jeux des guides. Une dimension nominale décrit une catégorie de produit ; elle ne garantit pas que le film passera correctement à chaque étape. Vérifiez la couverture de poudre, le parcours chauffé, le système de refroidissement (le cas échéant), ainsi que le dispositif d'enroulement et l'entrée.
Par exemple, 24 pouces équivalent à 609,6 mm, alors que les équipements commercialisés sous la mention “ 24 pouces ” peuvent être conçus pour des supports de 600 mm. Cette distinction est importante lors de la commande de rouleaux. Vérifiez la largeur prise en charge en millimètres au lieu de considérer ces deux indications comme interchangeables.
Deux configurations Xinflying montrent pourquoi le fait de choisir la bonne taille n'est qu'un point de départ :
| Configuration publiée | Étiquette indiquant la largeur du support | Détails relatifs au transport ou à la prise en charge | Dimensions du shaker, L × l × H |
|---|---|---|---|
| Imprimante XF-702E + agitateur XF-Z650-2 | Catégorie 24 pouces ; indiquée comme 60 cm | Convoyeur à bande maillée ; tendeur automatique commandé par capteur | 1 750 × 1 000 × 1 050 mm |
| Imprimante XF-C602 + agitateur XF-A650 | Catégorie 24 pouces ; indiquée comme 60 cm | Courroie à mailles / aspiration par rouleaux ; détection automatique à tension constante | 1 940 × 920 × 1 010 mm |
Il s'agit de configurations indiquées par le fabricant, et non de résultats de production mesurés. Les différents modes de transport font de la gestion du film un élément de la comparaison, tandis que les dimensions ont une incidence sur l'agencement et l'accès. Aucune de ces deux lignes ne garantit la compatibilité avec toutes les autres imprimantes de même largeur.
Découvrez les options disponibles Saupoudreuses Xinflying et fournitures DTF en plus de la configuration d'imprimante proposée. Une comparaison d'achats devrait préciser le modèle exact de l'agitateur, plutôt que de décrire l'ensemble simplement comme “ une imprimante et un séchoir ”.”
Vérifiez ce qui se passe entre l'imprimante et le séchoir
Une imprimante DTF à tête de balayage classique fait avancer le film entre chaque passage, tandis que l'équipement de finition doit gérer le matériau entrant sans le décaler de sa position. Cette combinaison peut faire appel à un réservoir de film, à des capteurs ou à un système de transport coordonné. Vérifiez la configuration prise en charge et observez son fonctionnement avec le mode d'impression prévu.
Pendant la démonstration, vérifiez le suivi du film, la présence de plis, toute tension indésirable et les corrections répétées de l'opérateur. Demandez ensuite à l'opérateur de vous montrer la procédure de pause et de redémarrage approuvée par le fabricant. Un film qui se déplace sans à-coups pendant une impression régulière peut se comporter différemment lorsque la production en amont s'arrête.
L'enroulement automatique n'assure pas la coordination automatique de l'ensemble de la ligne. Cela ne signifie pas non plus que l'équipement puisse fonctionner sans surveillance.
Comparer les capacités de durcissement en utilisant les mêmes unités de mesure
Le débit de l'imprimante, la vitesse du convoyeur et le temps de séchage sont des paramètres distincts. Comparer le m²/h au m/min sans tenir compte de la largeur peut donner l'impression qu'une combinaison inadaptée est en réalité appropriée.
Dans le cadre d'un cycle de production hypothétique en continu utilisant toute la largeur d'un rouleau de 0,60 m, un débit de film de 9 m²/h correspond à :
9 m²/h ÷ 0,60 m = 15 m/h = 0,25 m/min.
Cette conversion ne s'applique que lorsque la surface indiquée correspond à la largeur totale du film avancé. Si une spécification mesure plutôt la surface de l'image imprimée ou exclut les espaces entre les travaux, elle ne peut pas être remplacée directement. De même, un calcul de l'avance moyenne ne rend pas compte de tous les mouvements d'une imprimante à alimentation intermittente.
Utilisez le temps de séjour comme un moyen de contrôle, et non comme une solution miracle
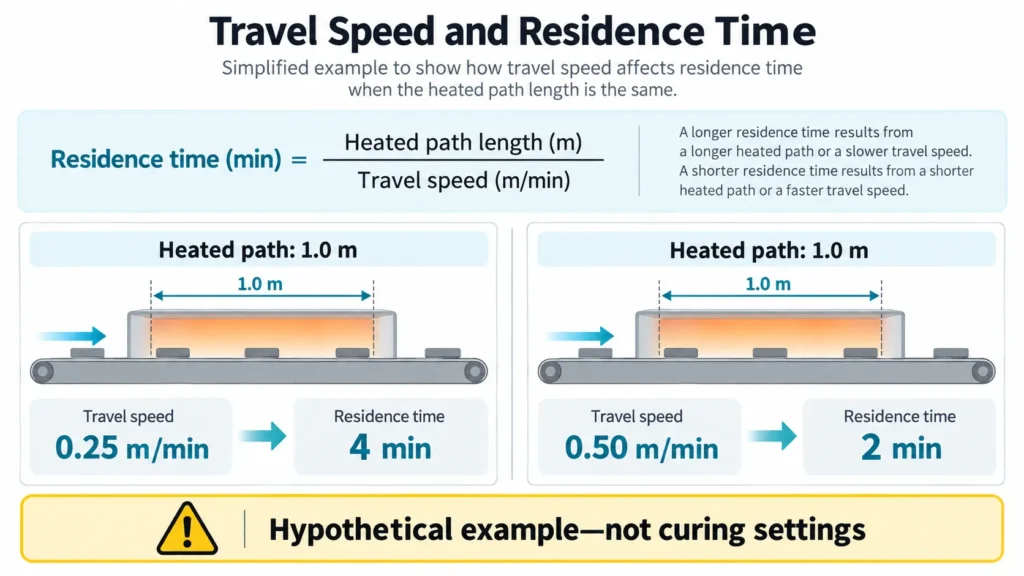
À vitesse de défilement constante, le temps passé dans une zone chauffée est égal à la longueur effective de celle-ci divisée par la vitesse de défilement. Avec une zone chauffée hypothétique de 1,0 m et la vitesse d'avance de 0,25 m/min mentionnée ci-dessus, ce temps est de 4 minutes. En doublant la vitesse d'avance, ce temps est réduit de moitié, soit 2 minutes.
Ces valeurs fictives expliquent cette relation ; Ces paramètres ou spécifications de durcissement DTF ne sont pas recommandés pour aucun des modèles Xinflying mentionnés ci-dessus. Un parcours plus long peut permettre d'allonger le temps d'exposition, mais le calcul à lui seul ne suffit pas à démontrer que l'adhésif a atteint l'état requis.
Ne vous arrêtez pas au nombre d'éléments chauffants et à la puissance en watts
Les lampes infrarouges, les plaques chauffantes et les systèmes à air chaud transmettent la chaleur de manière différente. Un plus grand nombre de zones peut offrir un meilleur contrôle, mais ni un nombre plus élevé d'éléments chauffants ni une puissance électrique plus élevée ne garantissent un meilleur durcissement. Comparez le procédé de traitement de la poudre et du film pris en charge, la répartition de la chaleur et les échantillons obtenus à la vitesse de production prévue.
La température affichée par le régulateur ne correspond pas nécessairement à la température de la couche adhésive. De même, la vitesse maximale de déplacement d’une bande ne correspond pas à une vitesse de durcissement validée. Le fournisseur doit effectuer des essais sur les matériaux sélectionnés dans des conditions d’exploitation documentées, y compris tout refroidissement nécessaire avant l’enroulement.
Pour les acheteurs qui comparent un saupoudreur et un séchoir DTF, la question essentielle est de savoir si l'appareil est capable de traiter le volume de production habituel de l'imprimante tout en respectant les critères de qualité de transfert convenus. Augmenter la chaleur pour compenser un temps de traitement insuffisant n'est pas une solution universelle.
Vérification de la manipulation de la poudre et de l'entretien courant
L'automatisation est utile lorsqu'elle permet d'éliminer les tâches répétitives sans pour autant compliquer les opérations de nettoyage. Vérifiez l'accès au bac à poudre, à la zone de distribution, au circuit du film et aux points de collecte. Demandez au fournisseur de vous montrer comment effectuer le nettoyage de routine en suivant la procédure prescrite d'arrêt, de refroidissement et d'isolation.
La récupération de la poudre et sa réutilisation sont deux décisions distinctes. Une machine peut récupérer automatiquement la poudre en excès, mais cela ne signifie pas pour autant que la poudre contaminée, humide ou partiellement chauffée soit apte à être réutilisée. Respectez les consignes de réutilisation du fournisseur de poudre ainsi que les instructions d’utilisation de l’équipement ; un tamis ne suffit pas à lui seul à rendre utilisable une poudre non conforme.
Observez comment la machine gère le remplissage et avec quelle facilité un opérateur peut éliminer les résidus. Il est essentiel de disposer d'un accès aisé, car un bac ou un filtre difficile d'accès transforme une simple opération d'entretien en pertes de temps de production répétées. Vérifiez quelles tâches incombent à l'opérateur et lesquelles nécessitent l'intervention d'un technicien.
Avant de passer commande, vérifiez les pièces de rechange et les informations d'entretien disponibles pour le modèle concerné. Les éléments chauffants, les courroies, les capteurs et les filtres sont donnés à titre d'exemple et ne constituent pas un calendrier de remplacement universel. Demandez à ce que les intervalles d'entretien réels et les exclusions de garantie vous soient communiqués par écrit.
Évaluez le coût de l'équipement installé, et pas seulement celui de la machine
Un agitateur adapté doit également être compatible avec le bâtiment et le budget d'exploitation. Mesurez le parcours de livraison et l'agencement de l'installation, en tenant compte de l'imprimante, du réservoir de film, des panneaux d'accès, du système de chargement de poudre et des raccords d'évacuation. Les dimensions extérieures de la machine ne correspondent pas à l'espace de fonctionnement nécessaire.
Vérifier la conformité aux normes électriques et d'aspiration en vigueur aux États-Unis
Faites vérifier par un électricien qualifié la tension, la phase, la fréquence, l'intensité, la mise à la terre et les exigences du circuit spécifiques à cet appareil. Le fait qu'une fiche technique propose des versions 110 V et 220 V ne signifie pas que chaque appareil livré prend en charge les deux tensions. Un adaptateur de prise ne garantit pas la compatibilité électrique.
La manipulation de poudres et les traitements à chaud nécessitent également des mesures de contrôle d'exposition adaptées. Procurez-vous les fiches de données de sécurité spécifiques aux consommables ainsi que les consignes d'aspiration des équipements. L'OSHA Guide sur les fiches de données de sécurité indique où trouver les informations relatives à la manipulation dans la section 7 et celles concernant les mesures de contrôle de l'exposition dans la section 8.
Le fait qu'un purificateur soit doté d'un boîtier fermé ou qu'il soit encastré constitue un élément à prendre en compte, mais ne prouve pas qu'aucune ventilation n'est nécessaire. Vérifiez le parcours d'évacuation prévu, les exigences en matière de filtres et l'accès nécessaire pour leur remplacement lors de l'installation. Ne vous fiez pas à l'odeur ou à l'absence de fumée visible pour évaluer l'exposition.
Distinguer les coûts d'acquisition des coûts d'exploitation
Comparez les devis portant sur un périmètre identique : agitateur, équipement de durcissement, système d'extraction, accessoires nécessaires, livraison, installation et formation. Comparez ensuite les coûts d'électricité, de filtres et d'entretien, les pertes de poudre, les films rejetés et la main-d'œuvre nécessaire. La puissance nominale ne suffit pas à elle seule à déterminer la consommation d'énergie par commande finalisée.
Pour effectuer une simple comparaison des coûts d'exploitation, divisez les coûts définis pour le poudrage et le durcissement d'une commande par le nombre de pièces acceptées. Intégrez dans ce calcul les coûts de mise en place, de nettoyage et les rebuts. Vous obtiendrez ainsi le coût de finition par pièce acceptée, et non le coût total d'un vêtement ni une prévision de bénéfice.
La réduction du temps de travail des opérateurs n'a d'importance que lorsque ce temps devient exploitable. Si l'opérateur doit revenir toutes les quelques minutes pour régler la ligne, le fonctionnement prétendument automatique risque de ne pas lui laisser un créneau horaire suffisamment fiable pour se consacrer à d'autres tâches.
Évaluation portant à la fois sur le film et sur le poste
Un test d'achat pertinent permet de vérifier à la fois l'emplacement du transfert sur le film et le moment où celui-ci est passé dans l'appareil. Je recommande d'enregistrer des échantillons selon une petite matrice : à gauche, au centre et à droite sur toute la largeur utile de l'impression, au démarrage, en fonctionnement normal et au redémarrage. Il s'agit d'une suggestion de vérification avant achat, et non d'un test de certification.
Utilisez le même visuel représentatif pour l'ensemble de ces emplacements et veillez à ce que la composition de la poudre, du film et de l'encre, ainsi que le mode d'impression, restent cohérents. Intégrez les détails fins et les grandes zones encrées correspondant aux commandes réelles. Le fournisseur ne doit effectuer que la séquence de pause et de redémarrage approuvée pour l'équipement.
| Étape de course | Exemple à gauche | Exemple au centre | Exemple à droite | Enregistrer avec des échantillons |
|---|---|---|---|---|
| Démarrage après la préparation prévue | Conserver et étiqueter | Conserver et étiqueter | Conserver et étiqueter | Temps de préparation et réglages initiaux |
| Une production stable | Conserver et étiqueter | Conserver et étiqueter | Conserver et étiqueter | Mode d'impression, conditions d'alimentation et opérations de recharge de poudre |
| Redémarrage après une pause autorisée | Conserver et étiqueter | Conserver et étiqueter | Conserver et étiqueter | Procédure de mise en pause, durée et reprise du traitement des déchets |
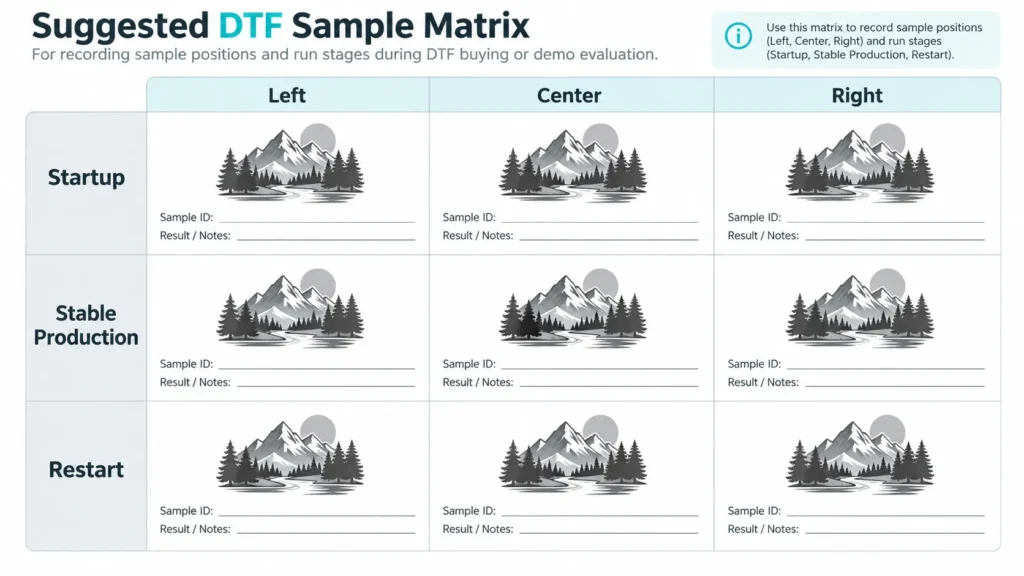
Vérifiez la couverture de la poudre, la présence de résidus dans les zones non imprimées et l'état du film. Appliquez les transferts conservés en suivant la procédure de pressage à chaud correspondante, puis comparez les résultats obtenus sur les vêtements. Mettez-vous d'accord sur les contrôles d'adhérence et de résistance au lavage pertinents avant l'essai ; un aspect satisfaisant immédiatement après le pressage ne garantit pas une durabilité à long terme.
Indiquez la position de l'échantillon et la platine d'analyse associées à chaque résultat. Un défaut survenant d'un côté nécessite une analyse différente de celle d'un défaut n'apparaissant qu'après un redémarrage, même si la matrice ne permet pas à elle seule d'en identifier la cause.
Ensuite, répétez la comparaison avec une tâche courte et une tâche plus longue. Chronométrez chacune d’elles depuis la condition de départ convenue jusqu’au dernier transfert enregistré et au nettoyage requis, en enregistrant séparément le temps de préchauffage et le temps de travail manuel. Cela permettra de déterminer si les coûts de démarrage et de nettoyage pèsent davantage sur les petits lots ou si la capacité de finition soutenue limite les séries plus longues.
Comptez les transferts acceptés, les rejets et les retouches selon les mêmes critères pour chaque candidat. Considérez les résultats des tests de lavage ultérieurs indépendamment du calendrier de production et modifiez la décision d'acceptation en cas d'échec. Un échantillon solide issu d'un cycle de production stable ne doit pas masquer les pertes survenues au début ou à la fin de la commande.
Foire aux questions
Pas nécessairement. Le traitement manuel ou par feuilles peut convenir pour des lots ponctuels s’il répond aux exigences de qualité et de manutention. L’automatisation devient plus facile à justifier lorsque les opérations répétitives de poudrage mobilisent du temps de travail utile ou ne permettent pas de suivre le rythme des commandes.
C'est possible, à condition que la gamme de supports pris en charge, les guides, la zone de saupoudrage et le système de transport soient adaptés à ce film et à cette imprimante. La largeur maximale ne détermine pas à elle seule la largeur minimale prise en charge. Vérifiez la compatibilité avant de payer pour une capacité supplémentaire.
C'est possible, mais une largeur commune ne suffit pas. Vérifiez l'alimentation en film, la vitesse de fonctionnement, les conditions de durcissement et qui assurera l'assistance technique pour l'installation combinée. Une démonstration de cette combinaison précise serait plus utile que des vidéos séparées des deux machines.
Pas systématiquement. La puissance nominale ne garantit pas la répartition de la chaleur, le rendement admissible ni le coût énergétique par transfert. Comparez les résultats obtenus avec les mêmes matériaux et dans les mêmes conditions de fonctionnement avant de choisir la puissance.
Veuillez nous communiquer le modèle de l'imprimante, la largeur du film, le mode d'impression standard, les produits utilisés (poudre et film), la configuration type des lots et le rendement visé. Veuillez également indiquer la puissance électrique disponible et joindre un croquis simple de l'espace de travail. Ces informations nous aideront à définir le matériel nécessaire et l'étendue des travaux d'installation.
Choisissez un Shaker en fonction des commandes qu’il doit traiter
Sélectionnez les équipements adaptés au flux de travail réel de développement et d'impression, puis comparez la qualité, le temps de travail de l'opérateur et le coût d'installation sur des travaux représentatifs. Veillez à inclure dans cette comparaison à la fois les lots courants et les lots récurrents complexes. Ceux-ci mettent en évidence différentes raisons de choisir une machine.
Pour une proposition concernant Xinflying, demander une configuration adaptée d'imprimante et de saupoudreuse de poudre à partir des informations relatives à cette commande. Le devis est établi en fonction de la configuration choisie et des conditions de livraison ; il doit donc préciser le matériel, les accessoires et l'étendue des prestations fournis.