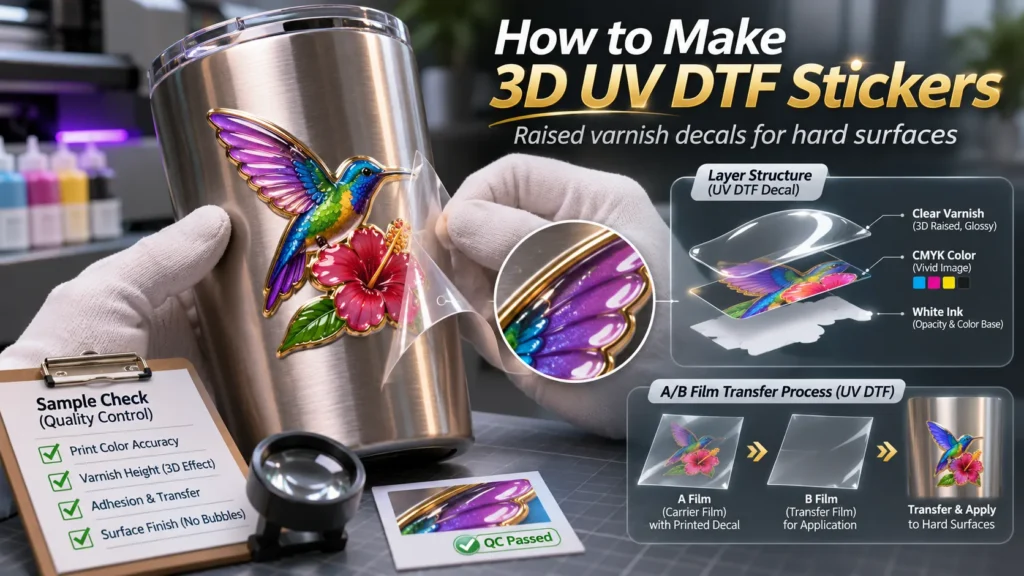
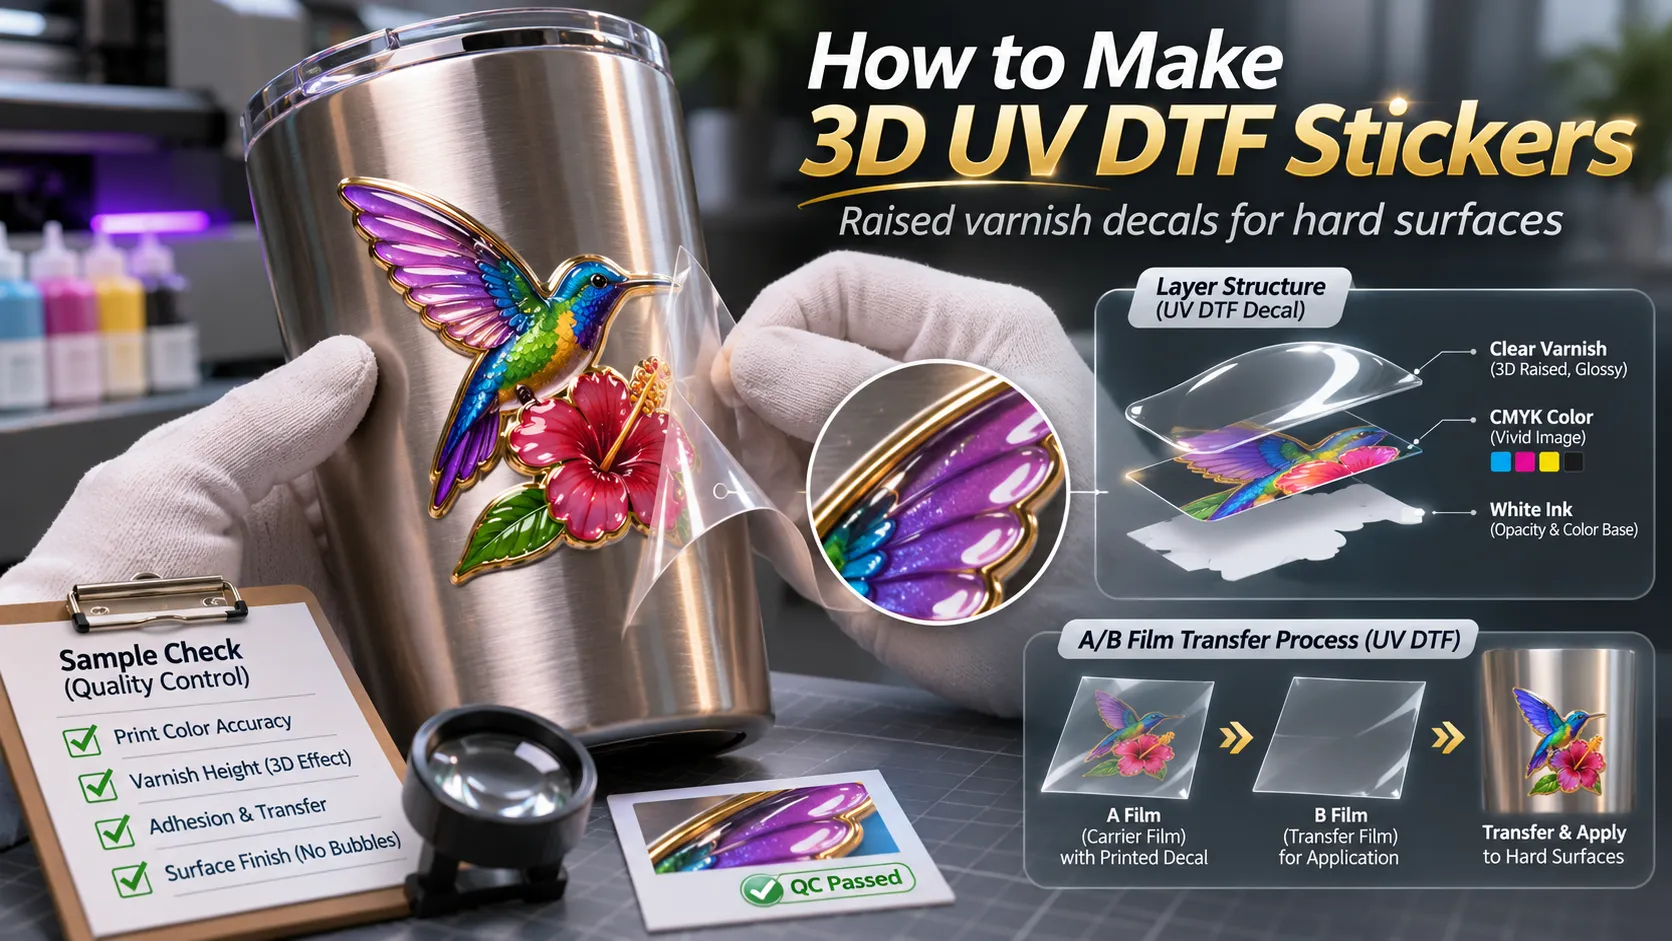
Per realizzare un adesivo 3D UV DTF su superficie rigida, stampare inchiostro bianco, colori CMYK e vernice UV trasparente sulla pellicola adesiva A, polimerizzare l’inchiostro con luce UV durante la stampa, laminare la pellicola di trasferimento B sopra e applicare l’adesivo su un oggetto rigido pulito. La sensazione di rilievo di un'adesivo DTF UV standard deriva dallo strato di inchiostro polimerizzato e dal rivestimento di vernice lucida, non dal foglio di supporto in vinile.
Prima di impostare un lavoro di stampa o acquistare attrezzature, verifica quale tipo di “3D” richieda effettivamente il tuo ordine. I fornitori utilizzano la stessa espressione sia per le decalcomanie lucide leggermente in rilievo su bicchieri, sia per la goffratura UV spessa diretta sull’oggetto, sia per le toppe 3D su capi di abbigliamento applicate a caldo. Ciascuna di queste tecniche richiede un comportamento dell’inchiostro, una configurazione della pellicola o della piastra e un metodo di trasferimento diversi.
Chiarisci innanzitutto cosa significa “adesivo 3D UV DTF” per il tuo ordine
“Il ”3D UV DTF” non è un unico processo standardizzato. Nelle guide online e nelle schede dei prodotti, l’etichetta indica quattro diverse configurazioni di produzione. Confonderle porta i negozi ad acquistare la pellicola sbagliata, ad aspettarsi un rilievo alto un millimetro su un involucro curvo per tazze o ad applicare una decalcomania rigida su una maglietta.
Confronta il campione o la foto di riferimento fornita dal cliente con l’intero sistema di produzione — inchiostro, pellicola, adesivo, metodo di trasferimento e superficie di destinazione — utilizzando la tabella riportata di seguito.
| Quello che viene comunemente chiamato “3D UV DTF” | Inchiostro e costruzione degli strati | Film o piattaforma | Come avviene il trasferimento | Superficie di destinazione |
|---|---|---|---|---|
| Decalcomania DTF standard con vernice in rilievo e protezione UV (etichetta cristallina) | Base bianca induribile ai raggi UV, colori CMYK e vernice trasparente per una finitura lucida e un leggero rilievo tattile | Pellicola UV DTF A (lato di stampa) laminata con la pellicola B (supporto) | Pressione a freddo con le mani o con una spatola; supporto rimovibile | Materiali rigidi lisci: vetro, metallo, ceramica, acrilico, plastica rigida |
| Rilievo/goffratura UV direttamente sull'oggetto | Passaggi ripetuti di inchiostro UV applicati direttamente sull’oggetto | Maschera piana o rotante che trattiene l'oggetto (senza pellicola di trasferimento) | Non trasferito; stampato direttamente sul prodotto | Targhette piatte, custodie per cellulari, magneti, sottobicchieri, cilindri |
| Distintivo flessibile in rilievo 3D per abbigliamento / ricamo finto | Inchiostro bianco flessibile ad alto spessore applicato a strati per ottenere spessore, oltre a inchiostro CMYK flessibile e mano di finitura | Pellicola speciale per trasferimento tessile e sistema adesivo hot-melt a base di TPU | Tagliato lungo il contorno e applicato con una pressa a caldo | Abbigliamento e articoli in tessuto: felpe con cappuccio, maglie, cappellini, borse di tela |
| Nome commerciale riportato sugli adesivi standard per il trasferimento | Stampa DTF standard CMYK + bianco + vernice UV | Pellicola standard A/B | Pressione a freddo e pelatura | Superfici rigide; il termine “3D” descrive semplicemente l’effetto leggermente in rilievo e privo di sfondo |
La presente guida si concentra sulla prima categoria: Decalcomanie DTF UV per superfici dure realizzate con pellicola A/B. Per una panoramica più ampia della tecnologia di base, consulta la nostra guida su Cos’è la stampa UV DTF. Se il tuo cliente desidera trasferimenti flessibili per magliette o felpe con cappuccio, confronta i due flussi di lavoro in Stampa DTF vs. stampa UV DTF.
Cosa conferisce a un adesivo DTF UV per superfici dure quella sensazione di rilievo?
Su una decalcomania DTF UV su superficie rigida, l'effetto tattile deriva dagli strati di inchiostro UV polimerizzato ricoperti da una vernice trasparente. A differenza degli adesivi in vinile, che poggiano su un foglio piatto di PVC, un trasferimento UV DTF lascia sull’oggetto solo l’inchiostro polimerizzato e l’adesivo. Passando un dito sull’adesivo finito, si avverte il dislivello tra la superficie nuda e lo strato di inchiostro indurito.
Ogni strato di inchiostro svolge una funzione specifica all’interno di quella pila:
- L'inchiostro bianco funge da base ottica. Su bicchieri di vetro trasparente, in acciaio inossidabile o scuri, l’inchiostro CMYK da solo appare traslucido e opaco. Lo strato bianco viene applicato dietro il colore per coprire lo sfondo e mantenere i colori brillanti.
- L'inchiostro CMYK costituisce la grafica visibile. Stampa sopra lo sfondo bianco per realizzare loghi, sfumature, testi e illustrazioni.
- La vernice trasparente UV conferisce alla superficie la finitura desiderata e crea un rilievo localizzato. La vernice conferisce una lucentezza brillante simile a una cupola, protegge lo strato di colore dagli sfregamenti quotidiani e dona agli elementi selezionati una notevole consistenza al tatto.
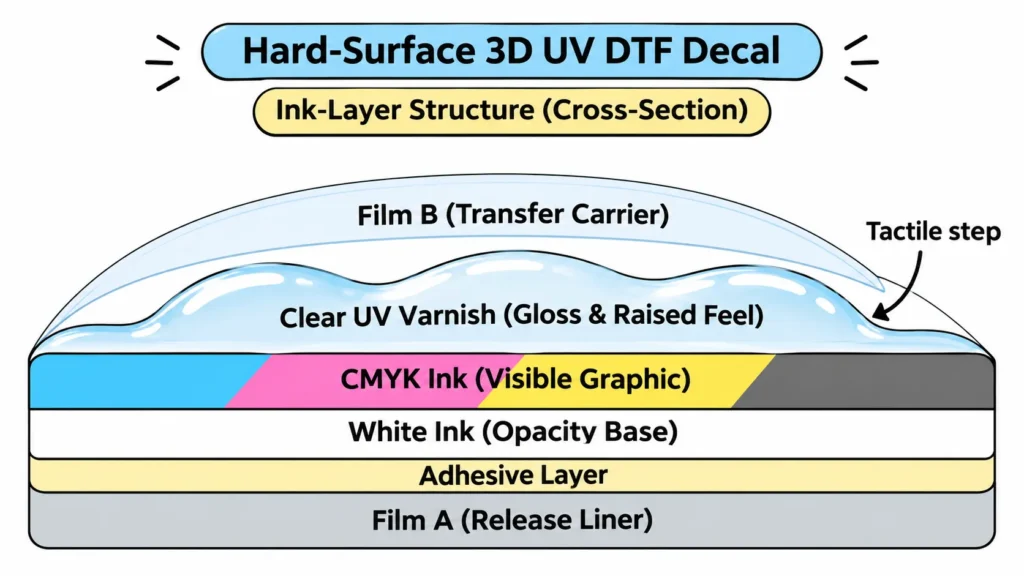
Perché i trasferimenti su pellicola presentano limiti pratici di altezza. In un processo di trasferimento, la pellicola A stampata deve passare attraverso la laminazione con la pellicola B, staccarsi in modo netto dal supporto A, adattarsi all’oggetto e consentire al supporto B di staccarsi senza strappare il disegno. Se lo strato di inchiostro è troppo spesso o si è indurito formando un blocco fragile, la laminatrice lascia delle sacche d’aria lungo le pareti laterali ripide. Inoltre, i bordi spessi e rigidi tendono a impigliarsi durante la rimozione del supporto e a staccarsi dalle tazze curve. In una decalcomania a trasferimento, è più importante ottenere una lucentezza controllata e bordi puliti piuttosto che perseguire il massimo spessore.
Attrezzature, inchiostri e pellicole necessari prima di iniziare
Un flusso di lavoro 3D UV DTF affidabile richiede hardware, software e materiali di consumo compatibili tra loro. Prima di avviare la produzione, verificare i seguenti cinque componenti:
- Una stampante DTF UV compatibile o una configurazione di stampa UV. Le stampanti UV DTF roll-to-roll dedicate alimentano la pellicola A, stampano CMYK, bianco e vernice, e laminano la pellicola B in linea. Anche le stampanti UV flatbed da tavolo compatte possono stampare su fogli o rotoli di pellicola A, a condizione che supportino i canali del bianco e della vernice e siano abbinate a una laminatrice separata.
- Inchiostri UV abbinati con canali per il bianco e la vernice. Verificate se la configurazione della vostra stampante utilizza inchiostro UV rigido, morbido o ultra-morbido, in modo che lo strato polimerizzato sia compatibile con i prodotti di destinazione e con la pellicola di rilascio. Poiché l’inchiostro UV bianco contiene un pigmento a base di biossido di titanio ad alta densità, la stampante richiede una circolazione attiva dell’inchiostro bianco o un’agitazione, oltre a una manutenzione regolare degli ugelli. Seguite le nostre Lista di controllo per la manutenzione delle stampanti UV dalla macchina per le attività quotidiane.
- Set di pellicole di trasferimento A/B. La pellicola A è il supporto di stampa rivestito di adesivo; la pellicola B è la pellicola di trasferimento che raccoglie il disegno indurito durante la laminazione. Verificate sempre quale sia il lato della pellicola A che costituisce la superficie di stampa, seguendo le istruzioni del fornitore. Potete consultare le opzioni standard relative alle pellicole e agli inchiostri sul nostro sito Materiali di consumo per stampanti UV pagina.
- Software RIP con controllo dei canali spot. Il software RIP (come RIIN, PrintFactory, Maintop o PhotoPrint, a seconda del modello di stampante) indica alla stampante dove applicare l'inchiostro bianco, il colore e la vernice. Deve consentire di impostare il "white choke" e definire una maschera dedicata per la vernice.
- Strumenti per la laminazione e l'applicazione. Se la stampante non dispone della funzione di laminazione in linea, è necessario utilizzare una laminatrice esterna per unire in modo uniforme la pellicola B alla pellicola A. Tenere a portata di mano una spatola con bordo in feltro, panni che non lasciano pelucchi e alcol isopropilico per la preparazione della superficie e il trasferimento.
Passo dopo passo: come realizzare e applicare adesivi 3D UV DTF
Segui la procedura consigliata per la tua stampante, il tuo software RIP e la pellicola A/B. L'ordine degli strati, le impostazioni della lampada e la temperatura della laminatrice variano a seconda dell'attrezzatura; pertanto, è opportuno considerare i cinque passaggi riportati di seguito come una struttura operativa di riferimento piuttosto che come impostazioni numeriche universali.
Fase 1: Preparare la grafica e i canali di colore spot
Inizia con un file PNG ad alta risoluzione con sfondo trasparente o un file vettoriale (SVG, PDF, EPS o TIFF, a seconda di ciò che il tuo RIP supporta) delle dimensioni corrispondenti a quelle della stampa finale. Evita le ombre tenui e semitrasparenti lungo i bordi; il RIP potrebbe applicare inchiostro bianco sotto quei pixel e creare un alone visibile.
Decidi quali parti della grafica devono risultare in rilievo. Puoi applicare la vernice su tutta la decalcomania per ottenere una finitura lucida uniforme, oppure creare un canale separato per la verniciatura selettiva nel tuo software di progettazione, in modo che solo determinate lettere, bordi o icone risultino in rilievo. Tieni separati i testi minuscoli isolati e le linee sottilissime dalle zone con rilievo marcato, in modo che rimangano facili da staccare.
Fase 2: Impostare gli strati “White Choke” e “Varnish” nel RIP
Importa il file nel tuo software RIP e genera i canali per la base bianca e la vernice. Applica una leggera sifone bianco (ritraendo leggermente la maschera bianca verso l'interno rispetto al bordo CMYK) in modo che l'inchiostro bianco non spunti fuori dai contorni scuri.
Selezionare la modalità di stampa e l'impostazione del numero di passaggi supportata per la combinazione di inchiostro e pellicola utilizzata. Un numero maggiore di passaggi e i profili di verniciatura multistrato consentono di applicare una maggiore quantità di vernice, garantendo una sensazione tattile più marcata, ma aumentano anche i tempi di stampa e richiedono una registrazione stabile in ogni passaggio.
Fase 3: Caricare la pellicola A e stampare con polimerizzazione UV
Eseguire un controllo degli ugelli prima di avviare la stampa. La mancanza di alcuni ugelli bianchi o per vernice causerà striature o una texture irregolare nella stampa in rilievo.
Posizionare la pellicola A sul piano di stampa o sull’alimentatore a rullo, rimuovendo il rivestimento protettivo superiore, se presente. Mantenere la pellicola ben tesa in modo che le testine di stampa mantengano una distanza uniforme e non urtino il supporto. Man mano che la stampante applica il bianco, i colori CMYK e la vernice, la lampada UV-LED integrata polimerizza l’inchiostro trasformandolo in una struttura solida e non appiccicosa sulla superficie adesiva della pellicola A.
Fase 4: Laminare la pellicola B sulla pellicola A
Su una stampante UV DTF roll-to-roll "tutto in uno", la macchina applica automaticamente la pellicola B su quella A già stampata man mano che il rotolo avanza. In caso di configurazione a foglio o da tavolo, inserire la pellicola A stampata e la pellicola B nella laminatrice con il lato stampato rivolto verso il lato di trasferimento della pellicola B.
Utilizza le impostazioni di pressione e temperatura specificate per la tua pellicola A/B, in modo che la pellicola B aderisca ai bordi in rilievo della vernice senza intrappolare bolle d’aria. Una volta laminato, taglia il foglio o il rotolo in singole decalcomanie; non è necessario eseguire un taglio di contorno né rimuovere la pellicola in eccesso attorno alle singole lettere. Per i layout di rivestimento completo dei bicchieri, consulta la nostra guida su Come realizzare le decorazioni DTF UV per tazze.
Fase 5: Pulire la superficie, lucidare e trasferire
Pulire la superficie rigida su cui applicare il prodotto con alcol isopropilico o acqua saponata e lasciarla asciugare completamente. Polvere, sebo cutaneo o residui di produzione impediscono all’adesivo di aderire correttamente.
Prima di rimuovere la pellicola protettiva, strofinare con decisione sulla superficie dell’adesivo da 2 a 4 volte con il bordo imbottito di una spatola, in modo che la pellicola di supporto catturi ogni minimo dettaglio. Staccare lentamente il supporto A, assicurandosi che tutti gli elementi più sottili rimangano sul film B. Posizionare l’adesivo sull’oggetto — partendo dal centro verso l’esterno per gli adesivi piccoli, oppure spostandosi da un lato all’altro per quelli più grandi — lisciare con decisione lungo tutti i bordi in rilievo, quindi staccare lentamente il supporto B con un angolo ridotto. Il nostro Guida passo passo all'applicazione delle pellicole DTF UV per tazze tratta in dettaglio l'allineamento e il controllo delle bolle.
Come verificare le caratteristiche dichiarate dalla stampante prima di acquistarla o di confermare un lavoro
Non dare per scontato che l'altezza massima di goffratura di una stampante sia valida anche per i trasferimenti su pellicola A/B. Diverse stampanti UV da tavolo e multifunzione pubblicizzano valori di rilievo impressionanti — come texture 3D da 5 mm o 7 mm — oltre alla possibilità di stampare adesivi UV DTF. Se si leggono attentamente le pagine dei prodotti, tali valori di altezza sono o riferiti alla stampa diretta su piano su supporti rigidi, oppure indicati come specifiche generali della macchina senza specificare il percorso di stampa, mentre le sezioni relative alla pellicola UV DTF descrivono decalcomanie lucide e resistenti all’acqua.
Allo stesso modo, una tabella delle specifiche che elenca CMYK + W + V conferma che la macchina è dotata di un canale per la verniciatura. Tuttavia, non specifica quanti strati di vernice il RIP possa sovrapporre sulla pellicola, quanto tempo richieda un passaggio multistrato, né se la pellicola B laminata si stacchi ancora facilmente a quell’altezza.
Prima di acquistare una macchina o di presentare un preventivo a un cliente per un effetto in rilievo specifico, ponete al fornitore quattro domande concrete:
- Il campione è stato stampato direttamente sull'oggetto o trasferito tramite pellicola A/B? Chiedete di vedere sia il trasferimento laminato A/B non applicato sia il prodotto finito.
- Quale modello specifico, tipo di inchiostro e impostazione RIP hanno permesso di ottenere quel campione? Verificare se sia stato utilizzato inchiostro UV standard, inchiostro UV ultra-morbido o uno speciale sistema TPU per tessuti.
- Qual era la velocità di stampa effettiva in quella modalità "raised"? La verniciatura a più passaggi o la stratificazione strutturale richiedono tempi di lavorazione più lunghi rispetto alle modalità di produzione standard.
- Come si comportano le linee sottili e il testo di piccole dimensioni sullo stesso foglio? Uno strato troppo spesso di vernice può colmare spazi ristretti o far sollevare le lettere più piccole insieme alla pellicola di supporto.
Tabella di controllo di esempio: bozza grafica, controllo su pellicola e risultato finale
Non giudicare mai un adesivo 3D UV DTF solo in base al suo aspetto sulla pellicola non tagliata. Un trasferimento va a buon fine solo quando la trama in rilievo, i dettagli più fini e i contorni resistono alla laminazione e aderiscono perfettamente al prodotto finale del cliente.
Crea un unico file di prova che riunisca gli elementi più complessi presenti nei tuoi ordini reali: un blocco di logo compatto, un’evidenziazione con vernice spot in rilievo, angoli ben definiti e testo minuto o linee sottili. Stampa, plastifica e applica quel campione esattamente sulla tazza, sulla bottiglia o sul contenitore che intendi vendere, quindi registra il risultato nella tabella qui riportata.
| Cosa serve per l'ordine | Cosa si vede sul film A e dopo la laminazione con il film B | Cosa rimane sull'oggetto dopo il trasferimento | Cosa non funziona | Dove controllare o regolare successivamente |
|---|---|---|---|---|
| Lucentezza evidente e rilievo tangibile | La zona verniciata appare trasparente, liscia e leggermente in rilievo sotto la pellicola B | Il dito percepisce un passaggio netto e fluido sugli elementi verniciati | La superficie appare opaca, ruvida o piatta | Verificare lo stato dell'ugello della vernice, la percentuale di vernice RIP e il numero di passaggi, nonché l'intensità di polimerizzazione UV |
| Contorni nitidi senza aloni bianchi | Il CMYK ricopre in modo uniforme la base bianca sulla pellicola | Sul prodotto non si nota alcun bordo bianco attorno alle lettere scure o ai contorni | Si intravede un bordo bianco su uno o su tutti i lati | Aumentare il choke bianco nel RIP; verificare l'allineamento bidirezionale e la stabilità dell'avanzamento della pellicola |
| Le linee sottili e il testo minuscolo isolato rimangono intatti | Tutti i caratteri di piccole dimensioni aderiscono perfettamente al Film A grazie alla copertura adesiva | Ogni lettera viene trasferita sull'oggetto e rimane impressa quando si rimuove la pellicola B | Sulla pellicola A rimangono dei piccoli puntini, mentre sulla pellicola B, quando la si stacca, si formano delle sottili striature | Lucidare con maggiore intensità prima e dopo l’applicazione; rimuovere più lentamente; ridurre lo spessore della vernice sui caratteri molto piccoli |
| Nessuna traccia di argento né bolle d’aria intorno ai gradini in rilievo | Il film B aderisce perfettamente al bordo della pila di fogli senza creare un ampio alone argentato | I bordi aderiscono perfettamente al substrato senza che rimanga aria intrappolata | Il logo in rilievo è contornato da bolle o spazi argentati | Regolare la pressione e la temperatura della laminatrice secondo le istruzioni relative alla pellicola; evitare di creare pareti di inchiostro troppo ripide |
| Ottima tenuta sui bordi, sia su superfici curve che lisce | L'adesivo si piega agevolmente insieme al supporto senza rompersi | I bordi rimangono piatti dopo 24 ore sulla curva effettiva | Sollevamento degli angoli su un tamburo con sezione conica o raggio stretto | Verificare nuovamente la pulizia della superficie; adattare la flessibilità dell’inchiostro alla curva; evitare accumuli eccessivi sulle curve complesse |
| Finitura indurita resistente ai graffi | L'inchiostro risulta completamente asciutto, non appiccicoso né untuoso prima della laminazione | La normale manipolazione e lo sfregamento con le unghie non causano sbavature né sfaldamenti della vernice | La vernice presenta sbavature, crepe o si stacca dallo strato di colore | Verificare la potenza della lampada UV, il rapporto tra velocità di stampa e tempo di polimerizzazione e la compatibilità dell'inchiostro |
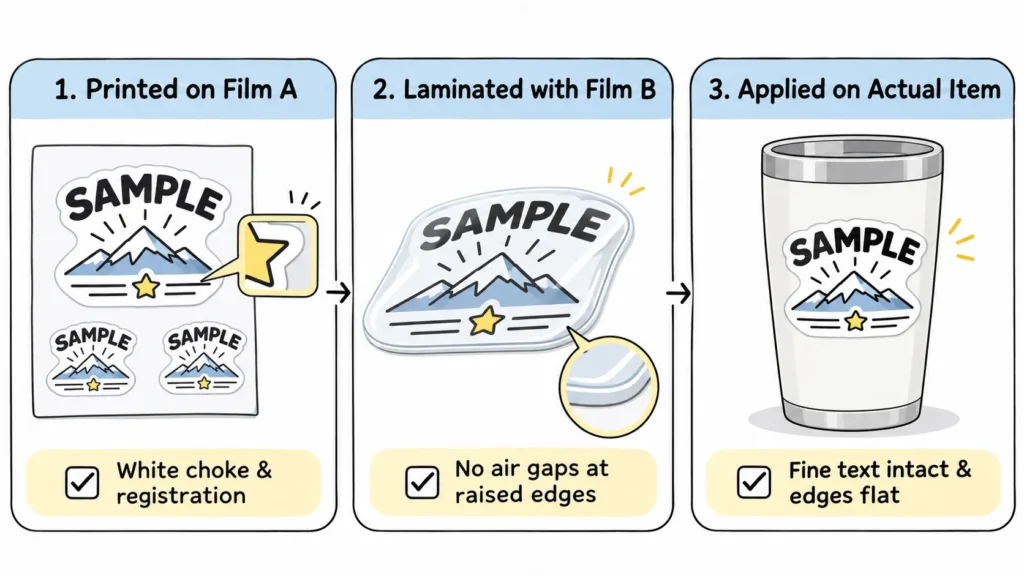
Registrare separatamente l'aspetto visivo, la sensazione al tatto e l'adesione. Un campione che appare lucido sul tavolo ma che, dopo poche ore, si stacca seguendo una curva a tamburo, indica un disallineamento tra adesione e flessibilità, non un difetto della vernice. Stabilire un obiettivo di altezza in millimetri solo se il contratto del cliente lo richiede e se è stato concordato un metodo per misurarlo sul pezzo finito.
Limiti di superficie, manutenzione e cosa non può fare la stampa DTF UV standard
Le decalcomanie DTF UV su pellicola A/B standard sono progettate per superfici pulite, non porose, rigide o semirigide. Tra i materiali adatti figurano le bottiglie di vetro, i bicchieri rivestiti o in acciaio inossidabile, le tazze in ceramica, le insegne in acrilico, le plastiche rigide lisce e il legno sigillato.
Si raccomanda di evitare l'applicazione di trasferibili DTF UV standard per superfici rigide su questi materiali:
- Silicone e materie plastiche a bassa energia superficiale: L'adesivo non riesce a creare un legame duraturo e spesso si stacca nel giro di poche ore.
- Custodie in gomma morbida e TPU flessibile: Le ripetute flessioni rompono il legame tra lo strato di inchiostro indurito e la superficie.
- Legno non trattato, pietra grezza o texture ruvide: Peaks and valleys prevent full adhesive contact.
- Tight compound curves: Gentle cylinder tapers work well, but sphere-like curves force the film to wrinkle and lift.
- Everyday washable apparel: Standard A/B film decals crack and peel in the laundry. If an order calls for raised, embroidery-style patches on hats, hoodies, or canvas bags, use a dedicated textile process—see our 3D embroidery UV printing solution for how specialty fabric workflows differ.
Care and durability boundaries. Cured UV DTF decals handle water and normal hand-washing well. However, high heat and water jets inside a dishwasher weaken the adhesive over time, so recommend gentle hand-washing for decorated drinkware. Do not rely on placing a finished cup in sunlight or under a UV lamp for 30 to 60 seconds after transfer to fix poor adhesion; once transferred, bond strength depends on surface prep and the A/B film’s pressure-sensitive adhesive. Finally, check the ink and film safety data sheets before making any claims about indirect or direct food contact.
Domande frequenti
La maggior parte degli adesivi UV DTF presenta una texture leggermente in rilievo rispetto agli adesivi in vinile piatti, poiché gli strati induriti di bianco, colore e vernice poggiano direttamente sulla superficie senza una pellicola di supporto. L’intensità percepita di tale rilievo dipende dalle impostazioni dello strato di vernice e dallo spessore dell’inchiostro supportati dalla stampante e dal RIP.
Nelle decalcomanie standard su pellicola A/B per superfici rigide, la vernice UV trasparente costituisce lo strato principale utilizzato per conferire lucentezza e un leggero rilievo tattile in punti specifici, mentre l’inchiostro bianco garantisce l’opacità sotto i colori CMYK. L’inchiostro bianco strutturale ad alto spessore viene utilizzato principalmente nei flussi di lavoro specializzati per badge tessili flessibili o nella stampa a rilievo diretta sull’oggetto.
No. Il processo richiede una stampante UV con inchiostri induribili ai raggi UV (compresi i canali bianco e vernice) e una lampada di polimerizzazione UV per solidificare gli strati di inchiostro sulla pellicola A, oltre alla laminazione con la pellicola B. Una stampante a getto d'inchiostro standard non è in grado di spruzzare né polimerizzare l'inchiostro UV, anche se non è necessaria una macchina da taglio poiché i trasferimenti DTF UV non richiedono la rimozione degli scarti.
Le linee molto sottili e i minuscoli punti isolati presentano una superficie adesiva molto ridotta, e uno strato troppo spesso di vernice può renderli rigidi. Se rimangono sulla pellicola A o si staccano con la pellicola B, passare la spatola con maggiore decisione prima e durante l’applicazione, staccare il supporto lentamente mantenendo un angolo piatto e ridurre lo spessore della vernice sui microcaratteri nel RIP.
Le decalcomanie DTF UV standard per superfici rigide sono resistenti all’acqua per il lavaggio a mano, ma il calore e il vapore della lavastoviglie possono deteriorare l’adesivo e causarne il distacco. Inoltre, non sono adatte per capi di abbigliamento lavabili; per i capi di abbigliamento, utilizzare trasferibili DTF tessili o un sistema dedicato per badge flessibili.
In un flusso di lavoro DTF UV standard, l'inchiostro UV viene polimerizzato direttamente sulla stampante prima della laminazione della pellicola B. L'applicazione della decalcomania sull'oggetto avviene tramite un trasferimento adesivo sensibile alla pressione, pertanto la polimerizzazione successiva al sole non è normalmente necessaria, a meno che il fornitore specifico dell'inchiostro e della pellicola non indichi diversamente.
Test Your Artwork on a Matched UV DTF Setup
Start by building a single test file that includes your smallest text, a solid color block, and the exact spot-varnish areas your customer wants. Run that file through the three-stage check table on your actual product blank before promising a specific relief height or turnaround time.
If you are comparing equipment to produce raised-varnish decals, cup wraps, or specialty transfers in-house, explore our Stampanti UV DTF. Share your target items, artwork sizes, and expected weekly volume on that page, and our team will recommend a matched printer, ink, and A/B film configuration and provide a custom quote for your setup.