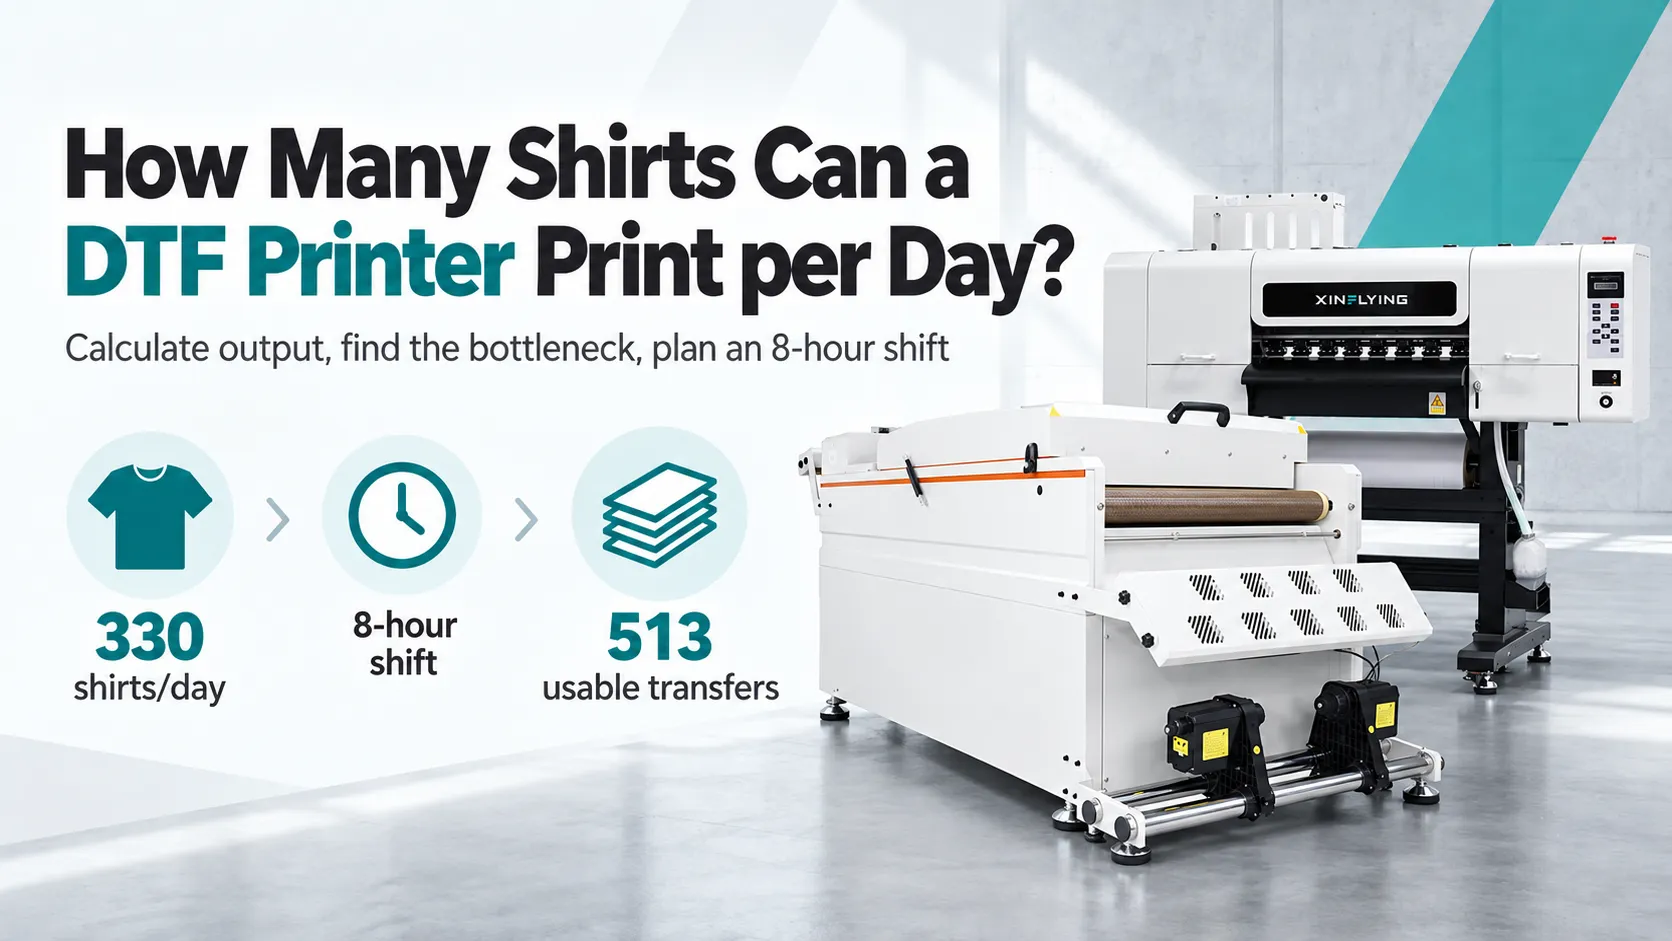
La produzione giornaliera di magliette DTF è limitata dal numero di trasferibili utilizzabili, dall’applicazione sui capi e dal tempo a disposizione del personale. Inizia calcolando quanti trasferibili utilizzabili è possibile ottenere in base al layout della grafica e alla modalità di stampa, quindi verifica quante magliette la macchina da stampa e l’operatore sono in grado di completare nello stesso turno. La capacità minima rappresenta il limite massimo di pianificazione; i tempi di lavorazione di ciascun lotto determinano se la produzione potrà raggiungerlo.
Per calcolare il numero di camicie al giorno, è necessario conoscere il tipo di lavoro e il turno. Prima di confrontare la capacità produttiva, è necessario definire le dimensioni dei prodotti, le posizioni delle decorazioni, il personale necessario e gli orari di lavoro. Questo metodo si applica alla stampa DTF convenzionale su tessuti.
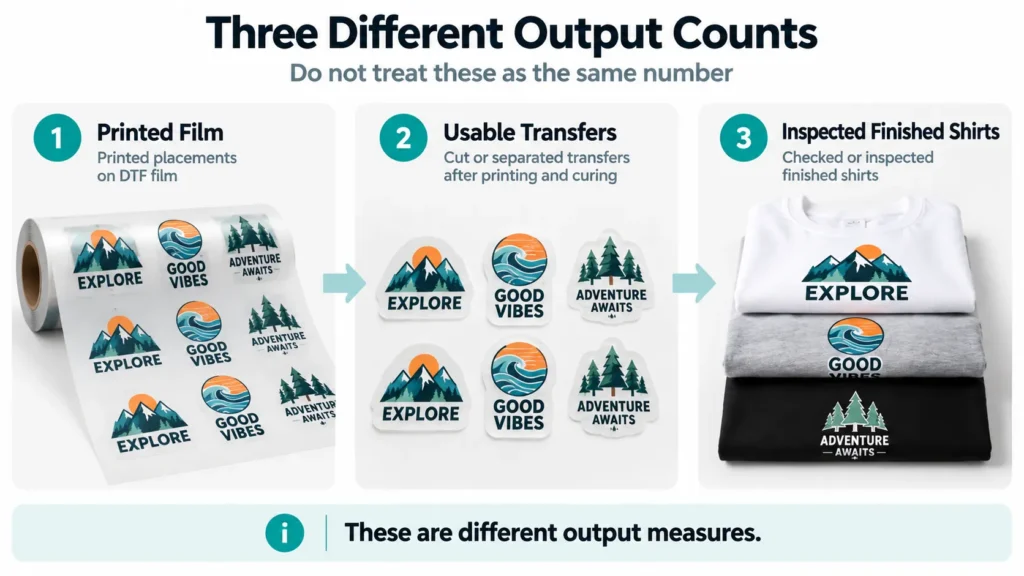
Decidi cosa si intende per “maglietta completata”
Una stampante DTF stampa i trasferibili su pellicola. Il capo deve ancora essere sottoposto a applicazione e controllo, quindi specificare se per “prodotto finito” si intendono trasferibili polimerizzati, camicie controllate o ordini imballati.
Conta tutte le posizioni delle decorazioni. Una maglietta con decorazioni sul davanti e sul retro richiede sia i trasferibili che il lavoro di applicazione; l’aggiunta di un logo sulla manica modifica nuovamente il carico di lavoro.
Contare i set completi per gli ordini con più posizioni. Ad esempio, con 200 trasferibili per il davanti e 80 per il retro è possibile realizzare solo 80 magliette con stampa su entrambi i lati, anche se i trasferibili disponibili sono 280.
Per gli ordini misti, raggruppare i lavori in base alle dimensioni delle grafiche e alle esigenze di posizionamento. Un numero medio di trasferibili può nascondere una carenza dei disegni posteriori di grandi dimensioni necessari per un determinato ordine.
Converti il layout in trasferimenti DTF all'ora
Calcolare il numero di trasferimenti in un layout RIP rappresentativo e l'area assegnata a tale layout. Includere i margini, gli spazi e la pellicola vuota necessaria, anziché dividere solo per la grafica a colori.
In un ipotetico schema di disposizione, 20 trasferimenti all’interno di un’area coperta dalla pellicola di 2 m² danno una densità di 10 trasferimenti/m².
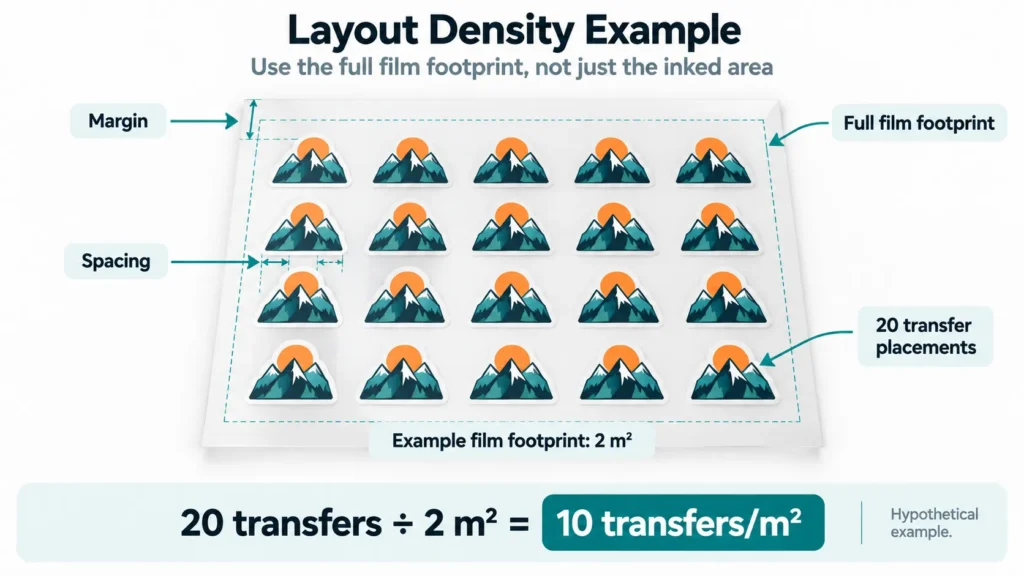
Utilizza la stessa base di area sia per la velocità che per la disposizione. Se il valore misura l'impronta completa della pellicola avanzata durante la stampa, calcolare la densità a partire da tale impronta; non combinarla con una misurazione dell'area che tenga conto solo dei pixel inchiostrati.
Nel sistema di misura statunitense, 1 m² corrisponde approssimativamente a 10,76 piedi quadrati. Convertire la velocità e la superficie nelle stesse unità di misura prima di moltiplicarle; il calcolo funziona altrettanto bene in piedi quadrati.
Il nostro Guida ai fogli multipli DTF spiega le scelte relative alle attrezzature in base alla disposizione. Ai fini di questo calcolo, la domanda fondamentale è: quanti trasferimenti necessari può ospitare la disposizione effettiva?.
Mantenere le specifiche della modalità di stampa associate alle relative condizioni
La velocità di stampa DTF può variare a seconda della modalità selezionata. Ad esempio, la Xinflying XF-702E Le specifiche indicano velocità di stampa standard pari a 10 m²/h in modalità a 6 passaggi, 8 m²/h in modalità a 8 passaggi e 5 m²/h in modalità a 12 passaggi.
Questi dati spiegano perché alla “velocità di stampa” debba essere associata una modalità specifica. A parità di area di stampa, la velocità indicata per 12 passaggi comporta un tempo di stampa circa doppio rispetto a quella indicata per 6 passaggi; prima di calcolare la capacità, è necessario scegliere una modalità che soddisfi i requisiti di qualità del lavoro.
Queste tariffe del produttore si riferiscono alla stampa e non alle magliette finite. Ai fini della pianificazione, occorre stabilire la modalità di stampa approvata in termini di qualità, le impostazioni dello strato bianco, la tariffa misurata e il periodo di tempo in un ciclo di produzione rappresentativo.
Calcolare i trasferimenti utilizzabili senza conteggiare due volte le perdite
Inizia con la velocità di stampa quando tale valore indica solo il tempo in cui la macchina sta effettivamente stampando. Inizia con il registro dei lavori quando il valore registrato tiene già conto dei trasferimenti accettati nell'arco di un intero periodo, comprese le pause e i rifiuti.
| Punto di partenza | Calcolo | Come gestire i tempi e i rifiuti |
|---|---|---|
| Velocità di stampa | Superficie della pellicola/ora × ore effettive di stampa × trasferimenti/superficie × tasso di accettazione | Eliminare l'ora non stampabile e contabilizzare separatamente i trasferimenti rifiutati |
| Registro delle attività | Trasferimenti accettati/ore di lezione × ore di lezione equivalenti | Mantenere i ritardi e i rifiuti già inclusi nella tariffa registrata; non dedurli nuovamente |
Da un tasso osservato che include già una perdita non dovrebbe essere dedotta nuovamente tale perdita. Se il registro indica 80 trasferimenti accettati per ogni ora trascorsa, moltiplicare tale valore per un’ulteriore percentuale di rifiuto comporterebbe una sottostima della produzione, poiché gli stessi rifiuti sono già inclusi in tale percentuale.
Partendo dalla velocità di stampa, sottrarre i tempi di preparazione, pulizia, cambi e interruzioni per ottenere le ore effettive di stampa. Applicare il tasso di accettazione ai trasferimenti che superano i controlli fino alla polimerizzazione. Contare separatamente gli scarti di avviamento solo quando superano tale tasso registrato.
Per la stampa su fronte e retro, il totale dei trasferimenti deve inoltre garantire una quantità sufficiente di ciascun disegno richiesto. Utilizzare il conteggio del set completo indicato nella prima sezione prima di definire la capacità totale delle magliette.
Controllo della stagionatura, della pressatura e del lavoro condiviso
Ogni fase richiede una capacità espressa in unità compatibili e riferita a un periodo specificato. La produzione in uscita dalla stampante rappresenta solo una parte del calcolo.
Polverizzazione, stagionatura, taglio e selezione
Verificare che lo spargitore di polvere e l'essiccatore siano in grado di gestire l'alimentazione del film prevista nelle condizioni specificate per i materiali di consumo. Includere le operazioni di taglio e smistamento qualora siano necessarie per rendere i trasferimenti pronti per la pressatura.
Se l'essiccatore costringe a rallentare o a interrompere la stampa, è necessario includere tale limitazione nel piano. Aumentarne la temperatura o accumulare pellicola non polimerizzata non sostituisce il rispetto delle istruzioni relative al processo specificato.
Una coda sempre più lunga indica dove concentrare le indagini. I trasferimenti non tagliati che rimangono in attesa accanto a una macchina da stampa inattiva possono indicare problemi legati alla gestione o al personale, anche quando la stampa e l’essiccazione procedono a ritmo regolare.
Misurare l'intero ciclo di applicazione del capo
Tempi di caricamento, posizionamento, pressatura, distacco nella fase richiesta, eventuali operazioni di finitura specificate e ispezione. L’impostazione del tempo di permanenza nella pressa descrive solo una parte di tale ciclo.
Nel caso di linee di produzione con personale separato che operano contemporaneamente, la capacità effettiva minima costituisce un utile limite massimo una volta che la produzione è a regime. Anche in un turno fisso occorre del tempo affinché arrivi il primo lotto utilizzabile e venga completato l’ultimo capo.
L'uso di più presse è utile solo se l'operatore è in grado di caricarle e scaricarle, se sono disponibili sistemi di trasferimento adeguati e se il metodo di lavorazione richiesto consente tale configurazione. Due presse non raddoppiano automaticamente il numero di camicie finite.
Tenere conto dell'operatore condiviso tra le stazioni
Un unico operatore può occuparsi della preparazione dei layout, del controllo della stampante, del taglio delle stampe trasferibili, della stiratura dei capi e della gestione delle richieste dei clienti. Queste attività si contendono lo stesso tempo di lavoro.
Aggiungere il tempo dedicato alle attività pratiche non sovrapposte per ogni camicia. Tenere separato il tempo di funzionamento automatico della macchina nei casi in cui sia possibile una sovrapposizione sicura e consentita, e conteggiare i tempi di attesa inevitabili solo quando effettivamente si verificano.
Ciò determina un limite di manodopera:
Capacità lavorativa = secondi di lavoro effettivo disponibili ÷ secondi di lavoro effettivo per camicia finita.
Il limite di manodopera deve comunque essere verificato in relazione alla capacità delle attrezzature e al programma effettivo. Le tariffe per postazioni indipendenti presuppongono un organico indipendente; non consentono di stabilire quanto possa portare a termine un unico operatore condiviso.
Esempio pratico: un turno di otto ore con un collo di bottiglia nella fase di pressatura
Tutti i dati riportati di seguito sono valori ipotetici utilizzati ai fini della pianificazione e non rappresentano risultati misurati di Xinflying né impostazioni di processo raccomandate. Essi illustrano i limiti di capacità nelle condizioni indicate, non le consegne garantite.
Si ipotizzi un trasferimento frontale per ogni maglietta e un turno dalle 8:00 alle 16:00, con due operatori: uno addetto alla produzione dei trasferibili e uno all’applicazione sugli indumenti. Il programma di rilascio dei lotti ipotizzato fornisce un numero sufficiente di trasferibili utilizzabili per garantire l’alimentazione della pressa durante i periodi di lavoro previsti.
| Input | Valore ipotetico |
|---|---|
| Tasso lordo di copertura dell'area di stampa durante la stampa attiva | 9 m²/h |
| Tempo di stampa effettivo al netto della preparazione e delle pause | 6 ore |
| Densità di layout | 10 trasferimenti/m² |
| Accettazione dopo la stampa e l'indurimento | 95% |
| Capacità di polverizzazione, stagionatura, taglio e selezione | 600 collocamenti lordi entro il periodo di produzione previsto |
| Tasso di applicazione sul capo completo | 55 camicie a quadri/ora |
| Primo lotto pronto per la pressatura | Ore 8:45. |
| Fine prevista dell'applicazione sul capo | 15:15. |
| Premendo il tasto "Pausa" in quel lasso di tempo | 30 minuti |
Calcolare la quantità di trasferimento utilizzabile
L'area di stampa lorda è 9 × 6 = 54 m². Alla densità di disposizione ipotizzata, ciò dà 54 × 10 = 540 posti di trasferimento.
La capacità a valle ipotizzata di 600 collocamenti è sufficiente a gestire quei 540 collocamenti. Applicando una volta il tasso di accettazione dei trasferimenti 95% si ottiene 540 × 0,95 = 513 trasferimenti utilizzabili.
Questo conteggio si riferisce ancora alle scorte destinate al trasferimento. Non è ancora stato stabilito quante magliette saranno realizzate.
Calcolare il limite previsto per l'applicazione sul capo
Dalle 8:45 alle 15:15, la stampa ha a disposizione una finestra temporale di 6,5 ore. Sottraendo la pausa di 30 minuti, rimangono 6 ore, quindi il limite per l'applicazione sui capi di abbigliamento è 55 × 6 = 330 camicie a quadri.

In base a queste ipotesi, il piano prevede un limite massimo di 330 camicie a quadri da imbarco. La fornitura di trasferibili è sufficiente, ma l'applicazione sui capi non consente di utilizzare tutti i 513 trasferibili entro il periodo previsto.
Rilasci tardivi dei lotti, ulteriori rilavorazioni o un operatore distaccato su un’altra attività possono ridurre il numero di ordini completati. L’imballaggio richiede una verifica specifica della capacità; il tempo rimanente prima delle 16:00 non è indicativo del numero di ordini che possono essere imballati.
Ricalcolare in caso di modifiche alla grafica o al personale
Se le opere d'arte di dimensioni maggiori riducono la densità a 5 trasferimenti/m², il numero lordo di posizionamenti scende a 54 × 5 = 270. Lo stesso fattore di accettazione ipotizzato dà 256,5 trasferimenti, arrotondati per difetto a 256 per una stima della pianificazione dell'intera unità.
Ciò modifica il limite minimo per il trasferimento del materiale, prima di verificare se i lotti più piccoli arrivino in tempo. Vale la pena valutare una stampante più larga solo se un layout rappresentativo dimostra che la larghezza aggiuntiva è utile per i lavori richiesti.
Consideriamo ora un operatore condiviso con sei ore operative disponibili e un tempo di lavoro stimato di 90 secondi per camicia, senza sovrapposizioni. Il limite massimo di manodopera è 6 × 3.600 ÷ 90 = 240 magliette, prima dei vincoli relativi alle attrezzature e alle tempistiche.
I 90 secondi ipotizzati comprendono il tempo complessivo dedicato alle operazioni manuali, escluso il tempo di permanenza nella pressa a caldo. Ricalcolare le ore di stampa e di pressatura in base al programma a una persona, anziché riutilizzare quello a due persone.
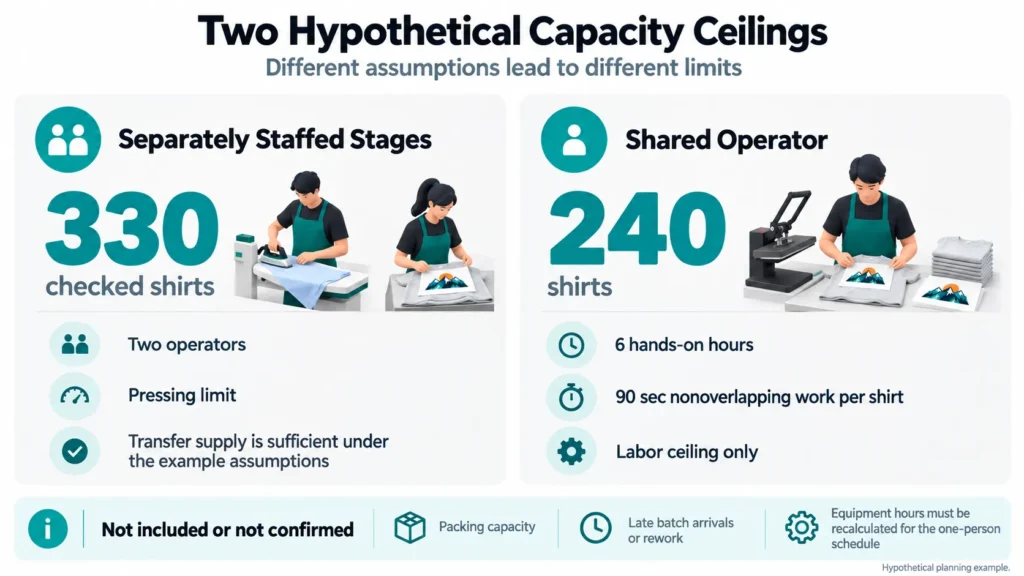
Confronta i tre casi di pianificazione
I risultati riportati di seguito descrivono diversi vincoli. Mantenere l'unità di misura e le condizioni associate a ciascuna figura.
| Caso | Risultato in base ai dati di input indicati | Fattore limitante | Verificare prima di fissare una scadenza |
|---|---|---|---|
| Configurazione originale, due operatori | 513 trasferimenti utilizzabili consentono di realizzare fino a 330 camicie a quadri | Applicazione su capi di abbigliamento | Gli arrivi in lotti garantiscono l'approvvigionamento della macchina da stampa; l'imballaggio non rientra nel conteggio |
| Immagini di dimensioni maggiori: 5 trasferimenti/m², gli altri parametri di base rimangono invariati | Circa 256 trasferimenti utilizzabili, che consentono di realizzare al massimo 256 magliette con stampa frontale singola | Fornitura di trasferimenti | Verificare nuovamente gli orari di arrivo dei lotti e l'applicazione sui capi |
| Un operatore: 6 ore di lavoro pratico e 90 secondi di lavoro per ogni camicia | Un limite massimo di 240 camicie, non un conteggio definitivo confermato | Lavoro condiviso | Ricalcolare le ore di funzionamento delle attrezzature e il programma di lavoro per una sola persona |
Utilizza il risultato per stabilire cosa necessita effettivamente di maggiore capacità
Inizia dalla fase che limita l'ordine richiesto, quindi verifica se modificarla migliora l'intero programma.
| Osservazione | Decisione di avviare un'indagine |
|---|---|
| I trasferimenti richiesti sono pronti, ma la coda di stampa si allunga | Gestione dei capi, personale addetto alla stiratura, tempo di ciclo o adeguata capacità aggiuntiva di stiratura |
| La tipografia non è in grado di fornire una quantità sufficiente dei modelli richiesti | Densità effettiva di impaginazione, percentuale in modalità qualità, larghezza utilizzabile e tempo di stampa |
| L'asciugatrice rallenta ripetutamente la stampante | Capacità di polimerizzazione adeguata e condizioni di alimentazione approvate |
| L'attrezzatura rimane inattiva mentre l'operatore svolge altre mansioni | Assegnazione dei lavori, elaborazione in batch e interruzioni |
| I lavori ripetitivi procedono senza intoppi, ma i piccoli ordini misti accumulano ritardi | Preparazione dei file, modifiche ai lavori, taglio e smistamento |
Il nostro Guida all'acquisto delle stampanti DTF prevede controlli più approfonditi sulla scelta delle attrezzature. Utilizzare il calcolo della capacità per individuare il requisito limitante prima di confrontare le specifiche aggiuntive.
La capacità e la domanda redditizia sono due dati distinti. Basare la pianificazione dei ricavi sugli ordini vendibili e sui relativi costi; la capacità inutilizzata di stampare altre magliette non genera vendite.
Se l'esternalizzazione potesse coprire i picchi di lavoro, includa la stampa e la manodopera necessarie per applicare tali trasferibili acquistati. Il nostro Confronto tra la stampa DTF interna e quella in outsourcing riguarda quella decisione aziendale.
Confrontare il piano con una giornata normale e una giornata di picco
Registrare le attività rappresentative, anziché considerare una breve dimostrazione come il risultato di un intero turno di lavoro. Includere i piccoli cambiamenti nelle mansioni e le attività condivise che l’azienda gestisce effettivamente.
Un registro utile riporta:
- Layout di lavoro, requisiti di posizionamento, modalità di stampa e materiali di consumo.
- Tempo di stampa effettivo, tempo trascorso e pause per causa.
- Trasferimenti utilizzabili e magliette finite, con gli scarti e i pezzi da rifare separati.
- Quando i lotti pronti per la stampa arrivano alla macchina da stampa e quando l'ultima maglietta è pronta.
- Modifiche all’organico e, se previsto dall’obiettivo, completamento dell’imballaggio.
Confronta la stima con il conteggio finale e individua la differenza maggiore. Se gli ordini misti riducono regolarmente il tempo produttivo, utilizza l’andamento osservato per fissare le scadenze, anziché applicare una percentuale di efficienza non motivata.
Domande frequenti
Tale obiettivo richiede un numero sufficiente di trasferimenti utilizzabili, una capacità di applicazione sui capi adeguata e il tempo necessario al personale per la realizzazione effettiva dei disegni. È necessario testare il layout previsto e l’intero flusso di lavoro; la sola categoria della stampante o il numero di testine di stampa non sono sufficienti a garantire il risultato.
Di norma, il dato indicato si riferisce alla stampa effettuata nelle condizioni specificate. Sono inclusi la spolveratura, l’essiccazione, la movimentazione, l’applicazione sul capo e il controllo, purché rientrino nel risultato finale garantito.
Ogni maglietta finita richiede un set completo di trasferibili e il lavoro necessario per applicarli. Le diverse dimensioni del davanti e del retro influiscono sul fabbisogno di pellicola, quindi raggruppate e contate separatamente i disegni necessari, invece di limitarsi a dimezzare il totale di ogni tipo di trasferibile.
Solo se i trasferimenti, il personale e l'intero flusso di lavoro delle richieste sono in grado di supportare la capacità aggiuntiva. Valutare il carico di lavoro degli operatori e la disponibilità dei lotti, oltre a quella delle presse.
Individuare la fase limitante consultando il registro delle operazioni. Una migliore organizzazione, un minor numero di interruzioni evitabili, un ordinamento più chiaro dei lotti o un organico adeguato potrebbero consentire di portare a termine il lavoro prima che si renda necessaria una stampante più veloce.
Inserire i requisiti dell'ordine nella discussione sulle attrezzature
Per un impianto già esistente, registrare una giornata di produzione rappresentativa e utilizzarla per sostituire le ipotesi nel calcolo. Per un nuovo impianto, inserire nella dimostrazione la grafica effettiva, le posizioni di decorazione, la quantità ordinata, la scadenza e il piano di personale.
Contatta Xinflying tenendo conto di tali requisiti di produzione relativi alle attrezzature e alle linee guida di configurazione. Includere la stampante e le attrezzature di finitura attualmente in uso, in modo che la discussione possa concentrarsi sulla fase che richiede maggiore capacità e sull’ambito di un preventivo basato sulla configurazione.