Scegliere in un Stampante DTF a doppia testina vs stampante DTF a quattro testine Il confronto si riduce a dove gli ordini rimangono in attesa nel vostro negozio. Quando gli operatori trascorrono gran parte del turno a preparare i file, tagliare la pellicola, smistare le taglie e stirare le magliette, una stampante a due testine smaltisce i rotoli più velocemente di quanto i tavoli riescano a liberarli. Quando ogni pomeriggio si accumulano fogli raggruppati e ordini all’ingrosso, una stampante DTF a quattro testine (o quad-head) riduce i tempi di stampa effettivi e garantisce il rispetto delle date di consegna.
Acquistate una stampante DTF a quattro testine quando le ore di stampa che essa consente di ottenere hanno un obiettivo ben preciso: smaltire gli arretrati ricorrenti, ridurre gli straordinari abituali o soddisfare i volumi già venduti — a condizione che l’essiccatore a vibrazione e le presse a caldo riescano a tenere il passo. Quando la produzione giornaliera rientra nei normali orari di turno, una stampante DTF a doppia testina consente di ridurre l’investimento iniziale, lo spazio occupato e la manutenzione delle testine di stampa.
Di seguito mettiamo a confronto due configurazioni identiche della stampante Epson i3200-A1 da 24 pollici, calcoliamo in che modo la lunghezza del lotto e il tempo di configurazione incidono sul risparmio effettivo in termini di tempo, convertiamo l’area settimanale di pellicola in ore di funzionamento della stampante ed esaminiamo l’ingombro di polimerizzazione, la qualità di stampa, la manutenzione e il costo totale di proprietà.
Configurazione side-by-side: cosa cambia passando da 2 teste a 4 teste
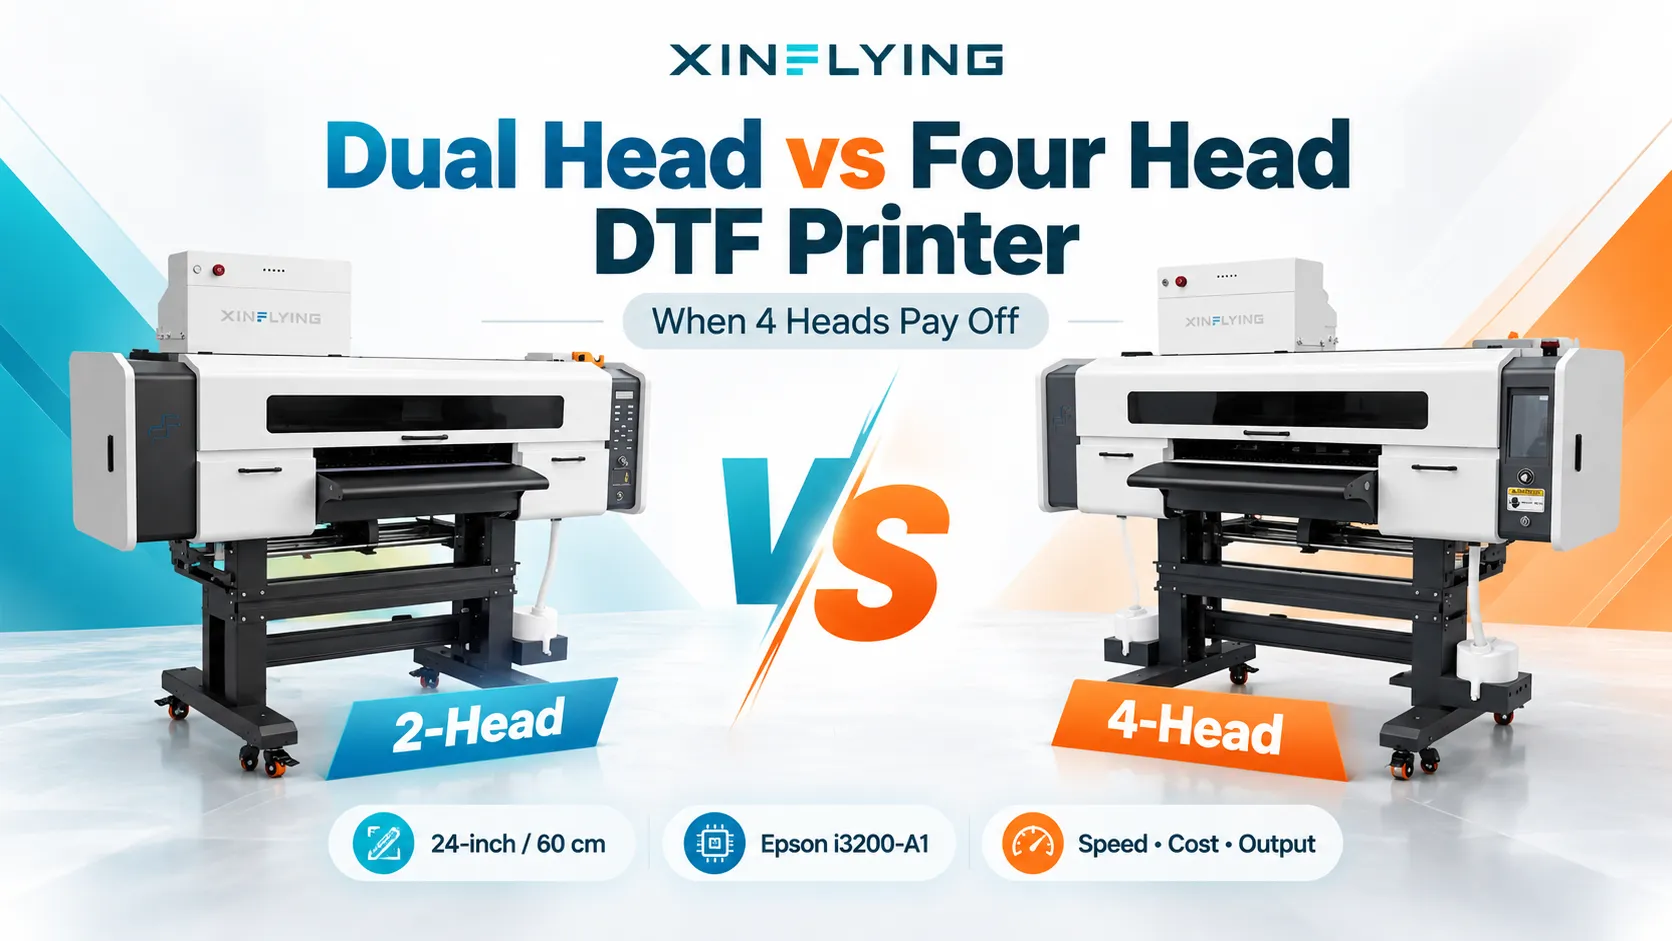
Il confronto tra il numero di testine funziona solo se la larghezza di stampa e l'architettura delle testine rimangono costanti. Xinflying’s Stampante DTF a doppia testina XF-702E e Stampante DTF a quattro testine XF-704E Entrambe utilizzano una piattaforma da 24 pollici (60 cm) con testine di stampa Epson i3200-A1, mettendo in evidenza quali differenze comportano le due testine aggiuntive rispetto al modello base.
| Specifiche tecniche | XF-702E (a 2 teste) | XF-704E (a 4 testine) | Significato operativo |
|---|---|---|---|
| Testine di stampa | 2 × Epson i3200-A1 | 4 × Epson i3200-A1 | Raddoppia le file di ugelli; aggiunge due teste da allineare e mantenere. |
| Impaginazione dell'inchiostro | CMYK + W | CMYK + CMYK + W + W | Ripete i canali di colore e bianco per velocizzare il processo; nessun colore spot aggiuntivo. |
| Larghezza di stampa | 24 pollici (60 cm) | 24 pollici (60 cm) | Entrambe utilizzano gli stessi rotoli di pellicola da 24 pollici e la stessa larghezza dei fogli multipli. |
| Velocità standard | 6 passaggi: 10 m²/h 8 passaggi: 8 m²/h 12 passaggi: 5 m²/h | 4 passaggi: 27 m²/h 6 passaggi: 18 m²/h 8 passaggi: 13 m²/h | Potenza nominale superiore nelle configurazioni a 6 e 8 passaggi; verificare la modalità utilizzabile tramite un campione. |
| Velocità massima | 6 passaggi: 13 m²/h 8 passaggi: 10 m²/h 12 passaggi: 7 m²/h | 4 passaggi: 38 m²/h 6 passaggi: 26 m²/h 8 passaggi: 20 m²/h | Valutazioni delle carrozze: verificare innanzitutto la nitidezza dei contorni e l’opacità del bianco. |
| Alimentazione e dimensioni della stampante | 0,8 kW (220 V/110 V) 1700 × 850 × 1350 mm | 1,6 kW (220 V/110 V) 1740 × 910 × 1610 mm | Le dimensioni delle stampanti sono pressoché identiche; il modello a 4 testine consuma più energia. |
| Lavastoviglie e asciugatrice abbinati | XF-Z650-2 1750 × 1000 × 1050 mm 4,7 kW (220 V/110 V) | XF-Z60L4 2760 × 1100 × 1070 mm 6,5 kW (220 V, 30 A) | L'essiccatore a 4 teste è più lungo di 1.010 mm e ha una potenza maggiore per garantire un'essiccazione più rapida del film. |
Tutti i dati sopra riportati sono specifiche tratte dal catalogo Xinflying e non derivano da test comparativi indipendenti. Le indicazioni relative al numero di passaggi, come “6 passaggi” o “8 passaggi”, descrivono il numero di passaggi del carrello e non garantiscono una densità visiva identica tra i diversi modelli. Verificate quale modalità di passaggio garantisca risultati accettabili sui capi prima di utilizzare la velocità indicata per pianificare la capacità produttiva del turno.
Velocità nominale vs. tempo effettivo di lavorazione del lotto: perché le dimensioni dell'ordine e la configurazione modificano i calcoli
Un carrello più veloce riduce il tempo di stampa effettivo mentre il rotolo si sposta, ma non accorcia i tempi di preflight dei file, l’approvazione delle prove di stampa, l’accodamento RIP, il caricamento della pellicola o i controlli degli ugelli. Poiché le operazioni di configurazione fisse si ripetono per ogni lavoro, il confronto tra una stampante DTF a 2 testine e una a 4 testine risulta molto diverso su un ordine breve rispetto a un rotolo lungo:
| Area illustrativa | Modalità Pass | XF-702E | XF-704E | Tempo di stampa attivo risparmiato |
|---|---|---|---|---|
| 3 m² (circa 5 m lineari) | Standard a 6 passaggi (10 vs. 18 m²/h) | 18 min | 10 min | 8 min |
| 3 m² (circa 5 m lineari) | Standard a 8 passaggi (8 contro 13 m²/h) | 22 min 30 sec | 13 minuti e 51 secondi | 8 min 39 sec |
| 30 m² (circa 50 m lineari) | Standard a 6 passaggi (10 vs. 18 m²/h) | 3 ore e 00 minuti | 1 ora e 40 minuti | 1 ora e 20 minuti |
| 30 m² (circa 50 m lineari) | Standard a 8 passaggi (8 contro 13 m²/h) | 3 ore e 45 minuti | 2 ore e 18 minuti | 1 ora e 27 minuti |
Questi dati sono esempi aritmetici basati sui tassi, non prove pratiche a tempo. Tali valori si riferiscono a una stampa continua alle velocità standard indicate ed escludono le operazioni di configurazione, pulizia, polimerizzazione, taglio e ristampe.
È importante distinguere due percentuali: nel ciclo standard a 6 passaggi, passare da 10 m²/h a 18 m²/h è un 80%: aumento della produzione oraria nominale, che equivale a un Riduzione del 44,41 TP3T del tempo di stampa attivo per la stessa area (1 − 10 ÷ 18). Con il regime standard a 8 passaggi (8 contro 13 m²/h), l'aumento della portata oraria è 62.5% e il tempo di stampa effettivo diminuisce di 38.5%.
In che modo un tempo di configurazione fisso riduce il divario di velocità
Ciò che un’azienda di stampa deve effettivamente considerare è il tempo totale di lavorazione, ovvero il tempo fisso di configurazione più quello di stampa effettiva. Con la configurazione standard a 6 passaggi, la stampante più veloce consente di risparmiare 2 minuti e 40 secondi per metro quadrato, ovvero un tempo fisso di 1 ora e 20 minuti su un lotto di 30 m². Tuttavia, con l'aumentare dei tempi di configurazione, approvazione e caricamento, la percentuale di tempo totale risparmiato sull'ordine diminuisce:
| Dimensioni del lavoro e configurazione fissa (6 passaggi standard) | Tempo totale sull'XF-702E | Tempo totale sull'XF-704E | Tempo risparmiato | Percentuale di tempo risparmiato nell'elaborazione degli ordini |
|---|---|---|---|---|
| Lotto da 30 m² + 10 minuti per l'installazione | 3 ore e 10 minuti | 1 ora e 50 minuti | 1 ora e 20 minuti | 42.1% |
| Lotto da 30 m² + 30 min di preparazione | 3 ore e 30 minuti | 2 ore e 10 minuti | 1 ora e 20 minuti | 38.1% |
| Lotto da 30 m² + 60 min di allestimento | 4 ore e 00 minuti | 2 ore e 40 minuti | 1 ora e 20 minuti | 33.3% |
| Lavoro breve di 3 m² + 15 minuti per l'allestimento | 33 min | 25 min | 8 min | 24.2% |

Questo è l’effetto di diluizione: le testine di stampa aggiuntive richiedono lo stesso numero di minuti per metro quadrato, mentre le attività non legate alla stampa mantengono la loro quota intera. Su una tiratura breve di 3 m² con 15 minuti di preparazione dei file e configurazione, un risparmio di 8 minuti riduce il tempo totale del lavoro di meno di un quarto. Su un lotto di 30 m² di rotoli pre-nestati, liberare 80 minuti di tempo di stampa consente a un operatore di inserire un altro rotolo commissionato nel turno, rispettare una scadenza di spedizione o evitare gli straordinari. Il nostro Guida alle stampanti DTF per fogli multipli spiega come il nesting dei rotoli si traduca in un risparmio sui costi di trasporto.
Colli di bottiglia a valle: lunghezza di stagionatura, energia e manodopera per la finitura
La produttività di una stampante dipende interamente dall’efficienza dello spargitore di polvere, del forno di polimerizzazione e del team addetto alla finitura che la supportano. Quando il carrello fa avanzare la pellicola più velocemente di quanto il forno riesca a fondere la polvere di TPU, gli operatori devono aggiungere ritardi di passaggio, rallentare la stampante oppure rischiare di ottenere trasferimenti non sufficientemente polimerizzati che si staccano dopo il lavaggio.
Questo vincolo spiega perché gli shaker-dryer abbinati ai modelli XF-702E e XF-704E differiscono per lunghezza e potenza:
- Lunghezza del tunnel di stagionatura: Il modello XF-702E è abbinato all’essiccatore a vibrazione XF-Z650-2 da 1.750 mm, mentre il modello XF-704E è abbinato al modello XF-Z60L4 da 2.760 mm. Quei 1.010 mm di lunghezza in più — grazie alla piastra frontale a conduzione termica e al raffreddamento ad aria fredda — garantiscono al film più veloce un tempo di permanenza sufficiente per polimerizzare la polvere in modo uniforme prima del riavvolgimento.
- Impianto elettrico: Il modello XF-Z650-2 ha una potenza nominale di 4,7 kW a 220 V o 110 V (21 A / 42 A), mentre il modello XF-Z60L4 ha una potenza nominale di 6,5 kW su un circuito da 220 V, 30 A. Le stampanti differiscono tra loro solo di pochi centimetri, ma le linee di polimerizzazione differiscono di oltre un metro e di quasi due kilowatt: verificare la lunghezza del locale, la ventilazione e la capacità dell’alimentazione a 220 V prima di ordinare una linea a quattro testine.
- Manodopera per il taglio e la pressatura: I fornitori all'ingrosso di trasferibili che spediscono rotoli non tagliati trasformano direttamente la maggiore produzione di pellicole in spedizioni. I negozi che tagliano, smistano e stirano le magliette internamente devono verificare che i tavoli da taglio e le presse a caldo siano in grado di gestire il numero aggiuntivo di trasferibili all'ora; in caso contrario, aumentare la capacità delle presse è spesso un aggiornamento più economico rispetto all'acquisto di ulteriori testine di stampa.

Miti sulla qualità di stampa, sull’opacità dell’inchiostro bianco e sulla gamma cromatica
Quattro testine di stampa non garantiscono automaticamente un testo più nitido, colori più brillanti o una base bianca più densa rispetto a due testine. La qualità di stampa dipende dalla tecnologia delle testine, dalla formulazione dell'inchiostro, dall'assegnazione dei canali, dalla profilatura RIP, dalla modalità di passaggio e dall'allineamento, non solo dal numero di testine.
Il modello XF-702E assegna una testina Epson i3200-A1 al CMYK e una al bianco (CMYK + W), mentre l'XF-704E assegna due testine al CMYK e due al bianco (CMYK + CMYK + W + W). Poiché entrambe le macchine utilizzano gli stessi quattro colori di quadricromia e l’inchiostro bianco, la XF-704E non amplia la gamma cromatica rispetto alla XF-702E. La duplicazione dei canali CMYK e del bianco consente al carrello a quattro testine di applicare gli stessi strati di inchiostro in un numero inferiore di passaggi; gli acquirenti che desiderano una gamma cromatica più ampia devono optare per una configurazione predisposta per canali spot, come gli inchiostri fluorescenti o ORGB.
Quando si confrontano l'opacità dell'inchiostro bianco e i dettagli più fini, occorre verificare tre fattori:
- Velocità contro densità dei bianchi: Due teste bianche (
W + W) aiutano una stampante a quattro testine a mantenere una copertura uniforme del bianco anche a velocità elevate, a condizione che la circolazione dell’inchiostro bianco e il sistema di filtraggio del tampone garantiscano un flusso uniforme del pigmento di biossido di titanio. - Registrazione testa a testa: L'allineamento di quattro testine di stampa richiede una calibrazione fisica e bidirezionale più precisa rispetto all'allineamento di due; se una testina si sposta rispetto alla registrazione, il testo fine presenta spazi bianchi o bordi sfocati.
- Controllare i capi stirati, non la pellicola bagnata: Valutare la precisione dei caratteri, le sfumature, la sensazione al tatto e l’opacità sui tessuti scuri solo dopo aver applicato la polvere, effettuato la polimerizzazione e eseguito la termopressatura sul capo di destinazione.
Quando due teste sono meglio di una vs. Quando quattro teste danno risultati migliori
Invece di basarti su conteggi giornalieri arbitrari delle magliette — che non tengono conto se un ordine riguarda un logo sul lato sinistro del petto o una grafica che copre tutta la schiena — converti il tuo registro degli ordini in ore di stampa settimanali.
Converti il tuo registro degli ordini in ore di stampa settimanali
Quattro passaggi per stabilire se il tuo volume attuale richiede due testine o quattro:
- Misurare l'area settimanale del film: Calcola il totale dei metri quadrati di pellicola che hanno prodotto trasferimenti accettabili nell'arco di quattro settimane tipiche. Per i fogli multipli, considera l'area totale della pellicola stampata anziché l'area della maglietta finita.
- Converti in ore di funzionamento della stampante in base alla modalità di vendita: Dividere la superficie settimanale della pellicola per la resa nominale relativa alla modalità di passaggio accettata dai clienti (ad esempio, 6 o 8 passaggi standard, non la velocità massima del carrello).
- Confrontare con le ore di funzionamento realistiche della stampante: La potenza nominale si riferisce a una stampa continua. Confronta le ore di stampa richieste con quelle che la tua macchina può realisticamente garantire, tenendo conto delle operazioni quotidiane di configurazione, pulizia e sostituzione dei rotoli.
- Controlla dove si forma la fila: Se le ore di stampa richieste sono nettamente inferiori a quelle disponibili e gli ordini continuano a subire ritardi, il collo di bottiglia risiede nell’approvazione della grafica, nel taglio o nella termopressatura, non nel numero di addetti.
A titolo di esempio aritmetico basato sulle velocità nominali a 6 passaggi (non su una prova effettiva in produzione): una tipografia che stampa 260 m² di pellicola alla settimana esigenze 26 ore di stampa effettiva sulla XF-702E (a 10 m²/h). In un’officina con 24 ore effettive di stampa a settimana, tale deficit si traduce in straordinari ricorrenti o ritardi nelle consegne, mentre la capacità della XF-704E (18 m²/h) riduce lo stesso tempo di stampa effettivo a 14,4 ore. Al contrario, una tipografia 120 m² a settimana esigenze 12 ore sulla macchina a due testine e non raggiunge mai il limite massimo di stampa.
Quando una stampante DTF a doppia testina rappresenta l'acquisto migliore
Un modello a doppia testina come l'XF-702E rappresenta in genere la scelta più indicata in queste condizioni:
- Il volume settimanale rientra nell'orario di lavoro normale: La produttività standard a 6 passaggi (10 m²/h) o a 8 passaggi (8 m²/h) copre la quantità normale di fogli in fascio, lasciando tempo a disposizione per la pulizia quotidiana.
- Gli ordini arrivano sotto forma di lavori brevi e frammentati: Quando cambiano le grafiche, le operazioni di taglio, smistamento e pressatura occupano la maggior parte del turno, mentre tra un’operazione e l’altra si attende che la velocità di avanzamento raggiunga il livello richiesto.
- La domanda è stagionale: Coprire alcune settimane di picco ricorrendo agli straordinari, a un secondo turno o all’esternalizzazione temporanea è più economico — e più vantaggioso per la stabilità dell’inchiostro bianco — che lasciare inattive quattro testine di stampa durante i mesi di minor lavoro.
- Il capitale è necessario a valle: Investire la differenza di prezzo in una seconda pressa a caldo, in un sistema di aspirazione dei fumi, nella formazione degli operatori o nelle scorte di capi di abbigliamento spesso consente di evadere un numero maggiore di ordini rispetto all’acquisto di ulteriori testine di stampa.
Quando una stampante DTF a quattro testine giustifica l'investimento
Passare a una stampante DTF ad alto volume come la XF-704E a quattro testine è una scelta sensata quando il tempo di stampa effettivo rappresenta il vincolo comprovato:
- La stampa richiede l'intero turno o comporta straordinari ricorrenti: Quando le tirature raggruppate e pre-impaginate vengono eseguite per l’intera giornata in almeno tre settimane su quattro e gli ordini continuano ad accumularsi, una maggiore produttività a 6 passaggi (18 m²/h) o a 8 passaggi (13 m²/h) consente di smaltire l’arretrato.
- Il negozio vende trasferibili all'ingrosso o in grandi lotti su commissione: I lavori di stampa in continuo di lunga durata consentono di sfruttare appieno il risparmio di tempo offerto da un carrello a quattro testine.
- I tempi di consegna rapidi stimolano il fatturato: Le quattro testine consentono alle tipografie di stampare grandi tirature entro scadenze di spedizione serrate senza dover ricorrere a una modalità di stampa a bassa densità, a condizione che la domanda aggiuntiva esista già o sia stata oggetto di un contratto attendibile.
Aumento della capacità: una linea a quattro teste o una seconda stampante a due teste?
Innanzitutto, Non dare mai per scontato che una stampante DTF a due testine possa essere aggiornata sul campo a quattro testine. Nella maggior parte delle stampanti commerciali, la piastra del carrello, la scheda della testina, la scheda madre, i tubi dell’inchiostro, il firmware e la licenza RIP sono configurati per un numero specifico di testine. A meno che un fornitore non confermi per iscritto che un modello viene fornito con un telaio a quattro testine e una parte elettronica predisposta per l’espansione in loco, per aumentare la capacità in un secondo momento è necessario acquistare una seconda stampante a due testine oppure sostituire la linea.
In secondo luogo, i negozi che possiedono già una macchina a due teste dovrebbero confrontare una linea a quattro teste contro due linee a doppia testa:
| Fattore decisionale | Una linea a 4 teste (XF-704E + XF-Z60L4) | Due linee a 2 teste (2 × XF-702E + 2 × XF-Z650-2) |
|---|---|---|
| Velocità a rullo singolo | Completa un lungo rollio più velocemente su una coda. | Non è possibile unire i carrelli in un unico roll; i file vengono suddivisi tra le code. |
| Pianificazione e code | Esegue una larghezza di pellicola e una modalità di passaggio in un’unica sequenza. | Su una macchina produce rotoli all’ingrosso di grandi dimensioni, mentre sull’altra esegue lavori personalizzati urgenti. |
| Rischio di interruzione dell'attività | Un guasto alla stampante o allo shaker blocca l'intera coda. | Garantisce una continuità parziale: una linea stampa mentre l’altra viene sottoposta a manutenzione. |
| Programma di manutenzione | Un percorso di rotolamento per il carico e una stazione per la pulizia. | Il doppio della manutenzione giornaliera dell'inchiostro bianco, due essiccatori e due postazioni RIP. |
| Spazio e energia | Una stampante più un essiccatoio da 2.760 mm, 6,5 kW (220 V/30 A). | Due ingombri completi di stampante e agitatore e due prese di alimentazione. |

Scegliete una linea a quattro teste quando la produzione in serie ininterrotta è la norma nel vostro programma di lavoro e desiderate un flusso di lavoro gestito da un unico operatore. Si consiglia di prendere in considerazione l'acquisto di una seconda stampante a due testine quando la suddivisione delle code di stampa e il mantenimento di una capacità di backup parziale sono più importanti della velocità di stampa su un singolo rotolo.
Manutenzione, materiali di consumo e costo totale di proprietà
Possedere una stampante DTF a quattro testine non comporta un raddoppio del consumo di inchiostro o polvere per maglietta. A parità di disegno, risoluzione e impostazione del sottofondo bianco, la quantità di inchiostro depositata sulla pellicola per ogni trasferimento accettato rimane sostanzialmente la stessa.
Ciò che aumenta con quattro testine di stampa è il superficie di manutenzione e numero di parti soggette a usura:
- Controlli degli ugelli, spurgo e parti soggette a usura: Quattro testine significano quattro piastre degli ugelli, più valvole di regolazione e più guarnizioni di chiusura da tenere pulite; durante le operazioni di pulizia di routine, l’inchiostro viene fatto scorrere attraverso quattro testine anziché due.
- Assistenza durante i periodi di inattività: Il pigmento dell'inchiostro bianco tende a depositarsi ogni volta che la stampante rimane inattiva; segui le nostre Lista di controllo per la manutenzione della stampante DTF e Guida alla manutenzione delle testine di stampa DTF durante i periodi di inattività prima di ogni sosta di più giorni.
- Ambito della garanzia e riserve per la sostituzione: Ai sensi della politica di garanzia standard di Xinflying (salvo diversamente specificato nel preventivo o nel contratto di vendita), le apparecchiature idonee sono coperte da una garanzia hardware limitata di 12 mesi a partire dalla spedizione, che copre i difetti di fabbricazione dei componenti principali non di consumo idonei, quali schede madri, motori e parti di controllo elettrico. Sono escluse le testine di stampa dopo l’installazione e il collaudo, i materiali di consumo e le parti soggette a usura (ammortizzatori, cappucci, raschiatori, filtri, tubi dell’inchiostro); pertanto, è opportuno prevedere una riserva di sostituzione più consistente per quattro testine Epson i3200-A1.
Calcola se la differenza di prezzo si ripaga
Poiché Xinflying fornisce preventivi basati sulla configurazione e sui termini di consegna piuttosto che su un listino prezzi fisso, confronta due preventivi scritti completi che includano la stampante, l’essiccatore-agitatore abbinato, il software RIP, la spedizione e l’assistenza. Valuta la differenza iniziale rispetto al flusso di cassa mensile verificato:
Tempo di recupero indicativo (mesi) = Differenza di prezzo iniziale (linea a 4 teste − linea a 2 teste) ÷ (Guadagno mensile verificato − Costo operativo mensile aggiuntivo)
Includere solo utili mensili verificati nel denominatore: il contributo netto derivante dagli ordini attualmente rifiutati, dai risparmi sui costi degli straordinari o dai costi di esternalizzazione riportati in casa. Sottrarre i costi aggiuntivi per l’inchiostro di manutenzione, l’energia elettrica, il finanziamento e le riserve per le parti soggette a usura, e non conteggiare mai la stessa ora due volte, sia come risparmio sugli straordinari che come vendite aggiuntive.
Prova entrambe le configurazioni sullo stesso file di produzione
Prima di effettuare l'ordine, chiedete al fornitore di eseguire uno dei vostri file di produzione effettivi su entrambe le configurazioni in lizza:
- Utilizza un unico file contenente i dati reali delle bande: Includere testo sottile da 6–8 pt, sfumature, riempimenti a tinta unita e impostazioni standard per il fondo bianco in un layout da 24 pollici.
- Annota la configurazione esatta: Registrare il modello della stampante (XF-702E o XF-704E), la configurazione degli inchiostri, il software RIP, la modalità di passaggio e il modello dello shaker-essiccatore abbinato.
- Tempo totale trascorso in produzione: Misurare il tempo trascorso dall'inizio del lavoro fino al momento in cui il film polimerizzato viene avvolto sulla bobina di raccolta, senza contare due volte le fasi di stampa e polimerizzazione che si sovrappongono.
- Applicare sui capi prima di calcolare la resa: Escludere tutti i trasferimenti che presentano aloni bianchi, striature o fusione incompleta della polvere dopo la pressatura a caldo.
- Confronta la produzione oraria accettata e i dati di input operativi: Dividere i trasferimenti accettati per il tempo totale trascorso e registrare la quantità di pellicola, inchiostro, polvere, scarti di pulizia e tempo impiegato dall'operatore relativi a tale quantità accettata.
Se gli orari di turno regolari coprono il vostro fabbisogno settimanale di pellicola, richiedete un preventivo per il modello XF-702E abbinato all’essiccatore a vibrazione XF-Z650-2; se i lotti di lunga durata costringono ripetutamente la produzione a ricorrere agli straordinari, confrontatelo con i modelli XF-704E e XF-Z60L4. Leggete il nostro Guida all'acquisto delle stampanti DTF oppure contatta il nostro team tramite il Gamma di stampanti DTF Xinflying con la tua sezione dedicata ai filmati settimanali, i file di esempio e lo spazio nel negozio per un preventivo personalizzato.
Domande frequenti
Non tramite un moltiplicatore universale. Sui modelli i3200-A1 da 24 pollici di Xinflying, le prestazioni standard a 6 passaggi passano da 10 m²/h sul modello XF-702E a 18 m²/h sul modello XF-704E (80% in più di produzione oraria, ovvero 44,4% in meno di tempo di stampa attivo a parità di superficie), mentre la velocità standard a 8 passaggi passa da 8 m²/h a 13 m²/h. Le attività non legate alla stampa, come la configurazione dei file, il caricamento delle pellicole, la pulizia e la pressatura, non diminuiscono con la riduzione del numero di operatori.
No: il numero di testine e la larghezza di stampa sono specifiche distinte. Sia la XF-702E che la XF-704E sono stampanti da 24 pollici (60 cm) che utilizzano la stessa larghezza di pellicola in PET; l’aggiunta di testine supplementari aumenta la velocità di stampa piuttosto che la larghezza di stampa.
La presenza di quattro testine di stampa non comporta automaticamente un aumento della risoluzione o della gamma cromatica. Se configurate come CMYK + CMYK + W + W, l’XF-704E utilizza gli stessi colori di quadricromia e le stesse testine di stampa Epson i3200-A1 del CMYK + W XF-702E; la gamma cromatica estesa richiede canali spot aggiuntivi, come ORGB o inchiostri fluorescenti.
Di solito no, a meno che il modello specifico non sia dotato di carrello a quattro testine, scheda madre, sistema di alimentazione dell’inchiostro, firmware e licenza RIP per l’espansione sul campo. La maggior parte delle stampanti a due testine ha l’hardware predisposto per due testine di stampa, quindi è opportuno verificare per iscritto la possibilità di aggiornamento prima dell’acquisto.
Sì, una maggiore velocità di uscita del film richiede una maggiore capacità di polimerizzazione, in modo che la polvere di TPU si sciolga completamente prima del riavvolgimento. Sebbene le dimensioni delle stampanti siano simili (1.700 × 850 × 1.350 mm vs. 1.740 × 910 × 1.610 mm), l'agitatore-essiccatore abbinato passa dal modello XF-Z650-2 da 1.750 mm (4,7 kW) sulla linea a due teste al modello XF-Z60L4 da 2.760 mm (6,5 kW, 220 V / 30 A) sulla linea a quattro teste.
Il numero di ordini, di per sé, può trarre in inganno, poiché un logo sul lato sinistro del petto e una grafica che copre l’intero davanti richiedono una superficie di pellicola molto diversa. Converti la superficie di pellicola settimanale in ore di stampa in base alla modalità di produzione che offri, confronta tale cifra con le ore di funzionamento effettive delle macchine e verifica che l’asciugatrice a vibrazione e le presse a caldo siano in grado di gestire una produzione più rapida.